La fabrication de portes de stockage frigorifique commerciales et industrielles est une discipline d'ingénierie spécialisée combinant thermodynamique, chimie des polymères et métallurgie de précision. Les portes frigorifiques de basse gamme construites en collant manuellement des dalles d'isolation pré-découpées ou en utilisant de la mousse à basse pression à coulée ouverte échouent inévitablement en service. Dans les mois suivant leur mise en service, ces barrières inférieures développent des vides internes, des déformations et une accumulation sévère de glace à l'intérieur du cœur de la porte.
Comprendre comment les portes de stockage frigorifique sont construites révèle huit étapes de fabrication précises. Celles-ci comprennent la fabrication du squelette structurel, l'injection de mousse PIR haute pression, l'assembly de rupture de pont thermique en polyamide, l'intégration de câbles chauffants, l'extrusion de joints EPDM, l'usinage CNC de rails à descente, l'intégration de la sécurité incendie et les tests qualité en usine en six étapes. En plus de deux décennies d'ingénierie de systèmes d'entrée robustes et de portes de chambre froide, les équipes d'ingénierie d'usine ont évalué des milliers d'installations industrielles. Chaque processus de fabrication est affiné pour garantir une efficacité thermique et une fiabilité mécanique à long terme.
1. Squelette structurel et cadre interne 6063-T5
La base de toute porte de stockage frigorifique haute performance commence par la conception et la fabrication de son squelette structurel interne.
Fabrication de canal périphérique extrudé 6063-T5
Les vantails de portes de chambre froide modernes utilisent des sous-cadres périphériques en aluminium architectural 6063-T5 robuste. Les profils en aluminium sont coupés à des tolérances inférieures au millimètre à l'aide de scies à onglet CNC à double axe automatisées. Les coins sont assemblés mécaniquement à l'aide de connecteurs d'angle galvanisés robustes et de fixations à haute résistance. Cela crée une limite structurelle rigide qui résiste à la torsion lors des cycles rapides de chariots élévateurs.
Plaques de renforcement découpées au laser pour la quincaillerie porteuse
Avant la moussage de l'isolant, les techniciens installent des plaques de renforcement en acier inoxydable 304 découpées au laser de 3,0 mm à 5,0 mm d'épaisseur à l'intérieur du cadre périphérique à tous les points de contrainte critiques. Ces plaques de support internes fournissent un ancrage robuste pour les supports de rouleaux supérieurs, les sabots de guidage inférieurs, les serrures internes et les tiges de poussée de sécurité. Ancrer la quincaillerie directement dans le renforcement en acier interne empêche les fixations de se retirer sous des charges dynamiques extrêmes.
2. Injection et cure du noyau en mousse PIR haute pression
La barrière thermique centrale d'une porte de chambre froide dépend entièrement de la composition chimique et de la mécanique d'injection de la mousse d'isolation en polyisocyanurate (PIR). Dans l'étude comment les portes de stockage frigorifique sont construites, la technologie d'injection de mousse représente le déterminant de qualité le plus critique.
Mélange par impact à haute pression de 150 à 200 bar
Contrairement aux portes bon marché fabriquées avec de la mousse à coulée basse pression, les portes frigorifiques haute performance utilisent des têtes d'injection par impact à haute pression. Les flux chimiques de polyol et d'isocyanate sont dosés avec précision et mélangés sous une pression extrême (150 à 200 bar). Cet impact à haute vitesse atomise le mélange liquide, assurant un réticulation moléculaire uniforme et une teneur en cellules fermées supérieure à 95%.
Curing par presse hydraulique chauffée à 50°C
L'enveloppe métallique de porte assemblée est serrée dans une presse hydraulique à plateau chauffé de 100 tonnes maintenue à une température constante de 50°C. Au fur et à mesure que la mousse PIR se dilate dans la cavité, la presse retient les peaux métalliques externes. Cette pression continue assure une densité de noyau uniforme de 42 à 45 kg/m³ avec zéro vide interne ou poche d'air. La cure contrôlée délivre une résistance à la compression exceptionnelle et une conductivité thermique ultra-faible de λ = 0,020 à 0,022 W/mK.
Vous recherchez des portes de stockage frigorifique personnalisées ?
Envoyez les dimensions de vos ouvertures d'installation, le delta de température de fonctionnement et les exigences de revêtement à l'équipe d'ingénierie d'usine pour des dessins personnalisés et des devis directs d'usine.
3. Assembly du cadre de rupture de pont thermique en polyamide
Une étape critique dans comment les portes de stockage frigorifique sont construites est la fabrication du cadre de rupture de pont thermique périphérique.
Crimpage de précision des barres isolantes PA66 GF25
Les cadres de porte périphériques sont fabriqués à partir de deux extrusions d'aluminium 6063-T5 distinctes : un enveloppe extérieure faisant face à l'entrepôt ambiant et une feuillure intérieure faisant face à l'espace réfrigéré. Ces deux sections métalliques sont jointes à l'aide de bandes isolantes structurelles en polyamide (PA66 GF25) de 24 mm à 34 mm renforcées de 25% de fibre de verre. Des machines à rouler automatisées molettent les canaux en aluminium et crimpent les barres en polyamide avec une pression mécanique élevée.
Vérification de la barrière de point de rosée par éléments finis
Le polyamide présente une conductivité thermique de seulement λ = 0,30 W/mK, représentant une réduction de 160 fois la transmission de chaleur par rapport à l'acier massif. Cette barrière structurelle isole le cadre extérieur des températures internes sub-zéro. Elle maintient les surfaces extérieures au-dessus du point de rosée ambiant, éliminant la condensation du cadre sous 85% d'humidité relative.
4. Intégration de câbles chauffants antigel autorégulateurs
Pour les congélateurs sub-zéro et les chambres de congélation rapide, le chauffage périphérique actif est ingénierie directement dans le cadre de la porte lors de l'assemblage en usine.
Canaux de chauffage en aluminium extrudé dédiés
Les techniciens acheminent des câbles chauffants semi-conducteurs autorégulateurs produisant 25 à 35 Watts par mètre linéaire. Ces câbles traversent des canaux en aluminium à enclenchement dédiés le long des quatre montants de cadre et sous le seuil de sol en acier inoxydable. Les canaux en aluminium agissent comme des diffuseurs de chaleur continus, transférant l'énergie thermique uniformément sur la feuillure du joint périphérique.
Câblage avec redondance à double circuit
Dans les installations de spécification élevée, deux circuits de chauffage indépendants sont installés côte à côte avec un relais de basculement automatisé. Si le circuit principal subit une panne électrique, le circuit de secours secondaire s'active instantanément. Cette redondance empêche le givrage du cadre sans nécessiter le démontage de la porte.
5. Installation de joints EPDM basse température à plusieurs chambres
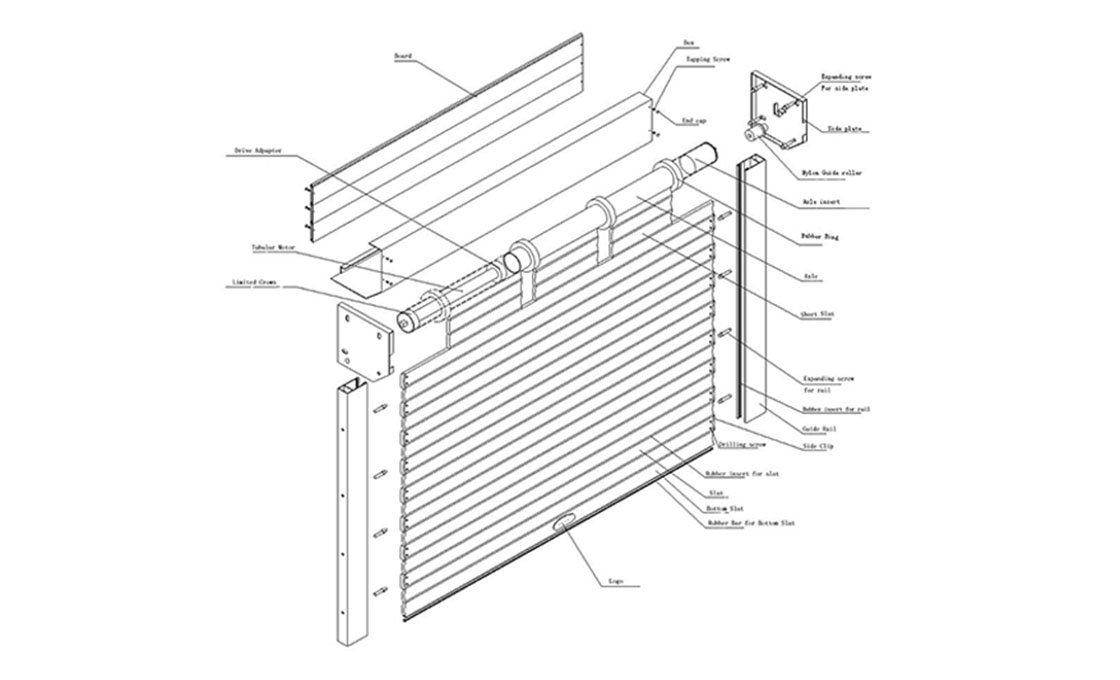
Le système d'étanchéité périphérique est la barrière mécanique principale empêchant l'infiltration d'air chaud et la perte d'énergie par convection.
Co-extrusion d'élastomère EPDM vierge à plusieurs chambres
Les joints de stockage frigorifique sont co-extrudés à partir de caoutchouc EPDM vierge à plusieurs chambres formulé avec des plastifiants basse température paraffiniques. Cet élastomère spécialisé maintient une température de transition vitreuse inférieure à -55°C. Il assure une élasticité mécanique de 100% et une récupération de compression sur des plages de fonctionnement extrêmes de -45°C à +80°C.
Canaux de retenue en aluminium à enclenchement
Les joints sont installés dans des canaux de retenue en aluminium extrudé plutôt que d'être collés. Cette conception à enclenchement permet aux techniciens de maintenance de l'usine de remplacer les sections de joint endommagées en quelques minutes sans retirer le vantail de son rail.
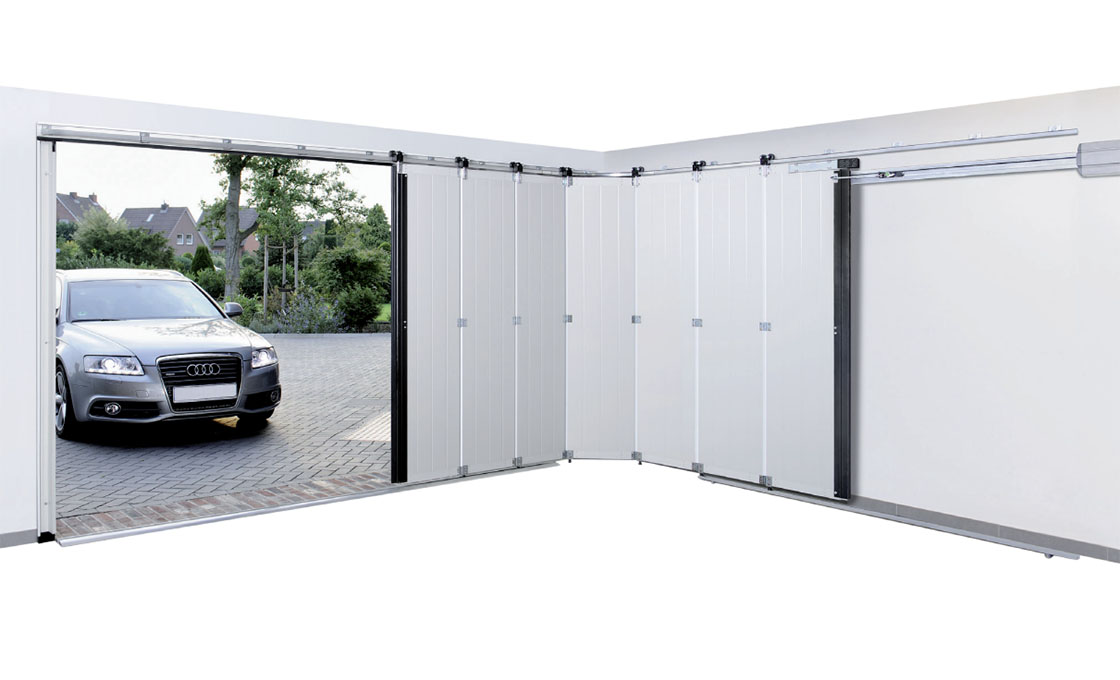
6. Usinage cinématique de rail à descente à 45 degrés à double axe
Le système de rail mécanique définit le mouvement cinématique des portes coulissantes lourdes de stockage frigorifique.
Encoches de descente à 45 degrés fraisées par CNC
Les rails aériens extrudés robustes en aluminium sont usinés par CNC avec des encoches de descente biseautées à 45 degrés de précision. Pendant le mouvement d'ouverture et de fermeture horizontal, le panneau de porte reste suspendu à 10 mm du sol et à 8 mm du cadre, assurant un frottement nul du joint et un fonctionnement silencieux.
Scellement par compression assistée par gravité
Pendant les 50 mm finaux de la course de fermeture, les chariots à rouleaux à charge élevée glissent le long des rampes de rail inclinées à 45 degrés. La gravité abaisse le vantail de porte de 10 mm verticalement et le déplace de 8 mm horizontalement vers l'intérieur contre le cadre, comprimant hermétiquement les joints EPDM à plusieurs chambres contre les battants en acier inoxydable.
7. Matériel d'évacuation de secours et soupapes de dépression
Les systèmes de sécurité incendie et d'égalisation de la pression atmosphérique sont intégrés lors de l'assemblage mécanique final.
Tringles de déverrouillage de secours EN 179 photoluminescentes
Toutes les portes de chambres froides piétonnes intègrent un mécanisme d'évacuation mécanique interne conforme aux codes de sécurité EN 179 et OSHA. Une tringle de poussée en acier inoxydable massif traverse l'isolant jusqu'à une poignée intérieure phosphorescente, permettant au personnel piégé de s'échapper immédiatement même si la poignée extérieure est cadenassée.
Orifices de dépression bidirectionnels chauffés
Lorsque l'air chaud est ingéré lors du transit et refroidit rapidement, la contraction du volume crée un vide de 200 à 500 Pascals. Les soupapes de dépression chauffées bidirectionnelles égalisent la pression de l'air à des différentiels de ±25 Pa, empêchant le blocage par vide de la porte et protégeant les panneaux muraux isolés de toute déformation structurelle.
8. Assurance qualité et tests thermiques en usine en six étapes
Chaque porte de stockage frigorifique subit des tests rigoureux d'assurance qualité en usine avant la caisse et l'expédition mondiale.
Imagerie thermique infrarouge et détection de vides
Chaque vantail de porte polymérisé est placé dans une chambre d'essai avec un delta de température de 30°C. Des caméras infrarouges thermiques calibrées scannent la surface totale pour vérifier une résistance thermique uniforme et confirmer l'absence de vides de mousse interne ou de fuites thermiques le long du cadre périphérique.
Tests d'isolation haute tension et de cyclage
Les câbles de chauffage périphériques subissent un test diélectrique de tenue à haute tension de 1 500 V pour vérifier l'intégrité de l'isolation électrique. Les ensembles de porte mécaniques sont soumis à des tests de cyclage sur bancs d'essai automatisés pendant 10 000 cycles continus pour confirmer la cinématique fluide des rails et l'alignement des verrous.
9. Matrice maîtresse du processus de fabrication : portes de stockage frigorifique
La matrice du processus de fabrication ci-dessous résume les huit étapes d'ingénierie principales impliquées dans comment les portes de stockage frigorifique sont construites:
| Étape de fabrication | Procédé d'ingénierie et machines | Qualité et norme de conformité |
|---|---|---|
| 1. Ossature structurelle | Coupe à onglet CNC des profils d'aluminium 6063-T5 | Tolérances dimensionnelles au sous-millimètre |
| 2. Mousse haute pression | Injection PIR à 150-200 bar dans une presse à 50°C | Densité de 42-45 kg/m³ ; >95 % de cellules fermées |
| 3. Assemblage de rupture de pont thermique | Roulage et sertissage automatisés des barres PA66 GF25 | Barrière non conductrice de 24-34 mm (λ=0,30) |
| 4. Chauffage périphérique | Intégration de câbles autorégulants de 25-35 W/m | Test de résistance diélectrique à 1 500 V |
| 5. Co-extrusion de joint | Ajustement de précision des joints EPDM à plusieurs chambres | Classement de température de transition vitreuse de -55°C |
| 6. Usinage CNC de rail | Fraisage CNC des rampes de chute à 45 degrés sur les rails | Chute de 10 mm / mouvement dual 8 mm vers l'intérieur |
| 7. Matériel de sécurité | Installation des tringles de déverrouillage EN 179 et des orifices de dépression ±25 Pa | Dépassement mécanique à 100 % sous verrouillage extérieur |
| 8. Tests en usine | Thermographie infrarouge et 10 000 cycles sur banc | Zéro pont thermique ; conformité CE et ISO |
Les protocoles de fabrication et les directives de gestion de la qualité établis par ISO et codes de sécurité au travail du Health and Safety Executive (autorité britannique de la santé et de la sécurité au travail) assurent une performance thermique et mécanique cohérente dans les installations de stockage frigorifique industriel.
10. Consultation en ingénierie pour la fabrication sur mesure de portes de chambre froide
Comprendre comment les portes de stockage frigorifique sont construites permet aux gestionnaires d'installations de sélectionner des systèmes d'entrée conçus pour des performances thermiques extrêmes et une durabilité opérationnelle. L'examen de la densité de l'isolation centrale, du sertissage de la rupture de pont thermique et de la cinématique des rails avant l'achat garantit des opérations fiables de l'installation.
Besoin de plans d'ingénierie personnalisés pour les portes de stockage frigorifique ?
Si vous concevez une chambre froide spécialisée ou avez besoin de dimensions de porte personnalisées, l'équipe d'ingénierie d'usine est disponible pour examiner vos paramètres de fonctionnement, les spécifications d'ouverture libre et les exigences de revêtement afin de fournir des soumissions techniques complètes.
Questions fréquentes sur la fabrication de portes de stockage frigorifique
Quel matériau isolant est utilisé à l'intérieur des portes d'entrepôt frigorifique ?
Les portes à haute performance pour le stockage frigorifique utilisent une mousse de polyisocyanurate (PIR) à cellules fermées injectée sous haute pression, avec une densité uniforme de 42 à 45 kg/m³.
Pourquoi l’injection de mousse haute pression est-elle critique lors de la fabrication ?
L'injection sous haute pression atomise les flux chimiques à 150-200 bars, assurant une densité uniforme, zéro vide interne et une teneur en cellules fermées supérieure à 95%.
Comment les ruptures de pont thermique sont-elles installées dans les cadres de portes de chambres froides ?
Les cadres sont construits avec des sections intérieures et extérieures en aluminium reliées par des barres isolantes en PA66 GF25 de 24 mm à 34 mm serties sous haute pression mécanique.
Pourquoi les pistes de chute sont-elles usinées avec un angle de 45 degrés ?
Les rampes de descente à commande numérique de 45 degrés guident les galets pour abaisser la porte de 10 mm verticalement et de 8 mm vers l'intérieur lors de la fermeture, comprimant les joints sans traînée sur le sol.
Quels tests d'usine sont effectués sur les portes de stockage frigorifique avant l'expédition ?
Les portes subissent une imagerie thermique infrarouge pour la détection de vides, des tests d'isolation des câbles chauffants à 1 500 V et des tests cycliques mécaniques sur des bancs d'essai automatisés.