A fabricação de portas frigoríficas comerciais e industriais é uma disciplina de engenharia especializada que combina termodinâmica, química de polímeros e metalurgia de precisão. Portas frias de baixa qualidade construídas colando manualmente placas de isolamento pré-cortadas ou utilizando espuma de vazamento aberto de baixa pressão inevitavelmente falham em serviço. Dentro de meses de comissionamento, essas barreiras inferiores desenvolvem vazios internos, empenamento e acumulação severa de gelo dentro do núcleo da porta.
Compreender como as portas de câmaras frias são construídas revela oito etapas precisas de fabricação. Estas incluem fabricação do esqueleto estrutural, injeção de espuma PIR de alta pressão, montagem de ponte térmica de poliamida, incorporação de cabo de aquecimento, extrusão de vedação EPDM, usinagem de trilho deslizante CNC, integração de segurança de vida e teste de qualidade de seis etapas em fábrica. Em mais de duas décadas de engenharia de sistemas de entrada pesados e personalizados de câmaras frias, as equipes de engenharia de fábrica avaliaram milhares de instalações industriais. Cada processo de fabricação é refinado para garantir eficiência térmica a longo prazo e confiabilidade mecânica.
1. Esqueleto Estrutural e Moldura Interna 6063-T5
A base de qualquer porta frigorífica de alto desempenho começa com o projeto e fabricação de seu esqueleto estrutural interno.
Fabricação de Canal Perimetral Extrudado 6063-T5
As folhas de portas modernas de câmaras frias utilizam sub-molduras perimetrais de alumínio arquitetônico 6063-T5 de uso pesado. Os perfis de alumínio são cortados com tolerâncias sub-milimétricas usando serras de bisel CNC de duplo eixo automatizadas. Os cantos são unidos mecanicamente usando cantoneiras zincadas de uso pesado e fixadores de alta tração. Isso cria uma fronteira estrutural rígida que resiste à torção torsional durante ciclos rápidos de empilhadeiras.
Placas de Reforço Cortadas a Laser para Hardware de Carga
Antes da espumação de isolamento, técnicos instalam placas de reforço de aço inoxidável 304 cortadas a laser com espessura de 3,0 mm a 5,0 mm dentro da moldura perimetral em todos os pontos críticos de estresse. Essas placas de suporte internas fornecem ancoragem pesada para suportes de roletes superiores, sapatas de guia inferiores, fechaduras internas e hastes de impulso de segurança. Ancorar o hardware diretamente no reforço de aço interno evita que os fixadores puxem para fora sob cargas dinâmicas extremas.
2. Injeção e Cura de Núcleo de Espuma PIR de Alta Pressão
A barreira térmica central de uma porta de câmara fria depende inteiramente da composição química e mecânica de injeção da espuma de isolamento de poliisocianurato (PIR). Ao estudar como as portas de câmaras frias são construídas, a tecnologia de injeção de espuma representa o único determinante de qualidade mais crítico.
Mistura por Impacto de Alta Pressão a 150 a 200 Bar
Ao contrário das portas baratas feitas com espuma de vazamento de baixa pressão, portas frias de alto desempenho utilizam cabeças de injeção por impacto de alta pressão. Os fluxos químicos de poliol e isocianato são medidos com precisão e misturados sob pressão extrema (150 a 200 bar). Este impacto de alta velocidade atomiza a mistura líquida, garantindo entrecruzamento molecular uniforme e um teor de célula fechada superior a 95%.
Cura em Prensa Hidráulica Aquecida a 50°C
A caixa de porta metálica montada é fixada dentro de uma prensa hidráulica aquecida de placas de 100 toneladas mantida a uma temperatura constante de 50°C. Conforme a espuma PIR se expande dentro da cavidade, a prensa restringe as peles metálicas externas. Esta pressão contínua garante uma densidade de núcleo uniforme de 42 a 45 kg/m³ com zero vazios internos ou bolsas de ar. A cura controlada oferece resistência compressiva excepcional e uma condutividade térmica ultra-baixa de λ = 0,020 a 0,022 W/mK.
Procurando Portas Frigoríficas com Engenharia Personalizada?
Envie as dimensões de abertura da sua instalação, delta de temperatura de operação e requisitos de revestimento para a equipe de engenharia de fábrica para desenhos personalizados e cotações diretas da fábrica.
3. Montagem de Estrutura de Ponte Térmica de Poliamida
Uma etapa crítica em como as portas de câmaras frias são construídas é a fabricação da estrutura de ponte térmica perimetral.
Crimpagem de Precisão de Barras Isolantes PA66 GF25
As molduras perimetrais das portas são fabricadas a partir de duas extrusões de alumínio 6063-T5 separadas: um invólucro externo voltado para o armazém ambiente e um rebaixo interno voltado para o espaço refrigerado. Essas duas seções metálicas são unidas usando tiras isolantes estruturais de poliamida (PA66 GF25) de 24 mm a 34 mm reforçadas com 25% de fibra de vidro. Máquinas de rolamento automatizadas estampam os canais de alumínio e crimpam as barras de poliamida com alta pressão mecânica.
Verificação de Barreira de Ponto de Orvalho por Elementos Finitos
A poliamida exibe uma condutividade térmica de apenas λ = 0,30 W/mK, representando uma redução de 160 vezes na transmissão de calor em comparação com o aço sólido. Esta barreira estrutural isola a moldura externa das temperaturas internas abaixo de zero. Ela mantém as superfícies externas acima do ponto de orvalho ambiente, eliminando a condensação na moldura sob 85% de umidade relativa.
4. Incorporação de Cabos de Aquecimento Antigelo Autorreguláveis
Para freezers abaixo de zero e câmaras de congelamento rápido, o aquecimento perimetral ativo é projetado diretamente na estrutura da porta durante a montagem de fábrica.
Canais de Aquecimento de Alumínio Extrudados Dedicados
Técnicos roteiam cabos de aquecimento semicondutores autorreguláveis produzindo 25 a 35 Watts por metro linear. Esses cabos passam por canais de alumínio de encaixe dedicados ao longo de todas as quatro ombreiras da moldura e abaixo do limiar de piso de aço inoxidável. Os canais de alumínio atuam como difusores de calor contínuos, transferindo energia térmica uniformemente através do rebaixo da vedação perimetral.
Fiação de Redundância de Circuito Duplo
Em instalações de alta especificação, circuitos de aquecimento independentes duplos são instalados lado a lado com um relé de comutação automatizado. Se o circuito primário experimentar uma falha elétrica, o circuito de reserva secundário é ativado instantaneamente. Esta redundância evita o congelamento da moldura sem exigir a desmontagem da porta.
5. Instalação de Vedação EPDM de Baixa Temperatura Multi-Câmara
O sistema de vedação perimetral é a principal barreira mecânica que impede a infiltração de ar quente e a perda de energia por convecção.
Co-Extrusão de Elastômero Virgem Multi-Câmara EPDM
As vedações frigoríficas são co-extrudadas a partir de borracha EPDM virgem multi-câmara formulada com plastificantes de baixa temperatura parafínicos. Este elastômero especializado mantém uma temperatura de transição vítrea abaixo de -55°C. Garante 100% de elasticidade mecânica e recuperação de compressão em faixas de operação extremas de -45°C a +80°C.
Canais de Retenção de Alumínio de Encaixe
As vedações são instaladas em canais de retenção de alumínio extrudados em vez de serem coladas. Este design de encaixe permite que técnicos de manutenção da planta substituam seções de vedação danificadas em minutos sem remover a folha da porta de seu trilho.
6. Usinagem Cinemática de Trilho Deslizante 45 Graus de Duplo Eixo
O sistema de trilho mecânico define o movimento cinemático de portas frigoríficas deslizantes pesadas.
Entalhes de Queda de 45 Graus Fresados por CNC
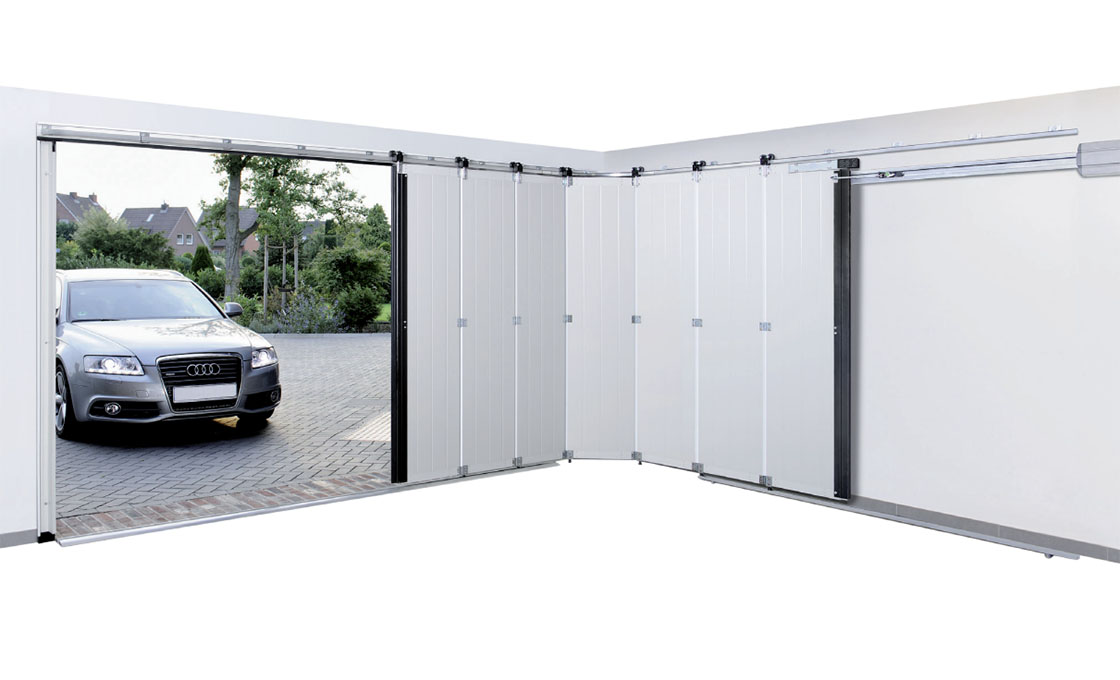
Trilhos superiores extrudados de alumínio pesado são usinados por CNC com entalhes de queda angulares de precisão de 45 graus. Durante a viagem de abertura e fechamento horizontal, o painel da porta permanece suspenso 10 mm do chão e 8 mm da moldura, garantindo zero atrito de vedação e operação sussurrante.
Vedação de Compressão Assistida por Gravidade
Durante os 50 mm finais do curso de fechamento, carrinhos de roletes de alta carga deslizam pelas rampas do trilho angulado de 45 graus. A gravidade abaixa a folha da porta 10 mm verticalmente e a desloca 8 mm horizontalmente para dentro contra a moldura, comprimindo vedações EPDM multi-câmara hermeticamente contra as ombreiras de aço inoxidável.
7. Hardware de Fuga de Emergência e Válvulas de Alívio de Pressão
Sistemas de segurança de vida e equalização de pressão atmosférica são integrados durante a montagem mecânica final.
Hastes de Liberação de Emergência EN 179 Fotoluminescentes
Todas as portas de câmaras frias para acesso incluem um mecanismo de fuga mecânico interno em conformidade com os códigos de segurança EN 179 e OSHA. Uma haste de impulso de aço inoxidável sólido se estende através do núcleo isolado para um botão interno luminoso no escuro, permitindo que pessoal preso escape imediatamente mesmo se a pega externa estiver trancada com cadeado.
Portas de Alívio de Pressão Bidirecionais Aquecidas
Quando o ar quente é ingerido durante o trânsito e arrefece rapidamente, a contração de volume cria um vácuo de 200 a 500 Pascal. As válvulas de alívio de pressão aquecidas bidirecionais equalizam a pressão do ar em diferenciais de ±25 Pa, evitando o bloqueio a vácuo das portas e protegendo os painéis de parede isolados de deflexão estrutural.
8. Garantia de Qualidade de Fábrica de Seis Estágios e Testes Térmicos
Cada porta de armazenamento frio é submetida a rigorosos testes de garantia de qualidade de fábrica antes da embalagem e despacho global.
Imagem Térmica Infravermelha e Detecção de Vazios
Cada folha de porta curada é colocada numa câmara de teste com um delta de temperatura de 30°C. Câmaras de imagem térmica infravermelha calibradas digitalizam toda a área da superfície para verificar a resistência térmica uniforme e confirmar a ausência de vazios de espuma internos ou fugas térmicas ao longo da moldura perimetral.
Testes de Isolamento de Alta Tensão e Ciclos
Os cabos de aquecimento perimetral são submetidos a testes de resistência dielétrica de alta tensão de 1500V para verificar a integridade do isolamento elétrico. Os conjuntos mecânicos das portas são testados em ciclos em bancos de teste automatizados durante 10.000 ciclos contínuos para confirmar a cinemática suave da via e o alinhamento do fecho.
9. Matriz-Mestra do Processo de Fabrico: Portas de Armazenamento Frio
A matriz do processo de fabrico abaixo resume as oito principais fases de engenharia envolvidas em como as portas de câmaras frias são construídas:
| Fase de Fabrico | Processo de Engenharia e Maquinaria | Padrão de Qualidade e Conformidade |
|---|---|---|
| 1. Esqueleto Estrutural | Corte de chanfro CNC de canais de alumínio 6063-T5 | Tolerâncias dimensionais sub-milimétricas |
| 2. Espumação de Alta Pressão | Injeção de PIR a 150-200 bar em prensa a 50°C | Densidade de 42-45 kg/m³; >95% de células fechadas |
| 3. Montagem de Quebra Térmica | Rolagem e crimpagem automatizadas de barras PA66 GF25 | Barreira não condutora de 24-34 mm (λ=0.30) |
| 4. Aquecimento Perimetral | Incorporação de cabos autoreguláveis de 25-35 W/m | Teste de resistência de isolamento dielétrico de 1500V |
| 5. Coextrusão de Vedante | Montagem de precisão de vedantes EPDM multicâmara | Classificação de temperatura de transição vítrea de -55°C |
| 6. Usinagem CNC da Via | Fresagem CNC de rampas de descida de 45 graus nas vias | Queda de 10 mm / movimento de duplo eixo para dentro de 8 mm |
| 7. Hardware de Segurança | Instalação de barras de escape EN 179 e portas de alívio de ±25 Pa | Anulação mecânica de 100% sob fechadura externa |
| 8. Testes de Fábrica | Termografia infravermelha e funcionamento em banco de 10.000 ciclos | Pontes térmicas zero; conformidade CE e ISO |
Os protocolos de fabrico e as diretrizes de gestão de qualidade estabelecidos por ISO e códigos de segurança no trabalho da Agência de Segurança e Saúde garantem um desempenho térmico e mecânico consistente em instalações industriais de armazenamento frio.
10. Consultoria de Engenharia para Fabricação de Portas de Câmaras Frias Personalizadas
Compreender como as portas de câmaras frias são construídas permite aos gestores de instalações selecionar sistemas de entrada projetados para desempenho térmico extremo e durabilidade operacional. Rever a densidade de isolamento central, a crimpagem da quebra térmica e a cinemática da via antes da aquisição garante operações fiáveis das instalações.
Precisa de desenhos de engenharia personalizados para portas de armazenamento frio?
Se estiver a projetar uma câmara fria especializada ou necessitar de dimensões de porta personalizadas, a equipa de engenharia da fábrica está disponível para rever os seus parâmetros operacionais, especificações de abertura livre e requisitos de revestimento para fornecer submissões de engenharia abrangentes.
Perguntas Frequentes Sobre a Fabricação de Portas de Armazenamento Frio
Que material de isolamento é utilizado no interior das portas de câmaras frias?
Portas frias de alto desempenho utilizam espuma de poliisocianurato (PIR) de células fechadas, injetada sob alta pressão, com densidade uniforme de 42 a 45 kg/m³.
Por que a injeção de espuma de alta pressão é crítica durante a fabricação?
A injeção de alta pressão atomiza os fluxos químicos a 150-200 bar, garantindo densidade uniforme, zero vazios internos e um teor de células fechadas superior a 95%.
Como são instaladas as rupturas térmicas nas portas de câmaras frias?
As estruturas são construídas com secções interiores e exteriores de alumínio unidas por barras isolantes de poliamida PA66 GF25 de 24 mm a 34 mm crimpadas sob alta pressão mecânica.
Por que as trilhas de queda são usinadas com um ângulo de 45 graus?
As rampas de queda CNC de 45 graus guiam os roletes para baixar a porta 10 mm na vertical e 8 mm para dentro durante o fechamento, comprimindo as vedações sem arrastar no chão.
Que testes de fábrica são realizados nas portas de armazenamento frio antes do envio?
As portas passam por imagem térmica infravermelha para detecção de vazios, testes de isolamento de cabos de aquecimento de 1.500V e testes de ciclo mecânico em bancadas de teste automatizadas.