La fabricación de puertas industriales y comerciales para almacenamiento en frío es una disciplina de ingeniería especializada que combina termodinámica, química de polímeros y metalurgia de precisión. Las puertas de frío de baja gama construidas pegando manualmente placas de aislamiento pre cortadas o utilizando espuma de vertido abierto a baja presión inevitablemente fallan en servicio. Dentro de los meses posteriores a su puesta en marcha, estas barreras inferiores desarrollan vacíos internos, deformaciones y acumulación severa de hielo dentro del núcleo de la puerta.
Comprensión cómo se construyen las puertas de almacenamiento en frío revela ocho etapas precisas de fabricación. Estas incluyen la fabricación del esqueleto estructural, inyección de espuma PIR de alta presión, montaje de ruptura térmica de poliamida, incrustación de cable calefactor, extrusión de junta EPDM, mecanizado de pista de caída CNC, integración de seguridad de vida y pruebas de calidad de fábrica de seis etapas. En más de dos décadas de ingeniería de sistemas de entrada de servicio pesado y personalizados puertas de cámara frigorífica, los equipos de ingeniería de fábrica han evaluado miles de instalaciones industriales. Cada proceso de fabricación se refina para garantizar eficiencia térmica a largo plazo y confiabilidad mecánica.
1. Esqueleto estructural y marco interno 6063-T5
La base de cualquier puerta de almacenamiento en frío de alto rendimiento comienza con el diseño y fabricación de su esqueleto estructural interno.
Fabricación de canal perimetral extruido 6063-T5
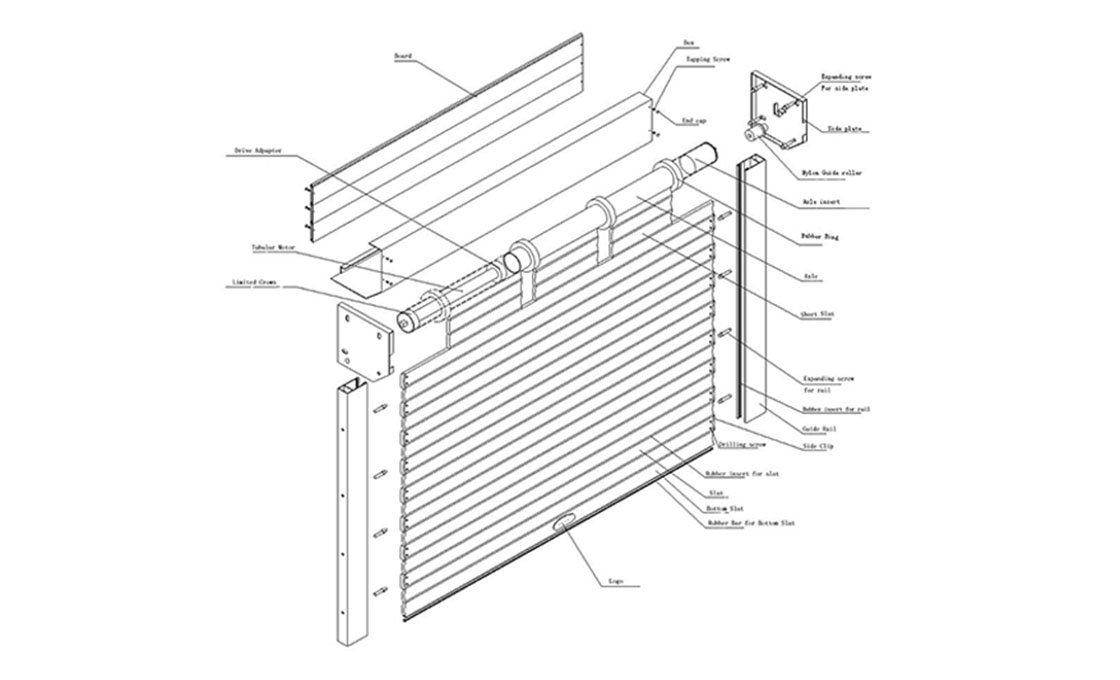
Las hojas de puerta de cámara frigorífica modernas utilizan sub marcos perimetrales de aluminio arquitectónico 6063-T5 de servicio pesado. Los perfiles de aluminio se cortan con tolerancias sub milimétricas utilizando sierras de inglete CNC de doble eje automatizadas. Las esquinas se unen mecánicamente usando escuadras de esquina galvanizadas de servicio pesado y fijaciones de alta tracción. Esto crea un límite estructural rígido que resiste la torsión durante los ciclos rápidos de montacargas.
Placas de refuerzo cortadas por láser para hardware de soporte de carga
Antes del espumado de aislamiento, los técnicos instalan placas de refuerzo de acero inoxidable 304 cortadas por láser de 3,0 mm a 5,0 mm de espesor dentro del marco perimetral en todos los puntos críticos de estrés. Estas placas de respaldo internas proporcionan anclaje pesado para soportes de rodillos superiores, zapatas de guía inferiores, cerraduras internas y varillas de empuje de seguridad. Anclar el hardware directamente al refuerzo de acero interno evita que los tornillos se salgan bajo cargas dinámicas extremas.
2. Inyección y curado de núcleo de espuma PIR de alta presión
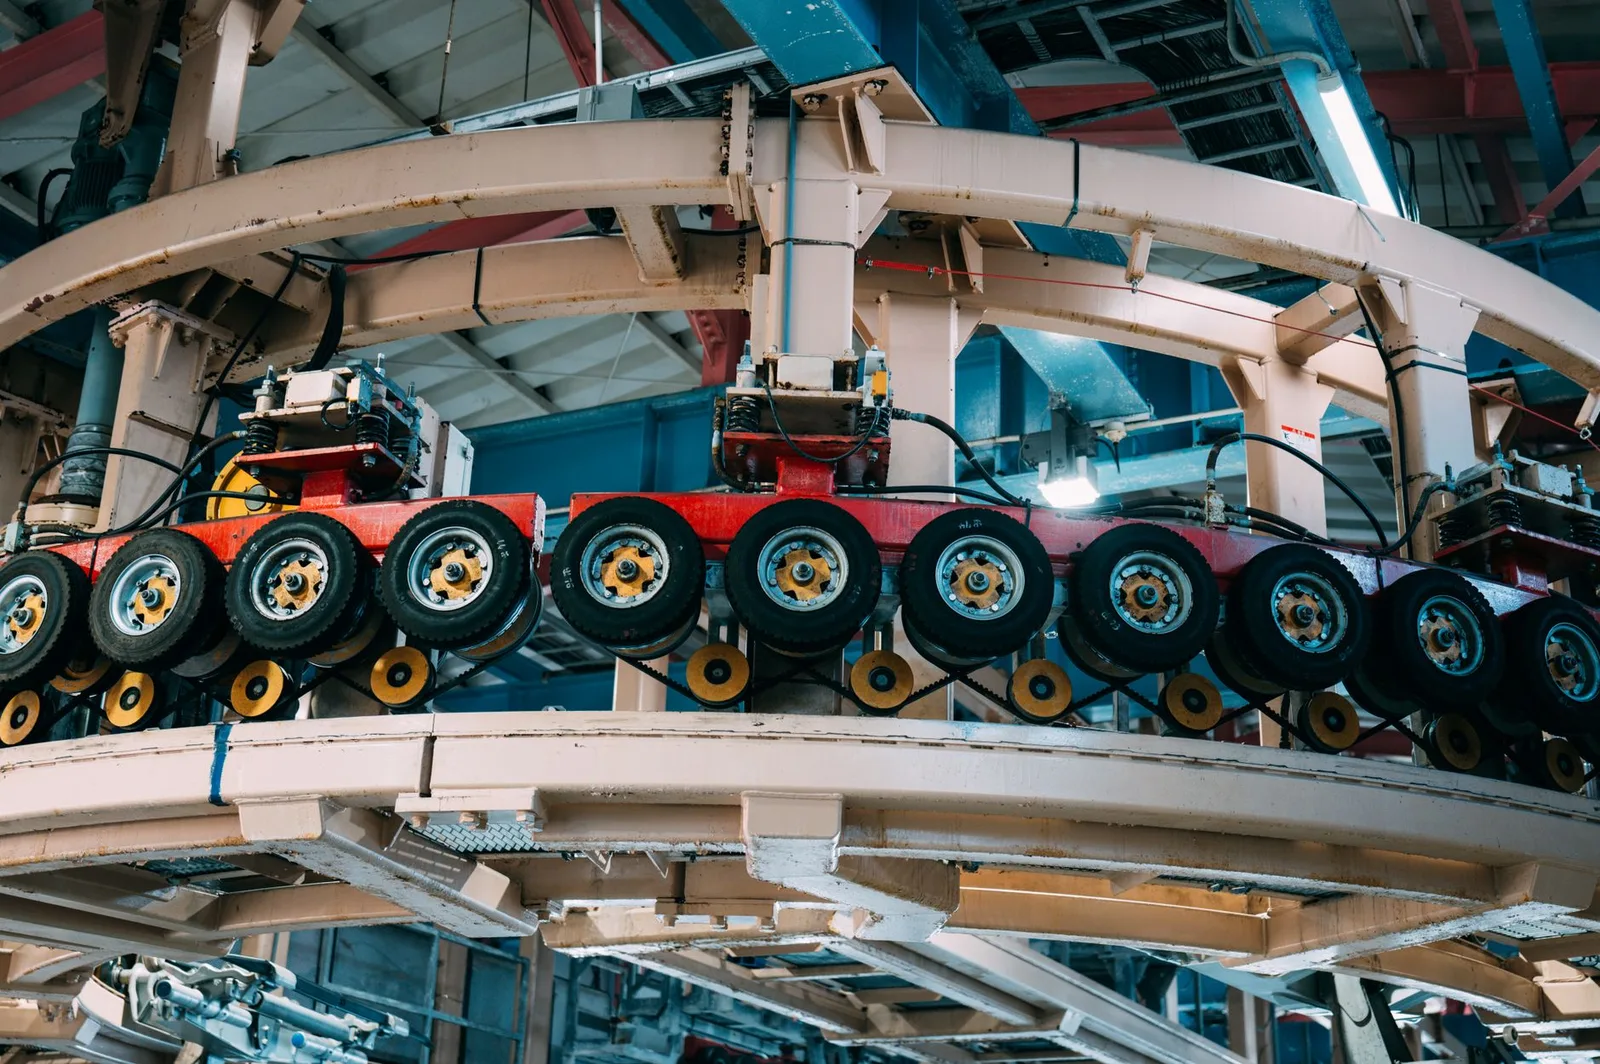
La barrera térmica central de una puerta de cámara frigorífica depende enteramente de la composición química y la mecánica de inyección de la espuma aislante de polisocianurato (PIR). Al estudiar cómo se construyen las puertas de almacenamiento en frío, la tecnología de inyección de espuma representa el determinante de calidad más crítico.
Mezcla por impacto de alta presión a 150 a 200 bar
A diferencia de las puertas baratas hechas con espuma de vertido de baja presión, las puertas de frío de alto rendimiento utilizan cabezales de inyección por impacto de alta presión. Los flujos químicos de poliol y isocianato se dosifican y mezclan con precisión bajo presión extrema (150 a 200 bar). Este impacto de alta velocidad atomiza la mezcla líquida, asegurando un entrecruzamiento molecular uniforme y un contenido de celda cerrada que supera el 95%.
Curado con prensa hidráulica calentada a 50°C
El revestimiento metálico de la puerta ensamblada se sujeta dentro de una prensa hidráulica de platos calentados de 100 toneladas mantenida a una temperatura constante de 50°C. A medida que la espuma PIR se expande dentro de la cavidad, la prensa restringe las pieles metálicas exteriores. Esta presión continua asegura una densidad de núcleo uniforme de 42 a 45 kg/m³ con cero vacíos internos o bolsas de aire. El curado controlado ofrece una resistencia a la compresión excepcional y una conductividad térmica ultra baja de λ = 0,020 a 0,022 W/mK.
¿Busca puertas de almacenamiento en frío diseñadas a medida?
Envíe las dimensiones de apertura de su instalación, el diferencial de temperatura de funcionamiento y los requisitos de revestimiento al equipo de ingeniería de fábrica para dibujos personalizados y cotizaciones directas de fábrica.
3. Montaje de marco de ruptura térmica de poliamida
Una etapa crítica en cómo se construyen las puertas de almacenamiento en frío es la fabricación del marco de ruptura térmica perimetral.
Cizallado de precisión de barras aislantes PA66 GF25
Los marcos de puerta perimetrales se fabrican a partir de dos extrusiones de aluminio 6063-T5 separadas: una carcasa exterior que da al almacén ambiente y un rebaje interior que da al espacio refrigerado. Estas dos secciones metálicas se unen utilizando tiras aislantes estructurales de poliamida (PA66 GF25) de 24 mm a 34 mm reforzadas con 25% de fibra de vidrio. Las máquinas de rodillo automatizadas estampan los canales de aluminio y cizallan las barras de poliamida con alta presión mecánica.
Verificación de barrera de punto de rocío por elementos finitos
La poliamida exhibe una conductividad térmica de solo λ = 0,30 W/mK, representando una reducción de 160 veces en la transmisión de calor en comparación con el acero sólido. Esta barrera estructural aísla el marco exterior de las temperaturas internas bajo cero. Mantiene las superficies exteriores por encima del punto de rocío ambiente, eliminando la condensación en el marco bajo el 85% de humedad relativa.
4. Incrustación de cables calefactores anti escarcha autorregulables
Para congeladores bajo cero y cámaras de congelación rápida, la calefacción perimetral activa se diseña directamente en el marco de la puerta durante el montaje de fábrica.
Canales de calefacción de aluminio extruido dedicados
Los técnicos enrutan cables calefactores semiconductores autorregulables que producen de 25 a 35 vatios por metro lineal. Estos cables corren a través de canales de aluminio de inserción dedicados a lo largo de las cuatro jambas del marco y por debajo del umbral de piso de acero inoxidable. Los canales de aluminio actúan como difusores de calor continuos, transfiriendo energía térmica de manera uniforme a través del rebaje de la junta perimetral.
Cableado de redundancia de doble circuito
En instalaciones de alta especificación, se instalan dos circuitos de calefacción independientes uno al lado del otro con un relé de cambio automático. Si el circuito primario experimenta una falla eléctrica, el circuito de respaldo secundario se activa instantáneamente. Esta redundancia evita la formación de hielo en el marco sin requerir el desmontaje de la puerta.
5. Instalación de junta EPDM multicámara de baja temperatura
El sistema de sellado perimetral es la barrera mecánica principal que evita la infiltración de aire caliente y la pérdida de energía por convección.
Coextrusión de elastómero EPDM virgen multicámara
Las juntas de almacenamiento en frío se coextruyen a partir de caucho EPDM multicámara virgen formulado con plastificantes de baja temperatura parafínicos. Este elastómero especializado mantiene una temperatura de transición vítrea por debajo de -55°C. Asegura una elasticidad mecánica del 100% y recuperación de compresión en rangos de operación extremos de -45°C a +80°C.
Canales de retención de aluminio de inserción
Las juntas se instalan en canales de retención de aluminio extruido en lugar de ser pegadas. Este diseño de inserción permite a los técnicos de mantenimiento de planta reemplazar secciones de junta dañadas en minutos sin retirar la hoja de la puerta de su pista.
6. Mecanizado de cinemática de pista de caída de 45 grados de doble eje
El sistema de pista mecánica define el movimiento cinemático de las puertas corredizas pesadas de almacenamiento en frío.
Muescas de caída de 45 grados fresadas por CNC
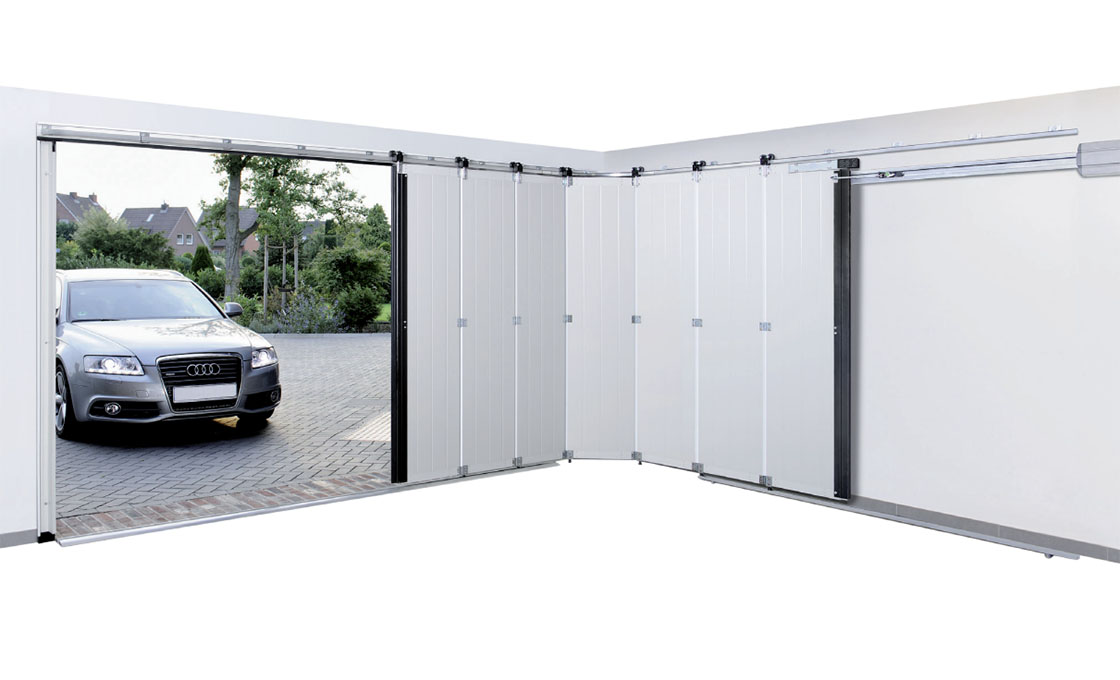
Las pistas superiores extruidas de aluminio de servicio pesado se mecanizan por CNC con muescas de caída anguladas de precisión a 45 grados. Durante el viaje de apertura y cierre horizontal, el panel de la puerta permanece suspendido a 10 mm del piso y a 8 mm del marco, asegurando cero fricción de la junta y un funcionamiento silencioso.
Sellado por compresión asistido por gravedad
Durante los últimos 50 mm de carrera de cierre, los carros de rodillos de alta carga deslizan hacia abajo por las rampas de la pista angulada a 45 grados. La gravedad baja la hoja de la puerta 10 mm verticalmente y la desplaza 8 mm horizontalmente hacia adentro contra el marco, comprimiendo las juntas EPDM multicámara herméticamente contra las jambas de acero inoxidable.
7. Hardware de escape de emergencia y válvulas de alivio de presión
Los sistemas de seguridad de vida y equiparación de presión atmosférica se integran durante el montaje mecánico final.
Varillas de liberación de emergencia EN 179 fotoluminiscentes
Todas las puertas de cámaras frigoríficas incorporan un mecanismo de escape mecánico interno que cumple con las normas de seguridad EN 179 y OSHA. Un varillador de empuje de acero inoxidable macizo se extiende a través del núcleo aislado hasta un pomo interior luminiscente, permitiendo al personal atrapado escapar inmediatamente incluso si la manija exterior está cerrada con candado.
Válvulas de alivio de presión bidireccionales calentadas
Cuando se ingresa aire caliente durante el tránsito y se enfría rápidamente, la contracción de volumen crea un vacío de 200 a 500 Pascales. Las válvulas de alivio de presión calentadas bidireccionales igualan la presión del aire en diferenciales de ±25 Pa, evitando el bloqueo por vacío de la puerta y protegiendo los paneles de pared aislados de la deformación estructural.
8. Garantía de Calidad de Fábrica y Pruebas Térmicas de Seis Etapas
Cada puerta de almacenamiento en frío se somete a rigurosas pruebas de garantía de calidad de fábrica antes de ser embalada y enviada globalmente.
Imagen Térmica por Infrarrojos y Detección de Vacíos
Cada hoja de puerta curada se coloca en una cámara de prueba con un delta de temperatura de 30°C. Cámaras de imagen térmica infrarroja calibradas escanean toda el área de superficie para verificar una resistencia térmica uniforme y confirmar cero vacíos de espuma interna o fugas térmicas a lo largo del marco perimetral.
Aislamiento de Alto Voltaje y Pruebas de Ciclos
Los cables de calefacción perimetral se someten a pruebas de resistencia dieléctrica de alto voltaje de 1,500V para verificar la integridad del aislamiento eléctrico. Los conjuntos de puertas mecánicas se prueban en ciclos en bancos de prueba automatizados durante 10,000 ciclos continuos para confirmar una cinemática suave de la vía y la alineación del cerrojo.
9. Matriz Maestra del Proceso de Fabricación: Puertas de Almacenamiento en Frío
La matriz del proceso de fabricación a continuación resume las ocho etapas de ingeniería primarias involucradas en cómo se construyen las puertas de almacenamiento en frío:
| Etapa de Fabricación | Proceso de Ingeniería y Maquinaria | Norma de Calidad y Cumplimiento |
|---|---|---|
| 1. Estructura Esquelética | Corte de inglete CNC de canales de aluminio 6063-T5 | Tolerancias dimensionales sub-milimétricas |
| 2. Espumado de Alta Presión | Inyección PIR a 150-200 bar en prensa a 50°C | Densidad de 42-45 kg/m³; >95% de celdas cerradas |
| 3. Ensamblaje de Ruptura Térmica | Rodillo automatizado y engarzado de barras PA66 GF25 | Barrera no conductora de 24-34 mm (λ=0.30) |
| 4. Calefacción Perimetral | Incrustación de cables autorreguladores de 25-35 W/m | Prueba de resistencia de aislamiento dieléctrico de 1,500V |
| 5. Coextrusión de Empaque | Ajuste de precisión de sellos EPDM de múltiples cámaras | Clasificación de temperatura de transición vítrea de -55°C |
| 6. Mecanizado CNC de Vía | Fresado CNC de rampas de caída de 45 grados en vías | Caída de 10 mm / movimiento de doble eje hacia adentro de 8 mm |
| 7. Hardware de Seguridad | Instalación de varillas de escape EN 179 y puertos de alivio ±25 Pa | Anulación mecánica del 100% bajo bloqueo externo |
| 8. Pruebas de Fábrica | Termografía infrarroja y ejecución de banco de 10,000 ciclos | Cero puente térmico; cumplimiento CE e ISO |
Los protocolos de fabricación y las directrices de gestión de calidad establecidos por ISO y códigos de seguridad laboral de la Ejecutivo de Salud y Seguridad aseguran un rendimiento térmico y mecánico consistente en instalaciones industriales de almacenamiento en frío.
10. Consultoría de Ingeniería para la Fabricación de Puertas de Cámara Frigorífica Personalizadas
Comprensión cómo se construyen las puertas de almacenamiento en frío capacita a los gerentes de instalaciones para seleccionar sistemas de entrada diseñados para un rendimiento térmico extremo y durabilidad operativa. Revisar la densidad del aislamiento central, el engarzado de la ruptura térmica y la cinemática de la vía antes de la adquisición asegura operaciones confiables de la instalación.
¿Necesita planos de ingeniería personalizados para puertas de almacenamiento en frío?
Si está diseñando una cámara frigorífica especializada o requiere dimensiones de puerta personalizadas, el equipo de ingeniería de fábrica está disponible para revisar sus parámetros operativos, especificaciones de apertura libre y requisitos de revestimiento para proporcionar presentaciones de ingeniería integrales.
Preguntas Frecuentes Sobre la Fabricación de Puertas de Almacenamiento en Frío
¿Qué material de aislamiento se utiliza en el interior de las puertas de almacenamiento en frío?
Las puertas de alta eficiencia para cámaras frigoríficas utilizan espuma de poliisocianurato (PIR) de celda cerrada inyectada a alta presión, con una densidad uniforme de 42 a 45 kg/m³.
¿Por qué es crítica la inyección de espuma a alta presión durante la fabricación?
La inyección a alta presión atomiza los flujos químicos a 150-200 bar, garantizando una densidad uniforme, cero huecos internos y un contenido de celda cerrada superior al 95%.
¿Cómo se instalan los rompetermas en los marcos de las puertas de almacenamiento en frío?
Los marcos se construyen con secciones internas y externas de aluminio unidas por barras aislantes de poliamida PA66 GF25 de 24 mm a 34 mm, engarzadas bajo alta presión mecánica.
¿Por qué las vías de caída mecanizadas con un ángulo de 45 grados?
Las rampas de caída CNC a 45° guían los rodillos para bajar la puerta 10 mm verticalmente y 8 mm hacia adentro durante el cierre, comprimiendo los sellos sin arrastrarse por el suelo.
¿Qué pruebas de fábrica se realizan en las puertas de almacenamiento en frío antes del envío?
Las puertas se someten a imagen térmica infrarroja para la detección de huecos, pruebas de aislamiento de cables de calefacción de 1.500V y pruebas de ciclo mecánico en equipos de prueba automatizados.