Die Fertigung von gewerblichen und industriellen Kältespeichertüren ist eine spezialisierte Ingenieurdisziplin, die Thermodynamik, Polymerchemie und Präzisionsmetallurgie verbindet. Geringwertige Kältetüren, die durch manuelles Kleben vorgefertigter Dämmplatten oder unter Verwendung von Niederdruck-Gießschaum hergestellt werden, versagen zwangsläufig im Betrieb. Innerhalb weniger Monate nach Inbetriebnahme entwickeln diese minderwertigen Barrieren innere Hohlräume, Verformungen und starke Eisansammlungen im Türrahmen.
Die Bewertung wie Kältespeichertüren gebaut werden zeigt acht präzise Fertigungsschritte. Dazu gehören der Bau des tragenden Skeletts, die Hochdruck-PIR-Schauminjektion, der Einbau von Polyamid-Wärmebrüchen, die Einbettung von Heizkabeln, die EPDM-Dichtungs-Extrusion, die CNC-Bearbeitung der Tropfschienen, die Integration von Lebenssicherheitsystemen und sechsstufige werkseitige Qualitätstests. In über zwei Jahrzehnten der Entwicklung von Schwereingangs-Systemen und maßgeschneiderten Kühlraumtüren, hat das Fabrik-Engineering-Team Tausende von industriellen Installationen bewertet. Jeder Fertigungsprozess wird verfeinert, um langfristige Wärmeeffizienz und mechanische Zuverlässigkeit zu garantieren.
1. Tragendes Skelett & Interne 6063-T5-Rahmung
Der Grundstein jeder hochleistungsfähigen Kältespeichertür beginnt mit dem Entwurf und der Fertigung ihres internen tragenden Skeletts.
Extrudierte 6063-T5-Umrandungskanal-Fertigung
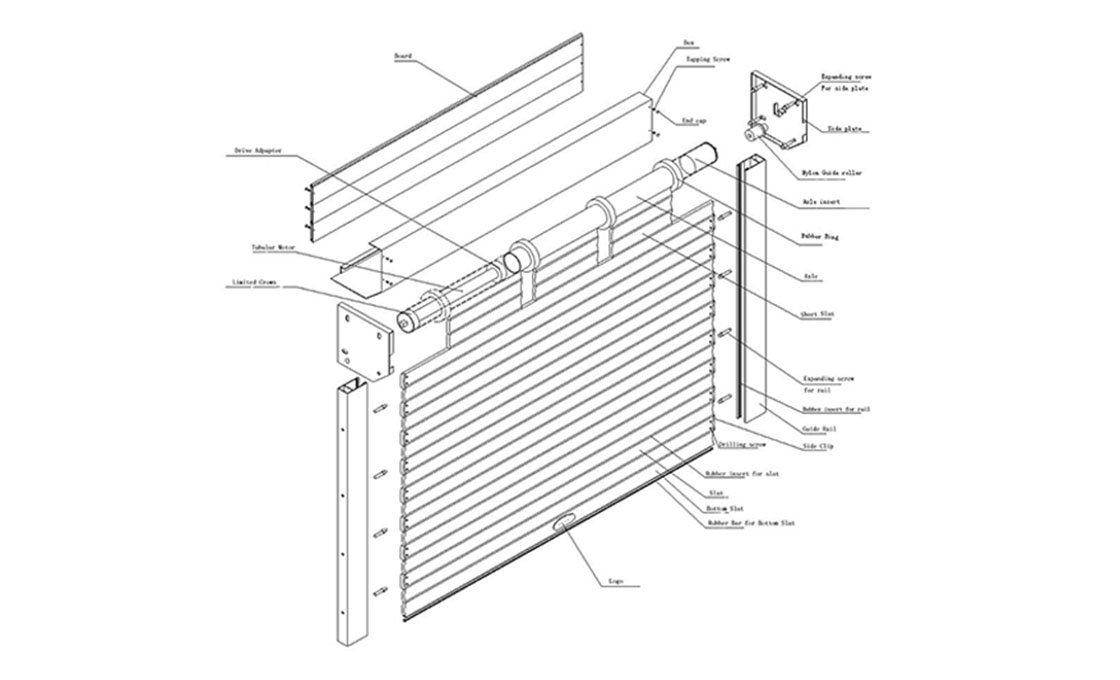
Moderne Kälteraumtüren verwenden schwere 6063-T5-Architektur-Aluminium-Umrandungs-Unterrahmen. Aluminiumprofile werden mit automatischen Dual-Achsen-CNC-Fugalssägen auf Sub-Millimeter-Toleranzen geschnitten. Die Ecken werden mechanisch mit schwer verzinkten Eckbeschlägen und hochfesten Schrauben verbunden. Dies schafft einen steifen strukturellen Rahmen, der Torsionsverdrehung während schnellem Gabelstaplerverkehr widersteht.
Laser-geschnittene Verstärkungsplatten für schwerlasttragende Beschläge
Vor der Dämm-Schauminjektion installieren Techniker 3,0 mm bis 5,0 mm dicke laser-geschnittene 304-Edelstahl-Verstärkungsplatten innerhalb des Umrandungsrahmens an allen kritischen Spannungspunkten. Diese internen Rückplatten bieten schwere Verankerung für Oberröllchen-Halterungen, untere Führungsschuhe, interne Verriegelungssätze und Sicherheits-Schiebestangen. Die Verankerung der Hardware direkt in die interne Stahlverstärkung verhindert, dass Befestigungen unter extremen dynamischen Lasten herausgezogen werden.
2. Hochdruck-PIR-Schaumkerninjektion & Aushärtung
Die thermische Kernbarriere einer Kälteraumtür hängt ausschließlich von der chemischen Zusammensetzung und Injektionsmechanik des Polyisocyanurat-(PIR-)Dämmschaums ab. Bei der Untersuchung wie Kältespeichertüren gebaut werden, stellt die Schauminjektionstechnik den einzigen kritischsten Qualitätsbestimmer dar.
Hochdruck-Impingement-Mischung bei 150 bis 200 Bar
Im Gegensatz zu billigen Türen mit Niederdruck-Gießschaum nutzen hochleistungsfähige Kältetüren Hochdruck-Impingement-Injektionsköpfe. Polyol- und Isocyanat-Chemikalienströme werden präzise dosiert und gemischt unter extremem Druck (150 bis 200 Bar). Diese Hochgeschwindigkeits-Impingement zerstäubt die flüssige Mischung und gewährleistet gleichmäßige molekulare Vernetzung sowie einen geschlossenzelligen Inhalt, der 95% übersteigt.
Beheizte Hydraulikpresse-Aushärtung bei 50°C
Das zusammengebaute Metalltürggehäuse wird in einer 100-Tonnen-Hydraulik-Heizplattenpresse eingespannt, die auf konstanten 50°C gehalten wird. Während der PIR-Schaum in der Kavität expandiert, hält die Presse die äußeren Metallhaut an ihrem Platz. Dieser kontinuierliche Druck gewährleistet eine gleichmäßige Kerndichte von 42 bis 45 kg/m³ ohne innere Hohlräume oder Lufteinschlüsse. Kontrollierte Aushärtung liefert außergewöhnliche Druckfestigkeit und ultraniedrige Wärmeleitfähigkeit von λ = 0,020 bis 0,022 W/mK.
Auf der Suche nach maßgeschneiderten Kältespeichertüren?
Senden Sie Ihre Gebäudeöffnungsmaße, Betriebstemperatur-delta und Verkleidungsanforderungen an das Fabrik-Engineering-Team für kundenspezifische Zeichnungen und direkt ab Werk angebotene Preise.
3. Polyamid-Wärmebrucken-Rahmenmontage
Ein kritischer Schritt in wie Kältespeichertüren gebaut werden ist die Fertigung des Umrandungs-Wärmebrucken-Rahmens.
Präzises Falzen von PA66 GF25-Dämmstangen
Umrandungstürrahmen werden aus zwei separaten 6063-T5-Aluminium-Extrudaten gefertigt: einem äußeren Gehäuse, das der Umgebungslagerhalle zugewandt ist, und einer inneren Fase, die dem Kühlagerraum zugewandt ist. Diese beiden metallenen Abschnitte werden mit 24 mm bis 34 mm strukturellen Polyamid-(PA66 GF25-)Dämmstreifen verbunden, verstärkt mit 25%-Glasfaser. Automatisierte Rollmaschinen kerbeln die Aluminiumkanäle und falzen die Polyamid-Stangen mit hoher mechanischer Druckkraft fest.
Finite-Elemente-Taupunkt-Barrieren-Überprüfung
Polyamid weist eine Wärmeleitfähigkeit von nur λ = 0,30 W/mK auf, was einer 160-fachen Reduktion der Wärmeübertragung im Vergleich zu massivem Stahl entspricht. Diese strukturelle Barriere isoliert den äußeren Rahmen von sub-zero internen Temperaturen. Sie hält äußere Oberflächen über dem Umgebungs-Taupunkt und eliminiert Rahmenkondensation unter 85% relativer Luftfeuchtigkeit.
4. Einbetten selbst-regulierender Anti-Vereisungs-Heizkabel
Für unter-Null-Gefrierschränke und Schockräume wird aktive Umrandungsbeheizung direkt in den Türrahmen während der Fabrikmontage integriert.
Dedizierte extrudierte Aluminium-Heizkanäle
Techniker verlegen selbst-regulierende Halbleiter-Heizkabel, die 25 bis 35 Watt pro Laufmeter produzieren. Diese Kabel verlaufen durch dedizierte Snap-in-Aluminiumkanäle entlang aller vier Rahmenteile und unterhalb der Edelstahlfußschwelle. Aluminiumkanäle wirken als kontinuierliche Wärmediffusoren und übertragen thermische Energie gleichmäßig über die Umrandungs-Dichtung.
Dual-Schaltungs-Redundanz-Verdrahtung
Bei hochspezifizierten Installationen werden dual-unabhängige Heizkreise nebeneinander mit einem automatischen Umschaltrelais installiert. Wenn der Primärkreis einen elektrischen Fehler erleidet, aktiviert der sekundäre Backup-Kreis sofort. Diese Redundanz verhindert Rahmenvereisung ohne Notwendigkeit der Türdemontage.
5. Mehrkammer-Niedertemperatur-EPDM-Dichtungsinstallation
Das Umrandungs-Versiegelungssystem ist die primäre mechanische Barriere, die warme Luftinfiltration und Konvektionsenergieverlust verhindert.
Neuware-Mehrkammer-EPDM-Elastomer-Co-Extrusion
Kältespeicher-Dichtungen werden aus Neu-EPDM-Mehrkammer-Gummi co-extrudiert, formuliert mit paraffinischen Niedertemperatur-Weichmachern. Dieses spezialisierte Elastomer erhält eine Glasübergangstemperatur unter -55°C. Es gewährleistet 100% mechanische Elastizität und Kompressions-Erholung über extreme Betriebsbereiche von -45°C bis +80°C.
Snap-in-Aluminium-Halterkanäle
Dichtungen werden in extrudierte Aluminium-Halterkanäle eingesetzt statt geklebt zu werden. Dieses Snap-in-Design ermöglicht Werkerhaltungstechnikern, beschädigte Dichtungsabschnitte in Minuten zu ersetzen, ohne das Türblatt aus seiner Schiene zu entfernen.
6. Dual-Achsen-45-Grad-Tropfschienen-Kinematik-Bearbeitung
Das mechanische Schienensystem definiert die kinematische Bewegung von schweren gleitenden Kältespeichertüren.
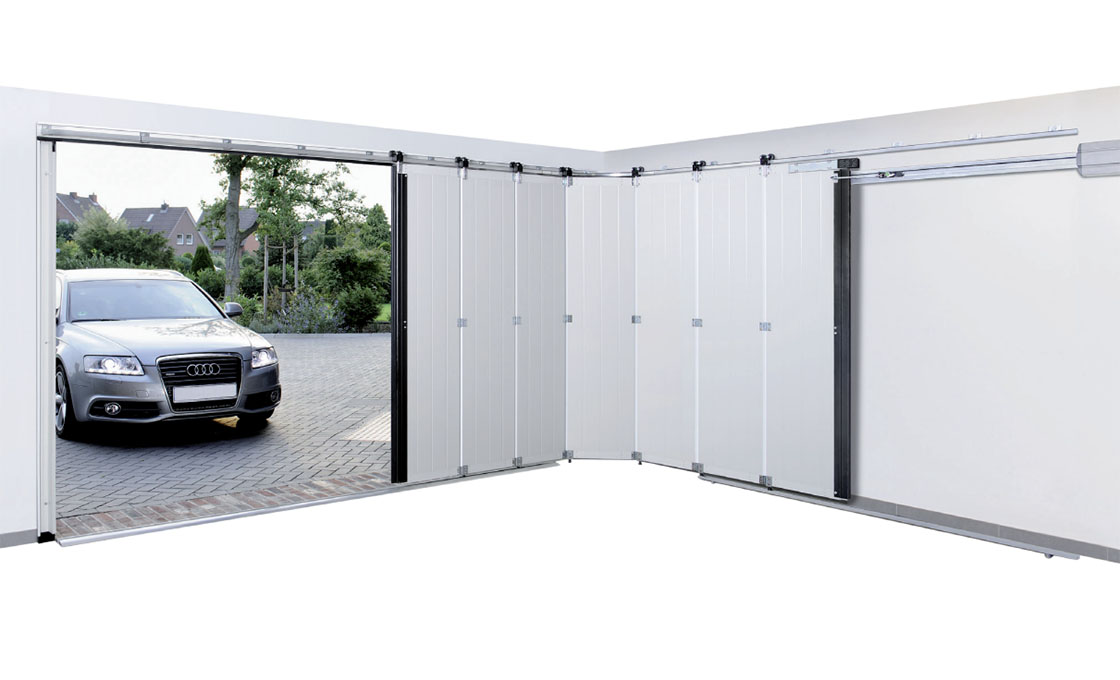
CNC-gefräste 45-Grad-Tropfnuten
Schwere extrudierte Aluminium-Deckenschienen werden mit präzisen 45-Grad-gewinkelten Tropfnuten CNC-bearbeitet. Während horizontaler Öffnungs- und Schließfahrten bleibt das Türpaneel 10 mm über dem Boden schwebend und 8 mm vom Rahmen entfernt, was Null-Dichtung-Reibung und flüsterleisen Betrieb gewährleistet.
Schwerkraft-unterstützte Kompressionsversiegelung
Während der finalen 50 mm der Schließfahrt gleiten hochbelastbare Rollenwagen die 45-Grad-gewinkelten Schienenabschnitte hinunter. Schwerkraft senkt das Türblatt 10 mm vertikal und verschiebt es 8 mm horizontal nach innen gegen den Rahmen, wodurch Mehrkammer-EPDM-Dichtungen hermetisch gegen die Edelstahlfachteile komprimiert werden.
7. Notfall-Flucht-Hardware & Druckentlastungsventile
Lebenssicherheits- und atmosphärische Druckausgleichssysteme werden in der finalen mechanischen Montage integriert.
Photolumineszente EN 179-Notfall-Lösestangen
Alle begehbaren Kälteraumtüren enthalten einen internen mechanischen Fluchtmechanismus, der EN 179 und OSHA-Sicherheitscodes entspricht. Eine massive Edelstahldruckstange erstreckt sich durch den isolierten Kern bis zu einem inneren selbstleuchtenden Knopf, der eingesperrtem Personal ermöglicht, sofort zu entkommen, selbst wenn das externe Griff mit einem Vorhängeschloss gesichert ist.
Beheizte bidirektionale Druckentlastungsöffnungen
Wenn während des Transports warme Luft angesaugt wird und schnell abkühlt, erzeugt die Volumenkontraktion ein Vakuum von 200 bis 500 Pascal. Bidirektionale beheizte Druckentlastungsventile gleichen den Luftdruck bei ±25 Pa Differenz aus und verhindern ein Vakuumschließen der Tür sowie eine strukturelle Durchbiegung der isolierten Wandpaneele.
8. Sechsstufige werkseitige Qualitätssicherung und Thermotests
Jede Kälteschutztür unterliegt vor dem Verpacken und weltweiten Versand einer gründlichen werkseitigen Qualitätssicherungsprüfung.
Infrarot-Thermalbildgebung und Hohlraumerkennung
Jedes ausgehärtete Türblatt wird in einen Testraum mit einem Temperaturunterschied von 30 °C platziert. Kalibrierte Infrarot-Thermalbildkameras scannen die gesamte Oberfläche, um gleichmäßigen Wärmewiderstand zu verifizieren und das Vorhandensein innerer Hinterschaumungen oder Wärmebrücken entlang des Rahmenperimeters auszuschließen.
Hochspannungsisolations- und Zyklustests
Die Heizkabel des Perimeters werden einem 1.500-V-Hochspannungsdielektrikumtest unterzogen, um die elektrische Isolationsintegrität zu verifizieren. Mechanische Türbaugruppen werden auf automatisierten Testständen 10.000 kontinuierliche Zyklen lang getestet, um gleichmäßige Schienenkinematik und Riegel-Ausrichtung zu bestätigen.
9. Master-Fertigungsprozessmatrix: Kälteschutztüren
Die nachstehende Prozessmatrix fasst die acht Hauptingenieurphasen beim wie Kältespeichertüren gebaut werden:
| Herstellungsschritt | Ingenieurprozess und -maschine | Qualitäts- und Compliance-Norm |
|---|---|---|
| 1. Strukturskelett | CNC-Kreuzschnittbearbeitung von 6063-T5-Aluminiumprofilen | Untermillimeter-Dimensionsgenauigkeit |
| 2. Hochdruckschaumstoff-Injektion | 150-200 bar PIR-Einspritzung in eine 50 °C-Presse | 42-45 kg/m³ Dichte; >95 % geschlossene Zellen (TP3T) |
| 3. Wärmebruchsammelanordnung | Automatisiertes Rollen und Crimpen von PA66 GF25-Stäben | 24-34 mm nichtleitende Barriere (λ=0,30) |
| 4. Perimeterbeheizung | Einbetten von 25-35 W/m selbstregulierenden Heizkabeln | 1.500-V-Dielektrikumtest (Isolationswiderstand) |
| 5. Dichtungsko-Extrusion | Präzisionsmontage mehrkammeriger EPDM-Dichtungen | Glasübergangstemperatur-Bewertung von -55 °C |
| 6. Schienen-CNC-Bearbeitung | CNC-Fräsen von 45-Grad-Abfallrampen auf den Schienen | 10 mm Fall / 8 mm einwärts gerichtete zweiachsige Bewegung |
| 7. Sicherheitsbeschläge | Montage von EN 179-Nottürstangen und ±25 Pa Druckentlastungsöffnungen | 100% mechanische Überschreibung unter externem Schloss |
| 8. Werktests | Infrarot-Thermografie und 10.000-Zyklus-Ständertest | Keine Wärmebrücken; CE- und ISO-Konformität |
Herstellungsverfahren und Qualitätsmanagement-Richtlinien festgelegt durch ISO und Arbeitsschutzstandards aus dem Gesundheits- und Sicherheitsbehörde gewährleisten eine einheitliche thermische und mechanische Leistung über industrielle Kälteschutzinstallationen hinweg.
10. Ingenieurberatung für maßgeschneiderte Kälteraumtür-Fertigung
Die Bewertung wie Kältespeichertüren gebaut werden ermöglicht Facility-Managern die Auswahl von Eingangssystemen, die für extreme thermische Leistung und Betriebsbeständigkeit entwickelt wurden. Die Überprüfung von Kernisolationsdichte, Wärmebruchs-Crimping und Schienenkinematik vor der Beschaffung gewährleistet zuverlässige Facility-Betriebe.
Benötigen Sie maßgeschneiderte Konstruktionszeichnungen für Kälteschutztüren?
Wenn Sie einen spezialisierten Kälteraum entwerfen oder kundenspezifische Türabmessungen benötigen, steht Ihnen das ingenieurtechnische Team der Fabrik zur Verfügung, um Ihre Betriebsparameter, Freigabeöffnungs-Spezifikationen und Verkleidungsanforderungen zu prüfen, um umfassende ingenieurtechnische Unterlagen bereitstellen zu können.
Häufig gestellte Fragen zur Herstellung von Kälteschutztüren
Welches Dämmmaterial wird in den Kühlraumtüren verwendet?
Hochleistungs-Kaltlagentüren verwenden hochdruckinjizierten, geschlossenzelligen Polyisocyanurat-Schaum (PIR) mit einer gleichmäßigen Dichte von 42 bis 45 kg/m³.
Warum ist die Hochdruck-Schauminjektion während der Fertigung von entscheidender Bedeutung?
Hochdruckinjektion zerstäubt Chemikalienströme bei 150–200 bar und gewährleistet eine gleichmäßige Dichte, keine inneren Hohlräume sowie einen geschlossenzelligen Anteil von über 95 %.
Wie werden Wärmedämmstreifen in Türzargen von Kühlräumen montiert?
Rahmen bestehen aus inneren und äußeren Aluminiumprofilen, die mit 24 mm bis 34 mm breiten PA66 GF25-Polyamid-Isolierstäben verbunden sind, die unter hohem mechanischem Druck verpresst werden.
Warum werden Fallnuten mit einem 45-Grad-Winkel bearbeitet?
Die 45-Grad-CNC-Absenkrampen führen die Rollen, sodass sich die Tür beim Schließen 10 mm vertikal und 8 mm nach innen absenkt, wodurch die Dichtungen komprimiert werden, ohne am Boden zu schleifen.
Welche Werkstests werden an Kühltüren vor dem Versand durchgeführt?
Türen werden einer Infrarot-Thermografie zur Hohlraumerkennung, Isolationsprüfungen von Heizkabeln mit 1.500 V sowie mechanischen Zyklustests an automatisierten Prüfständen unterzogen.