يعتبر تصنيع أبواب التخزين البارد التجارية والصناعية تخصصاً هندسياً يجمع بين الديناميكا الحرارية، وكيمياء البوليمرات، وعلم المعادن الدقيق. إن أبواب البرودة منخفضة الجودة المصنوعة يدوياً بغراء ألواح العزل المقطعة مسبقاً أو باستخدام رغوة السكب المفتوح بضغط منخفض تفشل حتماً أثناء الخدمة. في غضون أشهر من التشغيل، تتطور هذه الحواجز الدنيا إلى فراغات داخلية، وتشويه، وتراكم ثلجي شديد داخل قلب الباب.
الفهم كيف يتم بناء أبواب التخزين البارد يكشف عن ثماني مراحل تصنيع دقيقة. وتشمل تصنيع الهيكل الهيكلي، وحقن رغوة PIR عالية الضغط، وتجميع الفاصل الحراري البولي أميد، ودمج كابلات التسخين، وبث ختم EPDM، وتشغيل المسار المنسدل بالتحكم الرقمي (CNC)، وتكامل سلامة الحياة، واختبار الجودة في ست مراحل في المصنع. على مدار عقدين من الزمن من هندسة أنظمة المداخيل الثقيلة والمخصصة أبواب الغرف الباردة, ، قامت فرق الهندسة المصنعية بتقييم آلاف التركيبات الصناعية. يتم تحسين كل عملية تصنيع لضمان الكفاءة الحرارية طويلة الأمد والموثوقية الميكانيكية.
1. Structural Skeleton & Internal 6063-T5 Framing
تبدأ أساس أي باب تخزين بارد عالي الأداء بتصميم وتصنيع هيكله الهيكلي الداخلي.
تصنيع قناة المحيط البارزة 6063-T5
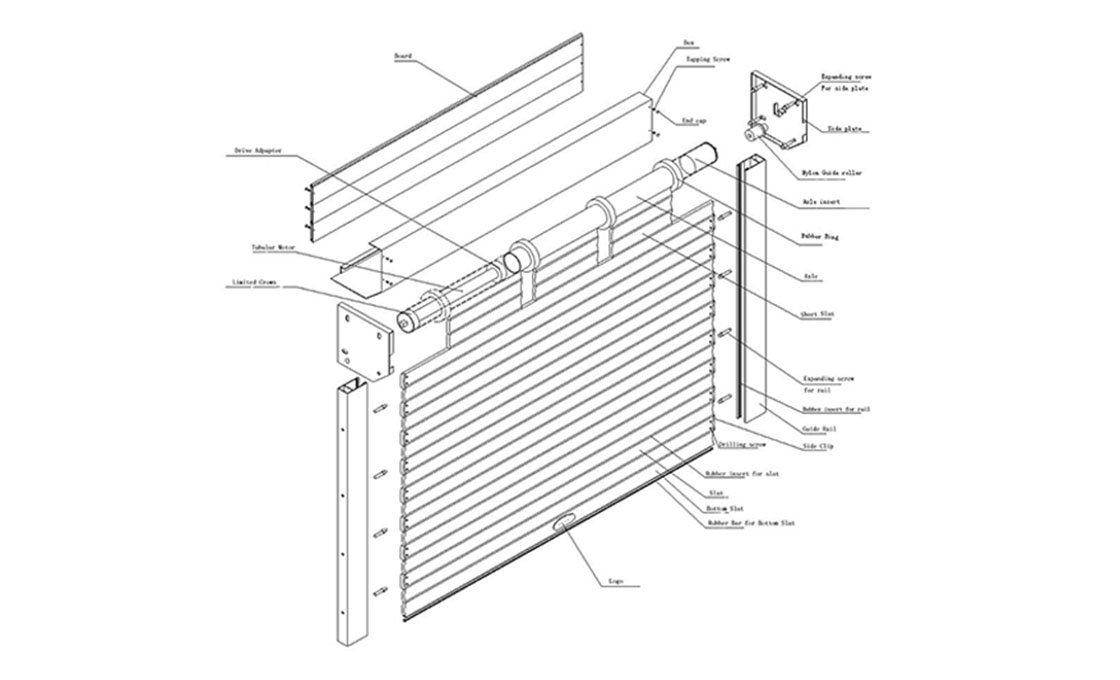
تستخدم أوراق أبواب الغرف الباردة الحديثة هياكل فرعية محيطية من الألومنيوم المعماري 6063-T5 الثقيل. يتم قطع ملفات الألومنيوم بتفاوتات دون المليمتر باستخدام مناشير ميترة مزدوجة المحاور مؤتمتة بالتحكم الرقمي (CNC). يتم ربط الزوايا ميكانيكياً باستخدام مشابك زاوية من الفولاذ المجلفن الثقيل ومثبتات ذات شد عالي. هذا يخلق حدوداً هيكلية صلبة تقاوم الالتواء أثناء تناوب الرافعات الشوكية السريع.
ألواح تقوية بالقطع بالليزر للأحمال الحاملة
قبل رغوة العزل، يقوم الفنيون بتثبيت ألواح تقوية من الفولاذ المقاوم للصدأ 304 بالقطع بالليزر بسمك 3.0 مم إلى 5.0 مم داخل الإطار المحيطي عند جميع نقاط الإجهاد الحرجة. توفر هذه الألواح الخلفية الداخلية تثبيتاً ثقيلاً لكتاف البكرات العلوية، وأحذية التوجيه السفلية، وأقفال الأقفال الداخلية، وقوائم الدفع السلامة. يؤدي تثبيت الأجهزة مباشرة في تقوية الفولاذ الداخلي إلى منع المثبتات من الانسحاب تحت الأحمال الديناميكية القصوى.
2. High-Pressure PIR Foam Core Injection & Curing
يعتمد الحاجز الحراري الأساسي لباب الغرفة الباردة تماماً على التركيب الكيميائي وآليات الحقن لرغوة عزل البوليإيزوسيانورات (PIR). في دراسة كيف يتم بناء أبواب التخزين البارد, ، تمثل تكنولوجيا حقن الرغوة العامل الحاسم الأكثر أهمية للجودة.
خلط الاصطدام عالي الضغط من 150 إلى 200 بار
على عكس الأبواب الرخيصة المصنوعة برغوة سكب منخفضة الضغط، تستخدم أبواب البرودة عالية الأداء رؤوس حقن بالاصطدام عالية الضغط. يتم قياس وخلط تيارات المواد الكيميائية البوليول والإيزوسيانات بدقة تحت ضغط متطرف (150 إلى 200 بار). يؤدي هذا الاصطدام عالي السرعة إلى تحويل الخليط السائل إلى ذرات، مما يضمن الارتباط المتشابك الجزيئي المتنامي ومحتوى الخلايا المغلقة يتجاوز 95%.
العلاج بالكبس الهيدروليكي المسخن عند 50 درجة مئوية
يتم تثبيت إطار الباب المعدني المجمّع داخل مكبس هيدروليكي مسخن لوحة سعة 100 طن يتم الحفاظ عليه عند درجة حرارة ثابتة 50 درجة مئوية. بينما يتمدد رغوة البولي يوريثان (PIR) داخل التجويف، يقيّد المكبس الأغطية المعدنية الخارجية. يضمن هذا الضغط المستمر كثافة قلب موحدة تتراوح بين 42 إلى 45 كجم/م³ مع عدم وجود فراغات داخلية أو جيوب هوائية. يوفر العلاج المضبوط قوة ضغط استثنائية وموصلية حرارية فائقة الانخفاض تبلغ λ = 0.020 إلى 0.022 واط/م·كلفن.
تبحث عن أبواب تخزين بارد مُصممة حسب الطلب؟
أرسل أبعاد الفتحة في منشأتك، والفرق في درجة حرارة التشغيل، ومتطلبات التغليف إلى فريق هندسة المصنع للحصول على رسومات مخصصة وعروض أسعار مباشرة من المصنع.
3. تجميع إطار الكسر الحراري من البولي أميد
مرحلة حاسمة في كيف يتم بناء أبواب التخزين البارد هي تصنيع إطار الكسر الحراري للمحيط.
التجعيد الدقيق لقواطر العزل من PA66 GF25
تُصنع إطارات أبواب المحيط من قطعتين منفصلتين من بثق الألمنيوم 6063-T5: غلاف خارجي يواجه المستودع المحيط، ورد داخلي يواجه المساحة المبردة. يتم ربط هذين القسمين المعدنيين باستخدام شرائح عزل هيكلية من البولي أميد (PA66 GF25) بسمك 24 مم إلى 34 مم ومُدعمة بألياف زجاجية 25%. تقوم آلات الدلفنة الآلية بنقر قنوات الألمنيوم وتعزيز قضبان البولي أميد بضغط ميكانيكي عالٍ.
التحقق من حاجز نقطة الندى باستخدام عناصر محدودة
يظهر البولي أميد موصلية حرارية تبلغ فقط λ = 0.30 واط/م·كلفن، مما يمثل انخفاضًا بمقدار 160 مرة في انتقال الحرارة مقارنة بالصلب الصلب. يعمل هذا الحاجز الهيكلي على عزل الإطار الخارجي عن درجات الحرارة الداخلية دون الصفر. يحافظ على الأسطح الخارجية فوق نقطة الندى المحيطة، مما يلغي تكثف الإطار في ظل رطوبة نسبية 85%.
4. تضمين كابلات التدفئة المضادة للصقيع ذاتية التنظيم
بالنسبة للمجمدات تحت الصفر وغرف التبريد السريع، يتم هندسة تسخين المحيط النشط مباشرة في إطار الباب أثناء تجميع المصنع.
قنوات تسخين مصنوعة من بثق الألمنيوم مخصصة
يقوم الفنيون بتوجيه كابلات التدفئة شبه الموصلية ذاتية التنظيم التي تنتج من 25 إلى 35 واط لكل متر خطي. تمر هذه الكابلات عبر قنوات ألمنيوم مخصصة قابلة للتركيب على طول أربعة إطارات للباب وتحت عتبة الأرضية المصنوعة من الفولاذ المقاوم للصدأ. تعمل قنوات الألمنيوم كمشتتات حرارية مستمرة، تنقل الطاقة الحرارية بالتساوي عبر تجويف حشوة المحيط.
توصيل مزدوج الدائرة للتكرار
في التركيبات عالية المواصفات، يتم تركيب دائرتي تسخين مستقلتين جنبًا إلى جنب مع مرحل تبديل آلي. إذا واجهت الدائرة الأولية عطلًا كهربائيًا، تنشط الدائرة الاحتياطية الثانوية فورًا. يمنع هذا التكرار تكون الجليد على الإطار دون الحاجة إلى تفكيك الباب.
5. تركيب حشية متعددة الحجرات من EPDM لدرجات الحرارة المنخفضة
نظام التنجيم المحيطي هو الحاجز الميكانيكي الأساسي الذي يمنع تسرب الهواء الدافئ وفقدان الطاقة بسبب الحمل الحراري.
تكميم مشترك من الإيلاستومر EPDM عكر متعدد الحجرات
يتم استخلاص حشيات التخزين البارد عبر التكميم المشترك من مطاط EPDM عكر متعدد الحجرات ومُصاغ بملدنات بارافينية لدرجات الحرارة المنخفضة. يحافظ هذا الإيلاستومر المتخصص على درجة حرارة الانتقال الزجاجي أقل من -55 درجة مئوية. يضمن 100٪ مرونة ميكانيكية واستعادة الضغط عبر نطاقات تشغيلية قصوى من -45 درجة مئوية إلى +80 درجة مئوية.
قنوات تثبيت من الألمنيوم بنظام التثبيت بالانزلاق
يتم تركيب الحشيات في قنوات تثبيت ممتدة من الألمنيوم بدلًا من لصقها. يسمح هذا التصميم بالانزلاق لفنيي صيانة المصنع باستبدال أقسام الحشية التالفة في دقائق دون إزالة باب الصار عن مساره.
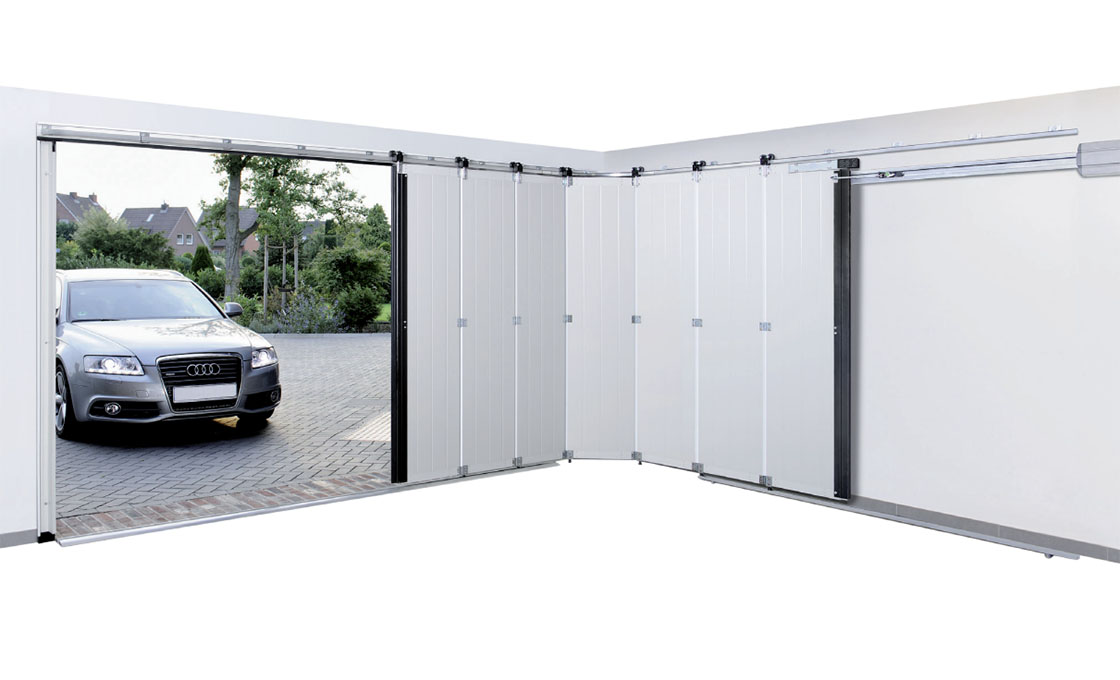
6. تشغيل حركي لمسار الهبوط بمقدار 45 درجة بمحورين
يحدد النظام الميكانيكي للمسار الحركة الحركية للأبواب المنزلقة الثقيلة للتخزين البارد.
شقوق هبوط بمقدار 45 درجة مفرغة بالتحكم الرقمي (CNC)
يتم تشغيل مسارات علوية ممتقة ثقيلة من الألمنيوم بالتحكم الرقمي (CNC) بشقوق هبوط بزاوية 45 درجة بدقة. أثناء الحركة الأفقية للفتح والإغلاق، يظل لوح الباب معلقًا على ارتفاع 10 مم عن الأرض و 8 مم بعيدًا عن الإطار، مما يضمن عدم احتكاك الحشية وتشغيل صامت للغاية.
ختم الضغط المدعوم بالجاذبية
خلال الـ 50 مم الأخيرة من شوط الإغلاق، تنزلق عربات بكرات عالية الحمل على منحدرات المسار بزاوية 45 درجة. تُنزل الجاذبية باب الصار 10 مم عموديًا وتزيحه 8 مم أفقيًا نحو الداخل ضد الإطار، مما يضغط حشيات EPDM متعددة الحجرات بإحكام ضد قوائم الاصطدام من الفولاذ المقاوم للصدأ.
7. Emergency Escape Hardware & Pressure Relief Valves
يتم دمج أنظمة السلامة الحياتية وتوازن الضغط الجوي أثناء التجميع الميكانيكي النهائي.
قضياط إخلاء الطوارئ EN 179 مضيئة ضوئياً
تحتوي جميع أبواب غرف التبريد التي يمكن الدخول إليها على آلية هروب ميكانيكية داخلية تتوافق مع معايير السلامة EN 179 وOSHA. يمتد قضيب دفع صلب من الفولاذ المقاوم للصدأ عبر النواة العازلة إلى مقبض داخلي متوهج في الظلام، مما يسمح للأفراد المحاصرين بالهروب فوراً حتى إذا تم إغلاق المقبض الخارجي بالقفل.
منافذ تخفيف الضغط ثنائية الاتجاه والمسخنة
عندما يتم امتصاص الهواء الدافئ أثناء النقل ويبرد بسرعة، فإن انكماش الحجم يخلق فراغاً يتراوح بين 200 إلى 500 باسكال. تعمل صمامات تخفيف الضغط المسخنة ثنائية الاتجاه على موازنة ضغط الهواء عند تفاضلات ±25 باسكال، مما يمنع انغلاق الباب بالفراغ ويحمي ألواح الجدران العازلة من الانحراف الهيكلي.
8. ضمان الجودة في المصنع والاختبار الحراري من ست مراحل
يخضع كل باب من أبواب التخزين البارد لاختبار ضمان الجودة الصارم في المصنع قبل تعبئته وشحنه عالمياً.
التصوير الحراري بالأشعة تحت الحمراء وكشف الفراغات
يتم وضع كل ورقة باب معالجة في ح اختبار بفارق حرارة 30 درجة مئوية. تقوم كاميرات التصوير الحراري بالأشعة تحت الحمراء المعايرة بمسح كامل سطح المنطقة للتحقق من المقاومة الحرارية الموحدة وتأكيد عدم وجود فراغات رغوة داخلية أو تسربات حرارية على طول الإطار المحيطي.
اختبار العزل الكهربائي واختبار الدورة
تخضع كابلات التسخين المحيطية لاختبار تحمل العزل الكهربائي بجهد 1500 فولت للتحقق من سلامة العزل الكهربائي. يتم اختبار تجميعات الأبواب الميكانيكية في دورات على أجهزة اختبار آلية لـ 10,000 دورة متصلة لتأكيد حركية المسار السلس ومحاذاة القفل.
9. مصفوفة العملية الرئيسية للتصنيع: أبواب التخزين البارد
تلخص مصفوفة عملية التصنيع أدناه المراحل الهندسية الأولية الثمانية المتضمنة في كيف يتم بناء أبواب التخزين البارد:
| مرحلة التصنيع | العملية الهندسية والآلات | معايير الجودة والامتثال |
|---|---|---|
| 1. الهيكل الهيكلي | قطع القطرية بالتحكم الرقمي (CNC) لقنوات الألمنيوم 6063-T5 | أبعاد بتفاوت أقل من المليمتر |
| 2. الرغوة عالية الضغط | حقن PIR بضغط 150-200 بار في مكبس درجة حرارة 50 مئوية | كثافة 42-45 كجم/م³؛ >95% خلايا مغلقة |
| 3. تجميع الكسر الحراري | الدلفنة واللجم الآلية لقضبان PA66 GF25 | حاجز غير موصل يتراوح بين 24-34 مم (λ=0.30) |
| 4. التسخين المحيطي | تضمين كابلات ذاتية التنظيم بقدرة 25-35 واط/م | اختبار مقاومة العزل الكهربائي بجهد 1500 فولت |
| 5. البثق المشترك للمانع (الجاسكيت) | تركيب دقيق لأختام EPDM متعددة الغرف | تصنيف درجة انتقال الزجاج عند -55 درجة مئوية |
| 6. تشغيل المسار بالتحكم الرقمي (CNC) | الطحن بالتحكم الرقمي (CNC) لمنحدرات الهبوط بزاوية 45 درجة على المسارات | هبوط 10 مم / حركة مزدوجة المحور للداخل بمقدار 8 مم |
| 7. معدات السلامة | تركيب قضبان الهروب EN 179 ومنافذ تخفيف الضغط ±25 باسكال | تجاوز ميكانيكي بنسبة 100% تحت القفل الخارجي |
| 8. اختبار المصنع | التصوير الحراري وتشغيل جهاز اختبار 10,000 دورة | جسور حرارية صفرية؛ الامتثال لـ CE و ISO |
بروتوكولات التصنيع وإرشادات إدارة الجودة التي تم وضعها بواسطة ISO ورموز سلامة مكان العمل من الهيئة التنفيذية للصحة والسلامة تضمن أداءً حرارياً وميكانيكياً متسقاً عبر تركيبات التخزين البارد الصناعي.
10. الاستشارات الهندسية لتصنيع أبواب غرف بارد مخصصة
الفهم كيف يتم بناء أبواب التخزين البارد تمنح مدراء المرافق القدرة على اختيار أنظمة الدخول هندسية للأداء الحراري المتطول والمتانة التشغيلية. إن مراجعة كثافة العزل الأساسية، ولجم الكسر الحراري، وحركية المسار قبل الشراء تضمن عمليات مرافق موثوقة.
هل تحتاج إلى رسومات هندسية مخصصة لأبواب التخزين البارد؟
إذا كنت تقوم بتصميم غرفة باردة متخصصة أو تحتاج إلى أبعاد باب مخصصة، فإن فريق هندسة المصنع متاح لمراجعة معاملات التشغيل ومواصفات الفتحة الصافية ومتطلبات التغليف لتقديم مستندات هندسية شاملة.
أسئلة شائعة حول تصنيع أبواب التخزين البارد
ما هي مادة العزل المستخدمة داخل أبواب التخزين البارد؟
تعتمد أبواب التخزين البارد عالية الأداء على رغوة البولي أيسوسيانوريت (PIR) ذات الخلايا المغلقة والمحقونة تحت ضغط عالي، بكثافة موحدة تتراوح بين 42 و45 كجم/م³.
لماذا يعتبر حقن الرغوة عالي الضغط أمرًا حاسمًا أثناء التصنيع؟
الحقن تحت الضغط العالي يحول تيارات المواد الكيميائية إلى رذاذ عند 150-200 بار، مما يضمن كثافة موحدة، وفراغات داخلية معدومة، ومحتوى خلايا مغلقة يتجاوز 95٪.
كيف يتم تركيب فواصل العزل الحراري في إطارات أبواب التخزين البارد؟
يتم بناء الإطارات من أقسام ألمنيوم داخلية وخارجية تربطها قضبان عزل من PA66 GF25 بولياميد بارتفاع يتراوح بين 24 مم و 34 مم وتُضغط تحت ضغط ميكانيكي عالٍ.
لماذا يتم تشغيل مسارات السقوط بزاوية 45 درجة؟
تقوم منحدرات التركيب المنحدر بزاوية 45 درجة CNC بتوجيه البكرات لخفض الباب 10 مم عموديًا و8 مم للداخل أثناء الإغلاق، مما يضغط على الأختام دون سحب على الأرضية.
ما هي اختبارات المصنع التي تُجرى على أبواب التخزين البارد قبل الشحن؟
تخضع الأبواب لتصوير حراري بالأشعة تحت الحمراء لكشف الفراغات، واختبارات عزل كابل التسخين بجهد 1500 فولت، واختبار الدورة الميكانيكية على أجهزة اختبار آلية.