Производство коммерческих и промышленных дверей для холодильных складов — это специализированная инженерная дисциплина, объединяющая термодинамику, химию полимеров и точное металловедение. Двери низкого качества, изготовленные путем ручного склеивания заготовок изоляционных плит или использования пенопласта заливки низкого давления, неизбежно выходят из строя в процессе эксплуатации. В течение месяцев после ввода в эксплуатацию эти некачественные барьеры образуют внутренние пустоты, деформацию и сильное обледенение внутри дверного полотна.
Понимание как изготавливаются двери для холодильных складов показывает восемь точных этапов производства. Они включают изготовление конструктивного каркаса, инъекцию пены PIR под высоким давлением, сборку полиамидного терморазрыва, укладку нагревательного кабеля, экструзию EPDM-уплотнителей, обработку направляющих на станках с ЧПУ, интеграцию систем пожарной безопасности и шестистадийное заводское контрольное тестирование. За более чем два десятилетия проектирования тяжелых входных систем и заказных дверей холодных камер, заводские инженерные команды оценили тысячи промышленных установок. Каждый производственный процесс совершенствуется для гарантии долгосрочной тепловой эффективности и механической надежности.
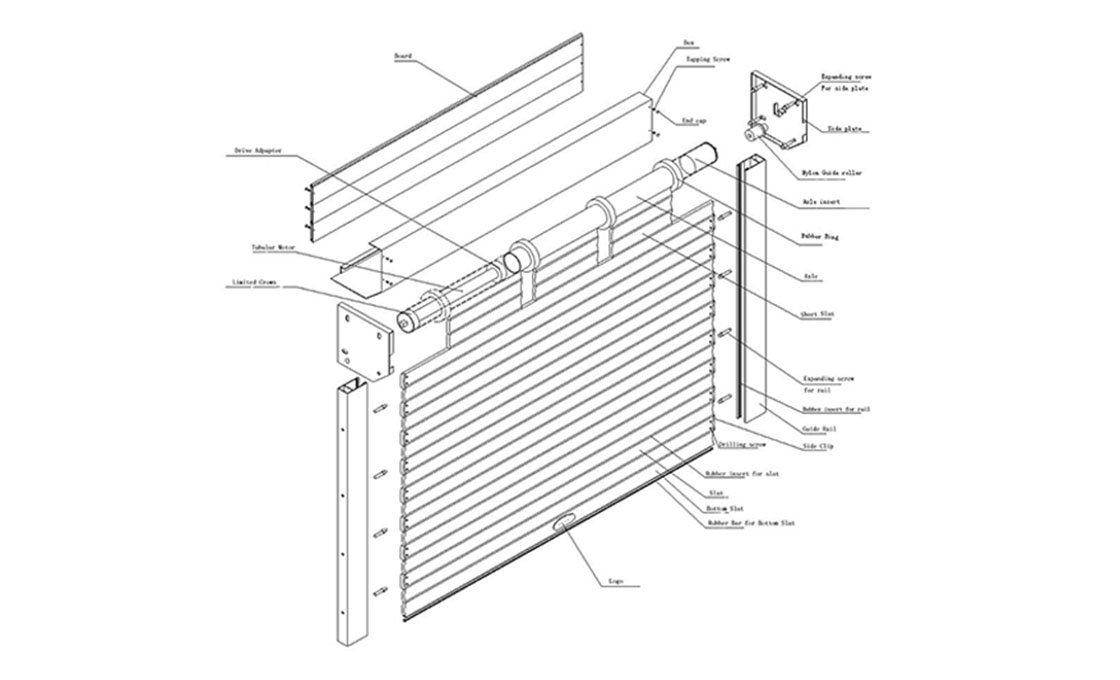
1. Structural Skeleton & Internal 6063-T5 Framing
Основа любой высокопроизводительной двери холодильного склада начинается с проектирования и изготовления ее внутреннего конструктивного каркаса.
Изготовление периметрального канала из экструдированного алюминия 6063-T5
Полотна современных дверей холодных складов используют тяжелые периметрические подрамники из архитектурного алюминия 6063-T5. Алюминиевые профили нарезаются с допуском до долей миллиметра с помощью автоматизированных двухосных станков с ЧПУ для торцовки под углом. Углы механически соединяются с помощью тяжелых оцинкованных угловых скоб и высокопрочных крепежных элементов. Это создает жесткую конструктивную границу, которая сопротивляется скручиванию при быстром движении погрузчиков.
Лазерная резка усиливающих пластин для несущей фурнитуры
Перед вспениванием изоляции техники устанавливают лазерно-резанные пластины из нержавеющей стали 304 толщиной от 3,0 мм до 5,0 мм внутри периметрической рамы во всех критических точках напряжения. Эти внутренние опорные пластины обеспечивают надежное крепление для кронштейнов верхних роликов, нижних направляющих башмаков, внутренних запорных механизмов и штоков безопасности. Крепление фурнитуры непосредственно к внутренней стальной арматуре предотвращает вырывание крепежа при экстремальных динамических нагрузках.
2. High-Pressure PIR Foam Core Injection & Curing
Основной тепловой барьер двери холодильной камеры полностью зависит от химического состава и механики инъекции изоляционной пены из полиизоцианурата (PIR). При изучении как изготавливаются двери для холодильных складов, технология инъекции пены является единственным наиболее важным фактором качества.
Высококонтактное смешивание под давлением от 150 до 200 бар
В отличие от дешевых дверей, сделанных с использованием пены заливки низкого давления, высокопроизводительные холодильные двери используют высококонтактные инъекционные головки. Потоки химикатов полиола и изоцианата точно дозируются и смешиваются под экстремальным давлением (от 150 до 200 бар). Такое высокоскоростное соударение атомизирует жидкую смесь, обеспечивая равномерную молекулярную сшивку и содержание закрытых ячеек более 95%.
Отверждение в нагреваемом гидравлическом прессе при 50°C
Собранная металлическая дверная коробка зажимается внутри 100-тонного гидравлического пресса с нагретыми плитами, поддерживаемого при постоянной температуре 50°C. По мере расширения пеноизола (PIR) внутри полости пресс удерживает внешние металлические обшивки. Это непрерывное давление обеспечивает равномерную плотность сердцевины от 42 до 45 кг/м³ без внутренних пустот или воздушных карманов. Контролируемое отверждение обеспечивает исключительную прочность на сжатие и сверхнизкую теплопроводность λ = 0,020–0,022 Вт/мК.
Ищете двери для холодильных складов по индивидуальному проекту?
Отправьте размеры проема вашего объекта, перепад рабочих температур и требования к облицовке инженерной команде завода для получения чертежей и прямых котировок от производителя.
3. Сборка рамы с терморазрывом из полиамида
Критический этап как изготавливаются двери для холодильных складов — это изготовление периметрической рамы с терморазрывом.
Точная обжимка изолирующих планок из PA66 GF25
Периметрические дверные коробки изготавливаются из двух отдельных алюминиевых профилей 6063-T5: внешней обшивки, обращенной в сторону склада с обычной температурой, и внутреннего притвора, обращенного в охлаждаемое помещение. Эти две металлические секции соединяются с помощью структурных изолирующих полос из полиамида (PA66 GF25) толщиной от 24 до 34 мм, армированных 25TP3T стекловолокном. Автоматические валковые машины наносят насечку на алюминиевые каналы и обжимают полиамидные планки с высоким механическим давлением.
Проверка барьера точки росы методом конечных элементов
Полиамид отличается теплопроводностью всего λ = 0,30 Вт/мК, что в 160 раз снижает теплопередачу по сравнению со сплошной сталью. Этот конструкционный барьер изолирует внешнюю раму от субнулевых внутренних температур. Он поддерживает температуру внешних поверхностей выше точки росы окружающего воздуха, устраняя конденсацию на раме при относительной влажности 85TP3T.
4. Вкладывание саморегулирующихся антиобледенительных нагревательных кабелей
Для морозильных камер и камер шоковой заморозки активный периметрический обогрев встраивается непосредственно в дверную раму при заводской сборке.
Специальные экструдированные алюминиевые нагревательные каналы
Техники прокладывают саморегулирующиеся полупроводниковые нагревательные кабели, вырабатывающие от 25 до 35 Ватт на погонный метр. Эти кабели проходят через специальные защелкивающиеся алюминиевые каналы вдоль всех четырех дверных косяков и под порогом из нержавеющей стали. Алюминиевые каналы служат непрерывными распределителями тепла, равномерно передавая тепловую энергию по периметрической канавке для уплотнителя.
Электропроводка с дублированием по двум контурам
В высокотехнологичных установках две независимые нагревательные цепи устанавливаются параллельно с автоматическим реле переключения. Если в первичной цепи возникает электрическая неисправность, вторая резервная цепь активируется мгновенно. Это резервирование предотвращает обмерзание рамы без необходимости снятия двери.
5. Установка многокамерного низкотемпературного уплотнения EPDM
Периметрная уплотнительная система является основным механическим барьером, предотвращающим проникновение теплого воздуха и потерю энергии вследствие конвекции.
Соэкструзия из первичного многокамерного эластомера EPDM
Уплотнения для холодильных камер изготавливаются методом соэкструзии из первичной многокамерной резины EPDM с добавлением парафиновых низкотемпературных пластификаторов. Этот специализированный эластомер поддерживает температуру стеклования ниже -55°C. Он обеспечивает 100% механической эластичности и восстановления сжатия в экстремальных диапазонах эксплуатации от -45°C до +80°C.
Алюминиевые удерживающие пазы с защелкиванием
Уплотнения устанавливаются в выдавленные алюминиевые удерживающие пазы, а не приклеиваются. Эта конструкция с защелкиванием позволяет техническим специалистам заменять поврежденные секции уплотнения за минуты без снятия дверного полотна с направляющей.
6. Механическая обработка кинематики направляющих с опусканием под 45 градусов по двум осям
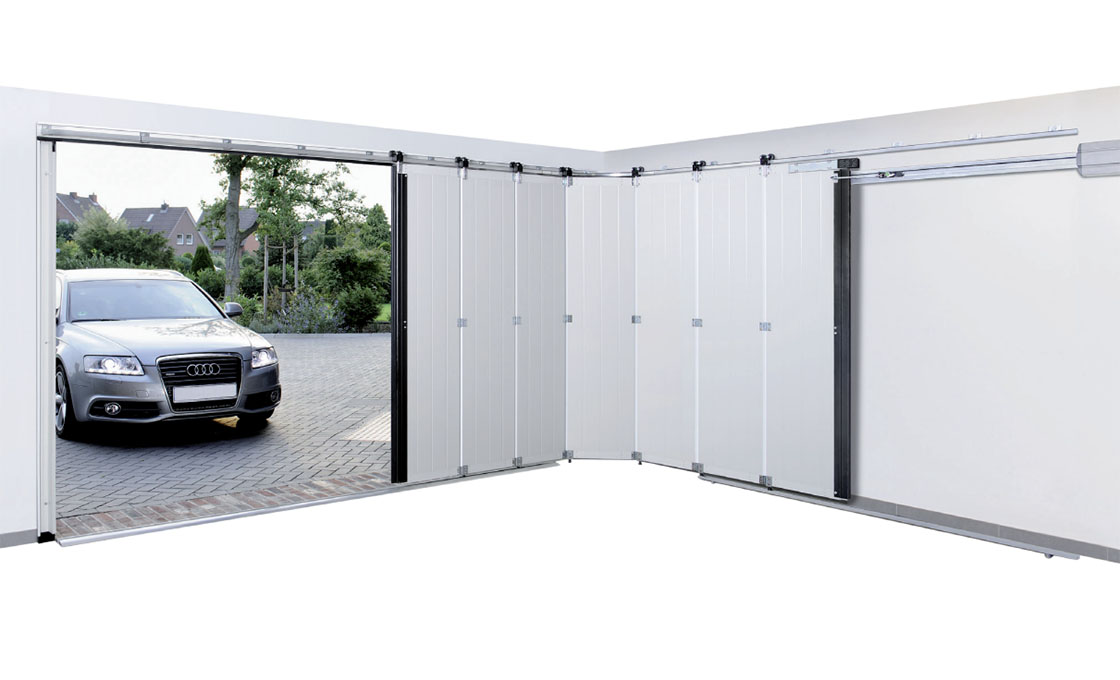
Механическая система направляющих определяет кинематическое движение тяжелых раздвижных дверей холодильных камер.
Фрезерованные пазы с опусканием под 45 градусов на ЧПУ
Тяжелые выдавленные алюминиевые верхние направляющие обрабатываются на ЧПУ с прецизионными пазами с опусканием под углом 45 градусов. При горизонтальном движении открытия и закрытия дверное полотно остается приподнятым на 10 мм над полом и на 8 мм от рамы, обеспечивая нулевое трение уплотнения и бесшумную работу.
Гравитационное уплотнение сжатием
В течение последних 50 мм хода закрытия тележки с высоконагруженными роликами скользят вниз по наклонным участкам направляющих под углом 45 градусов. Гравитация опускает дверное полотно вертикально на 10 мм и смещает его горизонтально внутрь на 8 мм к раме, сжимая многокамерные уплотнения EPDM герметично к нержавеющим стойкам.
7. Emergency Escape Hardware & Pressure Relief Valves
Системы безопасности жизнедеятельности и выравнивания атмосферного давления интегрируются на этапе окончательной механической сборки.
Фотолюминесцентные аварийные толкатели EN 179
Все распашные двери в камеры низкотемпературного хранения имеют встроенный внутренний механизм аварийного открывания, соответствующий стандартам EN 179 и нормам безопасности OSHA. Сплошная нажимная штанга из нержавеющей стали проходит через теплоизоляционный слой к внутренней ручке со светящимся в темноте покрытием, что позволяет заблокированному персоналу немедленно покинуть помещение, даже если наружная ручка закрыта на навесной замок.
Нагреваемые двунаправленные клапаны выравнивания давления
Когда теплый воздух попадает внутрь при транспортировке и быстро охлаждается, сокращение объема создает разрежение 200–500 Паскалей. Двунаправленные нагреваемые клапаны выравнивания давления выравнивают давление при перепадах ±25 Па, предотвращая вакуумную блокировку двери и защищая изолированные настенные панели от структурной деформации.
8. Шестистадийный заводской контроль качества и тепловые испытания
Каждая дверь для холодного хранения проходит тщательный заводской контроль качества перед упаковкой и отправкой по всему миру.
Инфракрасная тепловизионная съемка и обнаружение пустот
Каждая готовая дверная створка помещается в испытательную камеру с перепадом температур 30°C. Откалиброванные тепловизионные камеры сканируют всю поверхность для проверки равномерного термического сопротивления и подтверждения отсутствия внутренних пустот в пенопласте или теплопотерь по периметру рамы.
Проверка изоляции при высоком напряжении и циклические испытания
Нагревательные кабели по периметру проходят испытание на диэлектрическую прочность при 1500 В для подтверждения целостности электрической изоляции. Механические сборки дверей проходят циклические испытания на автоматизированных стендах в течение 10 000 непрерывных циклов для подтверждения плавной кинематики направляющих и совмещения защелок.
9. Основная матрица производственного процесса: двери для холодного хранения
Матрица производственного процесса ниже обобщает восемь основных этапов проектирования, включенных в как изготавливаются двери для холодильных складов:
| Производственный этап | Инженерный процесс и оборудование | Стандарт качества и соответствия |
|---|---|---|
| 1. Структурный каркас | Фрезерная резка под углом алюминиевых профилей 6063-T5 на ЧПУ | Субмиллиметровые допуски по размерам |
| 2. Высокократное вспенивание | Вливание PIR под давлением 150–200 бар в пресс при 50°C | Плотность 42–45 кг/м³; >95% закрытых ячеек |
| 3. Сборка терморазрыва | Автоматическая прокатка и обжимка брусков PA66 GF25 | Неэлектропроводный барьер 24–34 мм (λ=0,30) |
| 4. Нагрев периметра | Внедрение саморегулирующихся кабелей мощностью 25–35 Вт/м | Проверка сопротивления диэлектрической изоляции при 1500 В |
| 5. Соэкструзия уплотнения | Точная посадка многокамерных уплотнений EPDM | Класс температуры стеклования -55°C |
| 6. Фрезерная обработка направляющих на ЧПУ | Фрезеровка пандусов под углом 45 градусов на направляющих на ЧПУ | 10 мм опускания / 8 мм движение внутрь по двум осям |
| 7. Предохранительное оборудование | Установка штанг аварийного выхода EN 179 и клапанов выравнивания давления ±25 Па | 100% механическое аварийное разблокирование при внешнем замке |
| 8. Заводские испытания | Инфракрасная термография и прогон на стенде 10 000 циклов | Нулевой тепловой мост; соответствие CE и ISO |
Производственные протоколы и руководства по управлению качеством, установленные ИСО и нормы безопасности на рабочих местах от Управление по охране труда и технике безопасности обеспечивают стабильные тепловые и механические характеристики промышленных установок холодного хранения.
10. Инженерные консультации для изготовления нестандартных дверей для холодильных камер
Понимание как изготавливаются двери для холодильных складов дает возможность управляющим объектами выбирать входные системы, спроектированные для экстремальной тепловой эффективности и эксплуатационной долговечности. Анализ базовой плотности изоляции, обжимки терморазрыва и кинематики направляющих до закупки гарантирует надежную работу объекта.
Нужны нестандартные инженерные чертежи для дверей холодного хранения?
Если вы проектируете специализированную холодильную камеру или требуете нестандартных размеров двери, заводская инженерная команда готова рассмотреть ваши рабочие параметры, спецификации чистого проема и требования к облицовке, чтобы предоставить комплексный инженерный комплект документов.
Часто задаваемые вопросы о производстве дверей для холодного хранения
Какой изоляционный материал используется внутри дверей холодного склада?
Высокопроизводительные двери для холодильных камер используют напыляемый под высоким давлением закрытоячеистый пенополиизоцианурат (PIR) с равномерной плотностью от 42 до 45 кг/м³.
Почему высоконапорное впрыскивание пены критически важно при производстве?
Впрыск под высоким давлением распыляет химические потоки при 150–200 бар, обеспечивая равномерную плотность, отсутствие внутренних пустот и содержание закрытых ячеек более 95%.
Как устанавливаются терморазрывы в дверных коробках холодильных камер?
Рамы изготавливаются из внутренних и внешних алюминиевых секций, соединенных термомостиками из полиамида PA66 GF25 толщиной от 24 мм до 34 мм, запрессованными под высоким механическим давлением.
Почему направляющие для навесных дверей обработаны под углом 45 градусов?
45-градусные спусковые пандусы с ЧПУ направляют ролики, опуская дверь на 10 мм по вертикали и на 8 мм внутрь при закрытии, уплотняя уплотнения без волочения по полу.
Какие заводские испытания проводятся на дверях для холодного хранения перед отправкой?
Двери проходят инфракрасную тепловизионную съемку для обнаружения пустот, испытания изоляции нагревательного кабеля на 1 500 В и механические цикловые испытания на автоматизированных стендах.