



A fabricação de portas comerciais e industriais para câmaras frias é uma disciplina de engenharia especializada que combina termodinâmica, química de polímeros e metalurgia de precisão. Portas para câmaras frias de baixa qualidade, construídas com colagem manual de placas isolantes pré-cortadas ou usando espuma de vazamento a baixa pressão, inevitavelmente falham em serviço. Poucos meses após o comissionamento, essas barreiras inferiores desenvolvem vazios internos, empenamento e acúmulo severo de gelo dentro do núcleo da porta.
Como fabricante por trás da marca, nós mesmos construímos e damos manutenção em todas as configurações e vemos quais opções se saem bem em campo. Entender como as portas de câmaras frias são construídas revela oito etapas precisas de fabricação. Elas incluem fabricação do esqueleto estrutural, injeção de espuma PIR em alta pressão, montagem de ruptura térmica em poliamida, embutimento de cabo de aquecimento, extrusão de vedação EPDM, usinagem de trilho de queda CNC, integração de segurança e testes de qualidade em fábrica em seis etapas. Em mais de duas décadas de engenharia de sistemas de entrada pesados e customizados portas de câmaras frias, equipes de engenharia da fábrica avaliaram milhares de instalações industriais. Cada processo de fabricação é refinado para garantir eficiência térmica e confiabilidade mecânica a longo prazo.
1. Esqueleto Estrutural e Estrutura Interna 6063-T5
A base de qualquer porta de câmara fria de alto desempenho começa com o projeto e a fabricação de seu esqueleto estrutural interno.
Fabricação de Perfil Perimetral Extrudado 6063-T5
Folhas modernas de portas para câmaras frias utilizam subestruturas perimetrais internas de alumínio arquitetônico 6063-T5 de uso pesado. Perfis de alumínio são cortados com tolerâncias submilimétricas usando serras de corte angular CNC automatizadas de duplo eixo. Os cantos são unidos mecanicamente usando cantoneiras galvanizadas em zinco de alta resistência e fixadores de alta tração. Isso cria um limite estrutural rígido que resiste à torção durante o cíclico rápido de empilhadeiras.
Placas de Reforço Cortadas a Laser para Hardware de Fixação Estrutural
Antes da espuma isolante, técnicos instalam placas de reforço de aço inoxidável 304, com espessura de 3,0 mm a 5,0 mm, cortadas a laser, dentro da estrutura perimetral em todos os pontos críticos de tensão. Essas placas de contraplacado internas fornecem fixação robusta para suportes de roletes superiores, sapatas de guia inferiores, fechaduras internas e barras antipânico de empurrar. Fixar hardware diretamente no reforço interno de aço evita que os fixadores se soltem sob cargas dinâmicas extremas.
2. Injeção e Cura de Núcleo em Espuma PIR em Alta Pressão
A barreira térmica central de uma porta de câmara fria depende inteiramente da composição química e das mecânicas de injeção da espuma isolante de poliisocianurato (PIR). Ao estudar como as portas de câmaras frias são construídas, a tecnologia de injeção de espuma representa o determinante de qualidade único mais crítico.
Mistura por Impingimento em Alta Pressão a 150 a 200 Bar
Diferentemente de portas baratas feitas com espuma de vazamento de baixa pressão, portas para câmaras frias de alto desempenho utilizam cabeçotes de injeção por impingimento em alta pressão. Fluxos químicos de poliol e isocianato são medidos com precisão e misturados sob extrema pressão (150 a 200 bar). Esse impingimento de alta velocidade atomiza a mistura líquida, garantindo cross-linking molecular uniforme e conteúdo de células fechadas acima de 95%.
Cura em Prensa Hidráulica Aquecida a 50°C
A carcaça metálica da porta montada é fixada dentro de uma prensa de platina aquecida hidráulica de 100 toneladas, mantida a uma temperatura constante de 50°C. À medida que a espuma PIR expande dentro da cavidade, a prensa restringe as chapas metálicas externas. Essa pressão contínua garante uma densidade uniforme do núcleo de 42 a 45 kg/m³, com zero vazios internos ou bolsões de ar. A cura controlada entrega resistência compressiva excepcional e condutividade térmica ultrabaixa de λ = 0,020 a 0,022 W/mK.
Procurando Portas para Câmaras Frias Projetadas Personalizadamente?
Envie as dimensões de abertura da sua instalação, a variação de temperatura operacional e os requisitos de revestimento para a equipe de engenharia da fábrica, a fim de obter desenhos personalizados e orçamentos diretos da fábrica.
3. Montagem de Estrutura de Ruptura Térmica em Poliamida
Uma etapa crítica na como as portas de câmaras frias são construídas é a fabricação da estrutura de ruptura térmica perimetral.
Crimpagem de Precisão de Barras Isolantes PA66 GF25
Estruturas perimetrais de portas são fabricadas a partir de dois perfis extrudados de alumínio 6063-T5 separados: uma carcaça externa voltada para o armazém ambiente e uma rebarba interna voltada para o espaço refrigerado. Essas duas seções metálicas são unidas usando tiras isolantes estruturais de poliamida (PA66 GF25) de 24 mm a 34 mm, reforçadas com fibra de vidro 25%. Máquinas automatizadas de laminação calibravam os canais de alumínio e prensavam as barras de poliamida sob alta pressão mecânica.
Verificação de Barreira de Orvalho por Elementos Finitos
A poliamida exibe uma condutividade térmica de apenas λ = 0,30 W/mK, representando uma redução de 160 vezes na transmissão de calor em comparação com o aço maciço. Essa barreira estrutural isola a estrutura externa das temperaturas subzero internas. Ela mantém as superfícies externas acima do ponto de orvalho ambiente, eliminando a condensação na estrutura sob 85% de umidade relativa.
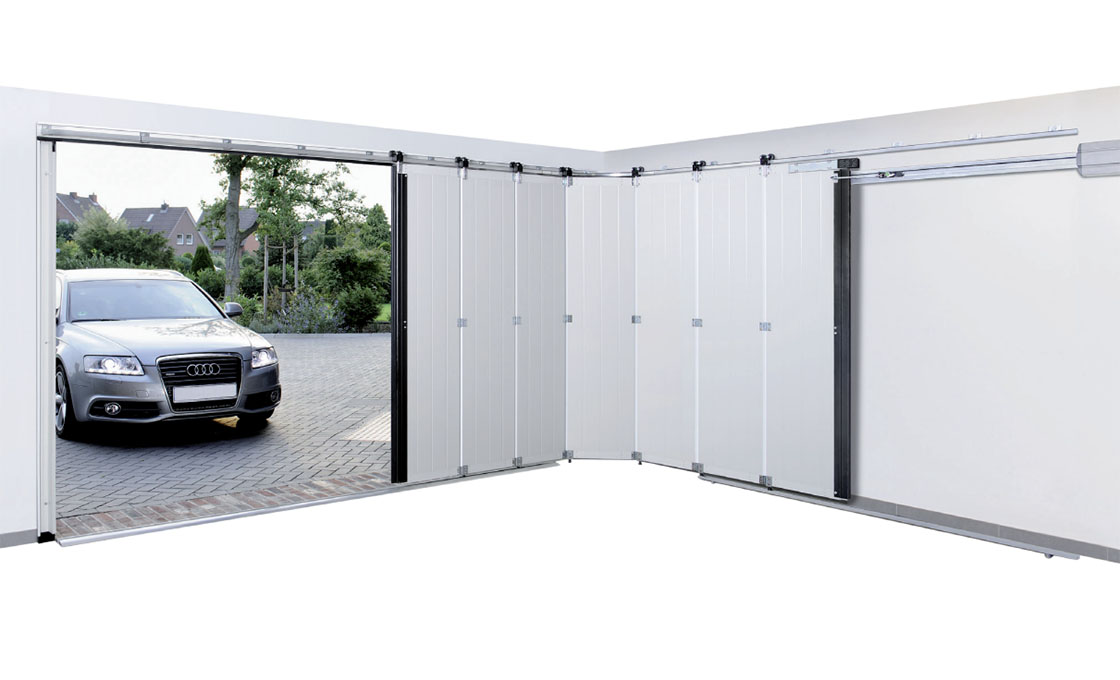
4. Embutimento de Cabos de Aquecimento Antigeruvas Autorreguláveis
Para freezers abaixo de zero e câmaras de choque, o aquecimento perimetral ativo é projetado diretamente na estrutura da porta durante a montagem na fábrica.
Canais de Aquecimento Extrudados Dedicados em Alumínio
Técnicos passam cabos de aquecimento semicondutores autorreguláveis, que produzem de 25 a 35 Watts por metro linear. Esses cabos correm por meio de canais dedicados de alumínio encaixáveis ao longo de todos os quatro caixilhos da estrutura e sob o limiar de piso em aço inoxidável. Os canais de alumínio atuam como difusores de calor contínuos, transferindo energia térmica uniformemente pela rebarba da vedação perimetral.
Fiação com Redundância de Circuito Duplo
Em instalações de alta especificação, circuitos de aquecimento duplos e independentes são instalados lado a lado com um relé de troca automática. Se o circuito primário apresentar uma falha elétrica, o circuito de backup secundário é ativado instantaneamente. Essa redundância evita o congelamento da estrutura sem exigir a desmontagem da porta.
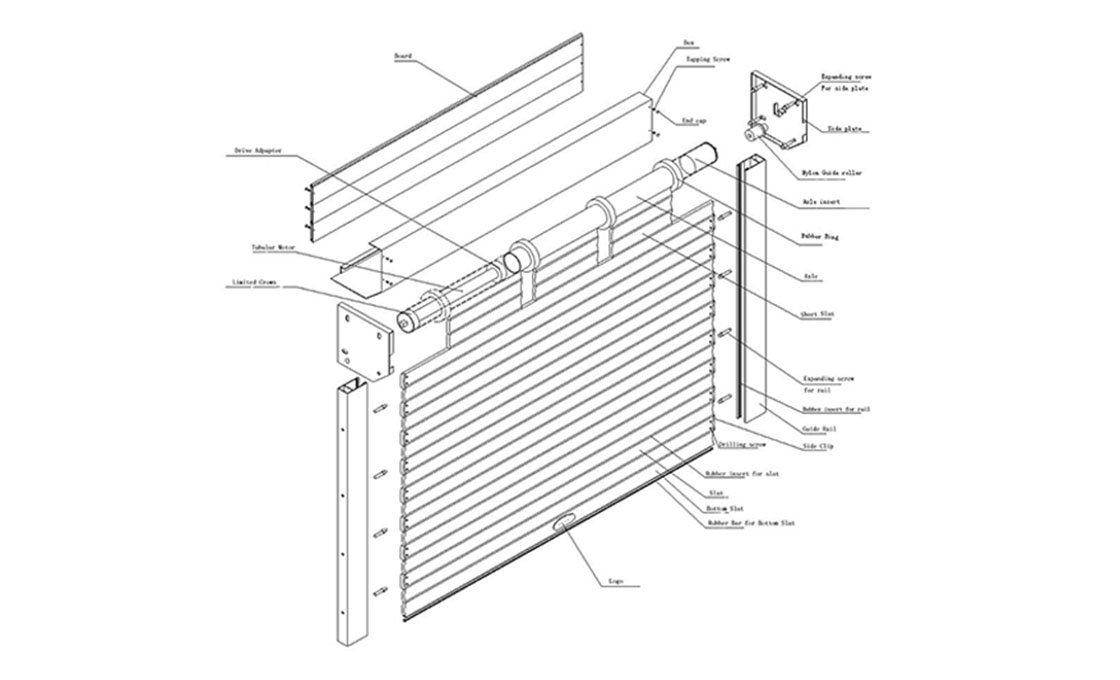
5. Instalação de Vedação EPDM Multicâmara para Baixa Temperatura
O sistema de vedação perimetral é a barreira mecânica primária que impede a infiltração de ar quente e a perda de energia por convecção.
Coextrusão de Elastômero EPDM Multicâmara Virgem
As vedações de câmaras frigoríficas são co-extrudadas a partir de borracha EPDM virgem multicâmara formulada com plastificantes parafínicos de baixa temperatura. Este elastômero especializado mantém uma temperatura de transição vítrea abaixo de -55°C. Garante elasticidade mecânica e recuperação por compressão 100% em faixas operacionais extremas de -45°C a +80°C.
Canais Retenedores Extrudados em Alumínio
As vedações são instaladas em canais retenedores de alumínio extrudado, ao invés de serem coladas. Esse design encaixável permite que técnicos de manutenção da planta substituam seções danificadas da vedação em minutos, sem remover a folha da porta do seu trilho.
6. Usinagem de Cinemática de Trilho de Queda de 45 Graus e Duplo Eixo
O sistema mecânico de trilho define o movimento cinemático de pesadas portas deslizantes para câmaras frias.
Entalhes de Queda Angulados a 45 Graus Fresados em CNC
Trilhos pesados de alumínio extrudado no topo são usinados em CNC com entalhes de queda angulados de precisão a 45 graus. Durante o percurso horizontal de abertura e fechamento, o painel da porta permanece suspenso 10 mm acima do piso e 8 mm distante da estrutura, garantindo zero atrito na vedação e operação silenciosa.
Vedação por Compressão Assistida por Gravidade
Nos últimos 50 mm do curso de fechamento, carros de rolete de alta carga deslizam pelas rampas anguladas a 45 graus do trilho. A gravidade abaixa a folha da porta 10 mm verticalmente e desloca-a 8 mm horizontalmente para dentro contra a estrutura, comprimindo as vedações multicâmara de EPDM hermeticamente contra as caixas de aço inoxidável.
7. Hardware de Escape de Emergência e Válvulas de Alívio de Pressão
Sistemas de segurança e equalização de pressão atmosférica são integrados durante a montagem mecânica final.
Hastes de Emergência para Abertura Fotoluminescentes EN 179
Todas as portas de câmaras frigoríficas incorporam um mecanismo interno de escape mecânico em conformidade com as normas EN 179 e OSHA. Uma barra maciça de aço inoxidável atravessa o núcleo isolado até um puxador interior luminoso, permitindo que pessoal retido escape imediatamente mesmo que a maçaneta externa esteja trancada com cadeado.
Portas de Alívio de Pressão Bidirecionais Aquecidas
Quando o ar quente é aspirado durante o trânsito e arrefece rapidamente, a contração volumétrica cria um vácuo de 200 a 500 Pascalas. Válvulas de alívio de pressão aquecidas e bidirecionais equalizam a pressão do ar em diferenciais de ±25 Pa, impedindo o bloqueio por vácuo da porta e protegendo os painéis de parede isolada contra deflexão estrutural.
8. Garantia de Qualidade em Fábrica e Testes Térmicos em Seis Fases
Cada porta de câmara frigorífica passa por rigorosos testes de garantia de qualidade na fábrica antes da embalagem e despacho global.
Imageamento Térmico por Infra Vermelho e Detecção de Vazios
Cada folha de porta curada é colocada em uma câmara de teste com diferença de temperatura de 30°C. Câmeras de imageamento térmico por infravermelho calibradas varrem toda a área superficial para verificar a resistência térmica uniforme e confirmar a ausência de vazios internos de espuma ou fluxos térmicos ao longo da estrutura perimetral.
Testes de Isolamento de Alta Tensão e Ciclo
Os cabos de aquecimento perimetrais passam por teste de resistência dielétrica de alta tensão de 1.500V para verificar a integridade do isolamento elétrico. Conjuntos mecânicos de portas são submetidos a testes cíclicos em bancadas de teste automatizadas por 10.000 ciclos contínuos para confirmar cinemática suave dos trilhos e alinhamento da trava.
9. Matriz Mestra do Processo de Fabricação: Portas para Câmaras Frigoríficas
A matriz de processo de fabricação abaixo resume as oito etapas principais de engenharia envolvidas no como as portas de câmaras frias são construídas:
| Etapa de Fabricação | Processo de Engenharia e Maquinário | Padrão de Qualidade e Conformidade |
|---|---|---|
| 1. Esqueleto Estrutural | Corte em bisel CNC de perfis de alumínio 6063-T5 | Tolerâncias dimensionais submilimétricas |
| 2. Espuma de Alta Pressão | Injeção de PIR a 150-200 bar em prensa a 50°C | Densidade de 42-45 kg/m³; >95% células fechadas |
| 3. Montagem de Quebra Térmica | Rolamento automatizado e cossinhamento de barras PA66 GF25 | Barreira não condutiva de 24-34 mm (λ=0,30) |
| 4. Aquecimento Perimetral | Embutimento de cabos autorreguláveis de 25-35 W/m | Teste de resistência de isolamento dielétrico a 1.500V |
| 5. Coextrusão de Vedação | Encaixe de precisão de selos EPDM multicâmara | Classificação de temperatura de transição vítrea a -55°C |
| 6. Usinagem CNC dos Trilhos | Fresagem CNC de rebaixos de descida a 45 graus nos trilhos | Queda de 10 mm / Deslizamento de 8 mm para dentro com movimento em dois eixos |
| 7. Hardware de Segurança | Instalação de hastes de fuga EN 179 e portas de alívio ±25 Pa | Desvio mecânico 100% sob trava externa |
| 8. Testes na Fábrica | Termografia infravermelha e teste em bancada de 10.000 ciclos | Zero ponte térmica; conformidade CE e ISO |
Protocolos de fabricação e diretrizes de gestão da qualidade estabelecidas por ISO e normas de segurança no trabalho da Comitê de Saúde e Segurança garantem desempenho térmico e mecânico consistente em instalações industriais de câmaras frigoríficas.
10. Consulta de Engenharia para Fabricação Personalizada de Portas de Câmaras Frigoríficas
Compreensão como as portas de câmaras frias são construídas capacita gestores de instalações a selecionar sistemas de entrada projetados para desempenho térmico extremo e durabilidade operacional. Revisar a densidade do isolamento do núcleo, o cossinhamento da quebra térmica e a cinemática dos trilhos antes da aquisição garante operações confiáveis da instalação.
Precisa de desenhos de engenharia personalizados para portas de câmara frigorífica?
Se você está projetando uma câmara frigorífica especializada ou requer dimensões personalizadas de portas, a equipe de engenharia da fábrica está disponível para revisar seus parâmetros operacionais, especificações de vão livre e requisitos de revestimento para fornecer submissões de engenharia abrangentes.
Perguntas Frequentes Sobre Fabricação de Portas para Câmaras Frigoríficas
Qual material de isolamento é utilizado dentro das portas de câmara fria?
Portas de câmara fria de alto desempenho utilizam espuma de poliisocianurato (PIR) de células fechadas injetada sob alta pressão com densidade uniforme de 42 a 45 kg/m³.
Por que a injeção de espuma em alta pressão é crítica durante a fabricação?
A injeção de alta pressão atomiza fluxos químicos a 150-200 bar, garantindo densidade uniforme, zero vazios internos e conteúdo de células fechadas superior a 95%.
Como as quebras térmicas são instaladas nos caixilhos de portas de câmaras frias?
Os perfis são construídos com seções internas e externas de alumínio unidas por barras isolantes de poliamida PA66 GF25 de 24 mm a 34 mm, cravadas sob alta pressão mecânica.
Por que as trilhas de queda são usinadas com um ângulo de 45 graus?
As plataformas rebaixadas em 45 graus usinadas em CNC guiam os roletes para rebaixar a porta 10 mm verticalmente e 8 mm para dentro durante o fechamento, comprimindo as vedações sem causar atrito no piso.
Quais testes de fábrica são realizados nas portas de câmara fria antes do envio?
As portas passam por imageamento térmico por infravermelho para detecção de vazios, testes de isolamento de cabos de aquecimento a 1.500 V e testes cíclicos mecânicos em bancadas de teste automatizadas.


