
Les environnements de fabrication contrôlés dans les domaines de la biotechnologie, de la fabrication de semi-conducteurs et du traitement pharmaceutique exigent une ségrégation physique rigoureuse entre les salles de production classées. Les installations s'appuient sur des cascades de pression différentielle CVC soigneusement calibrées pour empêcher la migration des particules en suspension dans l'air et des micro-organismes viables. Toutefois, maintenir des périmètres de porte étanches présente un conflit technique entre le confinement des contaminations et l'ergonomie de la manutention des matériaux.
Les installations traditionnelles de portes de salle blanche utilisaient fréquemment des seuils surélevés pour établir un joint périmétrique étanche. Dans les salles de production modernes, les seuils surélevés présentent des obstacles opérationnels sévères. Elles entravent le transit des chariots d'équipement mobile délicats, créent des risques de chute pour le personnel en tenue de protection et provoquent des chocs vibratoires sur les instruments de pesée analytique lors de l'impact des roues. Supprimer le seuil inférieur laisse un espace de 10 à 15 millimètres sous le vantail, ouvrant une voie de fuite directe qui compromet la surpression de la salle.
Les joints d'étanchéité à descente automatique pour portes de salle blanche résolvent ce conflit opérationnel en intégrant des ensembles de barrière mécanique à descente rétractable dans le rail inférieur de la porte. Ces mécanismes de précision restent surélevés tandis que la porte effectue son arc opérationnel, évitant le frottement au sol et la génération de particules. Lors de la fermeture de la porte, des actionneurs mécaniques abaissent des lames élastomères flexibles contre le revêtement de sol fini, établissant une barrière acoustique et aérodynamique étanche.
Principes de fonctionnement des joints d'étanchéité à descente automatique
Les joints d'étanchéité à descente automatique fonctionnent grâce à une cinématique de liaisons mécaniques entraînée entièrement par l'énergie cinétique de la fermeture de la porte. Positionné dans une rainure encastrée le long de la traverse inférieure de la porte, le mécanisme comprend un boîtier en aluminium extrudé, des liaisons à ciseaux articulées internes, des ressorts de rappel et une lame de joint de fond flexible.
Une tige d'actionneur réglable émerge du côté charnière du vantail. Lorsque le vantail atteint son arc de fermeture final — généralement cinq degrés avant le verrouillage complet — la tige en laiton ou en polymère entre en contact avec le ressaut du cadre de porte. Lors du verrouillage, la résistance du cadre enfonce la tige dans le boîtier en aluminium.
Cette compression linéaire entraîne le mécanisme à ciseaux vers l'avant et vers le bas, convertissant la poussée horizontale en déplacement vertical descendant. La lame de joint tombe à plat sur le sol, comprimant uniformément le joint flexible sur toute la largeur de la porte. Lors de l'ouverture, des ressorts de rappel en acier inoxydable renforcés rétractent instantanément le canal porteur interne vers le haut, soulevant le joint au-dessus du revêtement de sol fini avant que le vantail ne pivote.
Les planificateurs d'installations intégrant des joints d'étanchéité à descente dans des installations modernes 31. doivent coordonner les dimensions de dégagement sous-porte avec les tolérances de pente du sol. Les mécanismes de joint de qualité disposent d'une articulation autonivelante indépendante d'une extrémité à l'autre. Si un revêtement époxy présente une légère pente à travers l'ouverture de porte, le mécanisme à ciseaux compense les variations de niveau de sol jusqu'à 5 mm sans blocage ni jeu périmétrique ouvert.
En éliminant le frottement au sol pendant la rotation du vantail, les joints d'étanchéité à descente automatique empêchent la génération de poussières noires d'abrasion du caoutchouc. Cette caractéristique est essentielle pour les salles de fabrication de semi-conducteurs et pharmaceutiques certifiées selon la norme ISO 14644-1 Classe 5, où un détachement de particules mécaniques déclenche immédiatement des dépassements de surveillance environnementale.
Le comportement aérodynamique de l'ensemble de porte lors d'une fermeture à grande vitesse nécessite des canaux de déplacement d'air équilibrés. Lorsque le personnel pousse la porte contre la pression positive de la salle, l'air piégé sous le vantail descendant s'échappe horizontalement. Les boîtiers de joint d'étanchéité conçus intègrent des canaux de décompression qui empêchent les sifflements localisés et éliminent les contrecourants turbulents susceptibles de déloger les poussières déposées en surface.
Causes de défaillance des joints de salle blanche
Malgré des conceptions mécaniques robustes, les joints d'étanchéité à descente automatique fonctionnent dans des conditions exigeantes caractérisées par des fréquences de cycle élevées, des agents stérilisants chimiques agressifs et des pressions d'air positives en salle blanche. Les gestionnaires d'installations observent fréquemment une dégradation des joints qui compromet les cascades de pression de salle.
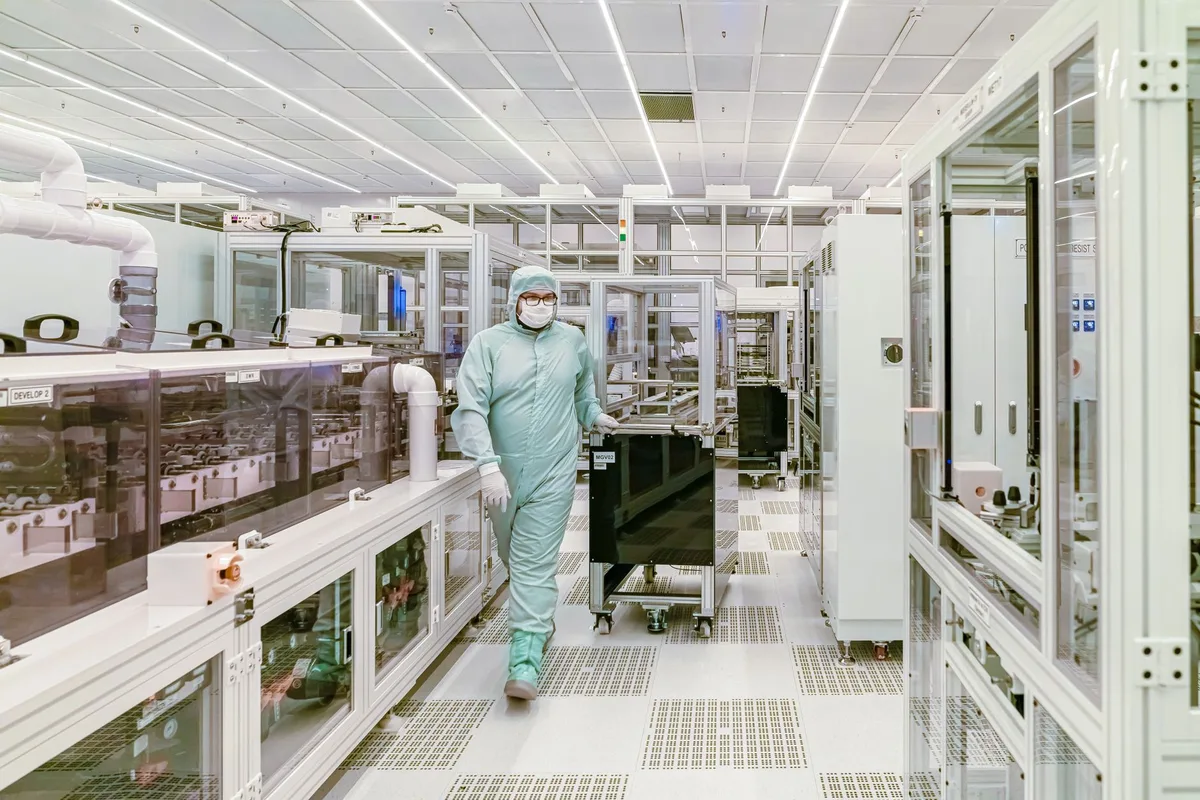
Une cause principale de défaillance du joint à descente est un calibrage incorrect de la course de l'actionneur. Si la tige d'actionneur est réglée trop vers l'extérieur, une force mécanique excessive projette violemment la lame de joint contre le sol. Cette sur-compression flambe la lame d'élastomère, courbe les axes des ciseaux internes et augmente la résistance du ferme-porte, empêchant la porte de se verrouiller correctement.
| Mode de défaillance observé | Cause racine mécanique | Impact opérationnel en salle blanche | Solution technique corrective |
|---|---|---|---|
| Traînée de la lame de joint | Ressort de rappel affaibli ou contact prématuré de la tige | Génère des marques d'usure sur le sol et un détachement de particules | Ajuster la profondeur de la tige et remplacer les ressorts de rappel fatigués |
| Fuites d'air aux coins | Affaissement du vantail de charnière ou gradient de sol inégal (>5 mm) | Effondre la cascade de pression différentielle positive | Réaligner les charnières de porte et calibrer la vis de pivot autonivelante |
| Blocage de la tige d'actionneur | Résidu de désinfectant chimique ou plaque de réception déformée | Le joint ne se déploie pas lors de la fermeture de la porte, laissant un jeu ouvert | Nettoyer le mécanisme et remplacer la gâche en laiton déformée |
| Déformation permanente de l'élastomère | Fatigue de compression du matériau due à une force de sur-course | Jeu de courant d'air persistant sous pression positive de salle | Remplacer la cartouche de joint et réduire la course descendante de la tige |
| Résistance au verrouillage de la porte | Compression excessive du joint s'opposant au ferme-porte | La porte reste déverrouillée, compromettant l'airlock de confinement | Calibrer la course de la tige et ajuster la course du ressort du ferme-porte |
L'affaissement des charnières constitue un autre contributeur significatif à la dégradation des joints. Après des centaines de milliers de cycles, les charnières architecturales standard subissent une micro-usure le long des surfaces des paliers. Un affaissement vertical de seulement 1,5 mm incline le vantail, faisant heurter prématurément le côté serrure de la lame du joint au sol tandis que le côté charnière ne réalise pas complètement l'étanchéité.
L'agression chimique dégrade également l'intégrité du joint inférieur. Les lavages fréquents de sol utilisant des agents sporicides contenant de l'acide peracétique, de l'hypochlorite de sodium et des composés ammonium quaternaire attaquent chimiquement les lames élastomères non protégées. Des matériaux incompatibles durcissent, se fissurent ou subissent une lixiviation de plastifiant, détruisant la souplesse d'étanchéité flexible en quelques mois seulement après la mise en service de l'installation.
Les fluctuations environnementales de l'installation contribuent également aux désalignements mécaniques. Les panneaux de cloisonnement de salle blanche et les dalles de sol époxy se dilatent et se contractent de manière différentielle lors des transitions de température saisonnières. Une variation thermique de cinq degrés Celsius peut provoquer un fléchissement de la dalle de sol allant jusqu'à 1,2 mm sur une ouverture de porte, transformant un joint étanche de référence en voie de fuite active sauf si des liaisons autonivelantes compensent le mouvement dynamique de la dalle.
Matériaux de joint silicone vs EPDM
La lame d'étanchéité élastomère sert de barrière de contact primaire stoppant l'infiltration d'air. Spécifier la formulation polymère correcte détermine la durée de vie opérationnelle, la résilience chimique et le profil d'émission de particules de l'ensemble du joint à descente.
Les deux matériaux élastomères dominants spécifiés pour les joints à descente de salle blanche sont l'éthylène-propylène-diène (EPDM) et le caoutchouc de silicone à haute consistance. Bien que l'EPDM offre une robustesse mécanique économique dans les environnements industriels, les salles blanches pharmaceutiques et biotechnologiques exigent de plus en plus du silicone de qualité médicale réticulé au platine.
| Paramètre de performance | Joint en silicone de qualité médicale | Joint en EPDM réticulé au peroxyde | Sélection pour ingénierie de salle blanche |
|---|---|---|---|
| Résistance à la stérilisation VHP | Variation de masse négligeable (<0,3% de gonflement) | Oxydation et fragilisation de surface | Silicone obligatoire pour les salles blanches aseptiques de classe A/B |
| Dureté Shore | 50 à 55 Shore A (haute conformité) | 65 à 75 Shore A (conformité modérée) | Le silicone plus souple assure un joint efficace sous une force de fermeture réduite |
| Température de fonctionnement | -50°C à +200°C en continu | -40°C à +120°C en continu | Le silicone résiste aux cycles de lavage de stérilisation thermique |
| Résistance au fluage par compression | <12,% après 1 000 h à 70°C | ~24,% après 1 000 h à 70°C | Le silicone conserve sa résilience élastique sur des cycles fermés prolongés |
| Risque de rejet de particules | Polymère anti-particules, sans émission | Risque de dégagement de particules de noir de carbone | Le silicone élimine les risques de contamination atmosphérique |
| Résistance aux agents sporicides | Résistant à l'acide peroacétique et à l'IPA | Gonflement modéré avec les solvants hydrocarbonés | Le silicone offre une durée de service plus longue dans le cadre d'une désinfection quotidienne |
Les joints en silicone présentent une élasticité supérieure et un fluage par compression faible. Lorsqu'ils sont compressés contre un revêtement de sol en époxy auto-nivelant lisse ou en vinyle soudé, le silicone s'infiltre microscopiquement dans les textures de surface, créant un joint hermétique sous une pression de fermeture minimale.
La conception des lames de joint d'étanchéité tombantes nécessite de sélectionner des géométries de section transversale spécialisées qui améliorent le contrôle de la contamination :
- Géométrie à accordéons multiailettes: Les extrusions silicone multicameras fournissent des barrières aériennes séquentielles, amortissant la différence de pression entre les lèvres d'étanchéité consécutives.
- Composition de polymère antimicrobien: L'intégration d'agents antimicrobiens à base d'ions argent directement dans la matrice silicone inhibe la formation de biofilm bactérien le long des lignes de sol.
- Traitement de surface par plasma: Les traitements de surface à faible friction réduisent l'adhésivité de l'élastomère, empêchant le joint d'adhérer aux résines de sol de salle blanche à haut brillant.
L'EPDM demeure un choix pratique pour les corridors tertiaires, les locaux techniques non classifiés et les sas de entrepôt où l'exposition aux agents stérilisants concentrés reste minime et où la résistance à l'abrasion mécanique est la priorité principale.
Les tolérances de fabrication en extrusion de silicone dictent un contrôle dimensionnel strict. Les joints d'étanchéité pour salles blanches de haute précision exigent des matrices d'extrusion calibrées à une tolérance de ± 0,1 mm, assurant une épaisseur de paroi uniforme sur les profils d'accordéons creux. Une épaisseur de paroi inégale entraîne une résistance à la compression verticale discontinue, provoquant l'étanchéité du centre de la porte tandis que les bords extérieurs restent non compressés.
Diagnostic des fuites d'air et de la perte de pression
L'évaluation de l'intégrité de la salle blanche nécessite la quantification systématique des fuites d'air périmétriques. Un minuscule espace non scellé sous une porte d'accès peut perturber les pressions d'air en cascade, permettant à l'air non filtré de contourner les systèmes de filtration HEPA terminaux.
Alerte de cascade de pression différentielle: Un espace de 3 mm sous une porte de salle blanche standard de 900 mm de large crée une ouverture de fuite de 2 700 mm². Sous une différence de pression standard de 25 Pa, cet espace laisse s'échapper plus de 180 m³/h d'air conditionné, imposant des charges thermodynamiques excessives aux systèmes de traitement d'air de la salle blanche et risquant de déclasser la classification.
Les ingénieurs de validation CVC appliquent des procédures opérationnelles standard pour vérifier l'efficacité du joint tombant lors de la mise en service formelle de la salle blanche selon les directives ISO 14644-3 :
- Profilage au brouillard scénique: Diriger du brouillard théâtral à flottabilité neutre le long du retour inférieur de la porte fermée sous des différences de pression en fonctionnement démontre visuellement le confinement en écoulement laminaire ou les jets de fuite turbulente.
- Inspection par jauge d'épaisseur: L'insertion de jauges d'épaisseur calibrées de 0,25 mm et 0,5 mm sous la lame de joint compressée vérifie le contact continu sur l'ensemble de l'ouverture libre de la porte.
- Audit au micromanomètre numérique: La surveillance de la stabilité de la pression différentielle avant et après cyclage de la porte confirme que l'engagement automatique du joint tombant restaure l'équilibre de pression de la salle blanche en moins de cinq secondes.
Lorsque le diagnostic identifie une fuite d'air localisée, les techniciens doivent déterminer si la défaillance provient de l'usure du mécanisme de chute, d'une course de pêne incorrecte ou d'irrégularités de surface du sol. La mesure des jeux le long de l'arc de balancement de la porte garantit que le tassement structurel du sol n'a pas créé de creux localisés dépassant la capacité de course du mécanisme d'étanchéité.
Les mesures de vitesse d'air le long du seuil inférieur devraient démontrer moins de 0,15 m/s de fuite localisée sous les cascades de pression de conception. Dépasser cette référence indique que la compression du joint nécessite un réglage mécanique ou un remplacement du joint.
Les salles blanches pharmaceutiques modernes connectent la surveillance de pression localisée directement aux systèmes de gestion technique du bâtiment (BMS). Des capteurs de pression différentielle montés sur les encadrements de porte enregistrent en continu les temps de récupération de pression suivant chaque cyclage de porte. Si la stabilisation de la pression d'air prend plus de huit secondes après la fermeture de la porte, des alertes automatiques notifient les ingénieurs de maintenance pour inspecter le déploiement du joint inférieur avant que les paramètres de classification de la salle blanche ne dérivent hors spécification.
Installation en mortaise et calibrage de course
Obtenir un confinement fiable exige une installation de précision. Les joints tombants peuvent être montés via des supports en applique, des rainures semi-noyées ou un encastriment complet en mortaise. Les normes architecturales de salle blanche exigent une installation en mortaise entièrement enfichée, intégrant le mécanisme dans le rail inférieur interne de la vantail de porte.
L'installation entièrement dissimulée préserve des faces de porte lisses et sanitaires sans rebords externes, têtes de vis horizontales ou supports exposés qui accumulent la poussière. Le bas de la porte présente un profil affleurant qui facilite les nettoyages rapides au mop et la décontamination par aérosol.
Précautions de calibrage du vérin: Ne jamais serrer excessivement le vérin fileté de l'actionneur en laiton. Une extension excessive du vérin force la liaison à ciseaux interne contre ses butées structurelles internes, endommageant le rabot de la charnière et accélérant la défaillance par cisaillement mécanique lors des fermetures brusques de porte.
Les techniciens d'installation en salle blanche doivent suivre cette procédure d'installation calibrée en six étapes :
- Vérifier l'arc d'élévation du sol: Mesurer le niveau fini du sol sur l'intégralité de la course de balancement à 90 degrés de la porte à l'aide d'un outil de nivellement laser pour garantir une planéité du sol dans une tolérance de 2 mm.
- Fraisage de la rainure de mortaise CNC: FRAISER une rainure de mortaise propre de 15 mm de large sur 30 mm de profondeur centrée le long du traversant inférieur de la feuille de porte, en veillant à des parois latérales propres et parallèles.
- Installer le boîtier en aluminium: Insérer le profilé de joint à chute en aluminium extrudé dans la fente de mortaise inférieure, en le fixant solidement avec des vis fremées en acier inoxydable 316.
- Ajuster le vérin fileté de l'actionneur: Tourner le boulon de l'actionneur en laiton dans le sens des aiguilles d'une montre pour réduire la course descendante ou dans le sens inverse pour étendre la course descendante du joint vertical.
- Inspecter l'interstice de compression du joint: Fermer la porte dans la poche de loquet ; vérifier à l'aide d'un comparinge que la lame en élastomère de silicone se comprime de 2,5 mm à 3,5 mm contre le sol.
- Vérifier la fermeture du ferme-porte: Vérifier que le ferme-porte hydraulique verrouille solidement la feuille de porte sous pression différentielle négative ou positive de sas sans assistance manuelle.
Le suivi de cette routine de calibrage standardisée garantit que le joint se déploie en douceur durant la dernière fraction du balancement de la porte, éliminant les frottlements au sol tout en maintenant un contact hermétique continu.
Un fraisage correct de la profondeur de mortaise est essentiel pour prévenir les blocaiges mécaniques internes. Si la fente de mortaise est usinée à une profondeur inférieure aux 30 mm spécifiés, le boîtier en aluminium appuie directement contre la structure interne du noyau de la feuille de porte. Ce contact structurel restreint le mouvement vertical à ciseaux, empêchant les ressorts de retour de soulever complètement le joint durant les cycles d'ouverture de porte.
Protocoles de maintenance préventive et de nettoyage
Une maintenance régulière garantit que les joints à chute automatiques maintiennent une confinement environnemental continu sur des cycles opérationnels multiannuels. Les portes de salle blanche pharmaceutique à haut débit ciclent plus de 150 000 fois par an, ce qui exige une inspection proactive des composants.
Les programmes de maintenance des installations devraient établir des routines de maintenance préventive trimestrielles couvrant les points d'inspection mécanique et chimique :
- Application de lubrifiant NSF H1: Lubrifier les pivots de liaison internes et les tiges de vérin de l'actionneur avec de la graisse synthétique alimentaire NSF H1 pour prévenir les accrochages par friction.
- Vérification de l'élasticité de la lame en silicone: Inspecter le profilé d'élastomère exposé pour détecter une durcissement chimique, des déchirures de bord ou un écrasement permanent causé par l'exposition quotidienne aux sporicides.
- Serrage de la plaque de réception du cadre: Vérifier que la plaque de réception en acier inoxydable montée sur le rabot du cadre de porte reste fermement fixée et exempte de bavures métalliques de surface.
- Vérification du jeu de balai de sol: Confirmer que le joint rétracté offre un dégagement minimal de 6 mm au-dessus du sol durant la course de balancement pour éviter tout contact par friction.
Les ensembles de joint à chute de qualité pour salle blanche comportent des architectures de remplacement à cartouche amovible. Lorsqu'une lame en élastomère atteint la fin de sa durée de service validée, les techniciens retirent deux plaques d'extrémité de retenue et font glisser l'ensemble du mécanisme interne hors de la rainure inférieure de la porte. Cela permet le remplacement du joint en moins de dix minutes sans démonter la lourde feuille de porte en acier inoxydable.
Les protocoles de nettoyage doivent s'aligner sur les SPD de sanitisation de la salle blanche. Lors des nettoyages quotidiens au mop, le personnel doit essuyer la lame en silicone exposée à l'aide de mops en microfibre non pelucheuse imbibés d'alcool isopropylique stérile 70%. Éviter les tampons abrasifs préserve la finition micro-lisse du silicone élastomère, garantissant l'intégrité du confinement à long terme.
Le suivi de maintenance prédictive fondé sur des compteurs de cycles automatisés prévient les défaillances imprévues des joints durant les campagnes de production actives. Les ingénieurs de la salle blanche établissent des limites de seuil obligatoires, programmant des révisions complètes des cartouches de joint à 250 000 cycles opérationnels. Le remplacement des ressorts à ciseaux internes et des extrusions en silicone durant les fenêtres d'arrêt planifiées élimine les arrêts imprévus de la salle blanche et maintient la conformité aux BPF.
Questions fréquentes
Comment fonctionnent les joints d'étanchéité à chute automatique des salles blanches ?
Les joints à descente automatique pour salles blanches utilisent une articulation interne à ciseaux activée par un poussoir en laiton ou en polymère situé sur le chant des charnières. Lors de la fermeture de la porte, le poussoir vient heurter le cadre, entraînant le déplacement vers le bas du support interne selon un mouvement plat et parallèle afin de comprimer un joint élastomère contre le sol. L'ouverture de la porte libère le poussoir, permettant aux ressorts internes de rétracter instantanément le joint.
Les joints à descente automatique peuvent-ils soutenir la pression différentielle de la salle blanche ?
Oui, des joints d'étanchéité automatiques à chute de précision, conçus avec des lames en silicone multi-ailettes, maintiennent des pressions différentielles d'air comprises entre 15 Pa et 50 Pa. Lorsqu'ils sont correctement calibrés pour atteindre une compression de 3 mm du joint d'étanchéité, ils limitent les fuites de flux d'air à moins de 0,15 m/s, conformément aux normes de validation du confinement de salle blanche ISO 14644-3.
Pourquoi le silicone est-il préféré à l'EPDM pour les joints de suspension des salles blanches ?
Le silicone platine de qualité médicale offre une résistance chimique supérieure contre le peroxyde d'hydrogène vaporisé (VHP) et les sporocides agressifs. Le silicone présente une compression résiduelle plus faible, une résilience thermique opérationnelle plus étendue et un rejet nul de particules, ce qui le rend conforme aux Bonnes Pratiques de Fabrication (cGMP) pour les salles blanches pharmaceutiques de classe A et B.
Comment régler la course de descente du joint de seuil de porte automatique ?
L'étalonnage de la course de chute s'effectue via un plongeur d'actionnement fileté situé sur le bord de la charnière. En tournant le plongeur en laiton dans le sens inverse des aiguilles d'une montre, la broche sort, augmentant ainsi la distance de descente verticale. En tournant dans le sens des aiguilles d'une montre, on réduit la course vers le bas, empêchant une compression excessive du joint d'étanchéité et un traînage au sol.
Les joints de seuil automatiques fonctionnent-ils sur les sols inégaux des salles blanches ?
Oui, les joints de chute pour salles blanches de qualité intègrent une articulation auto-nivelante d'un bout à l'autre. Le mécanisme à ciseaux interne s'incline dynamiquement afin de s'adapter aux déviations de pente du sol, jusqu'à 5 mm sur une ouverture de porte standard de 900 mm, tout en maintenant un contact continu sans blocage.


