


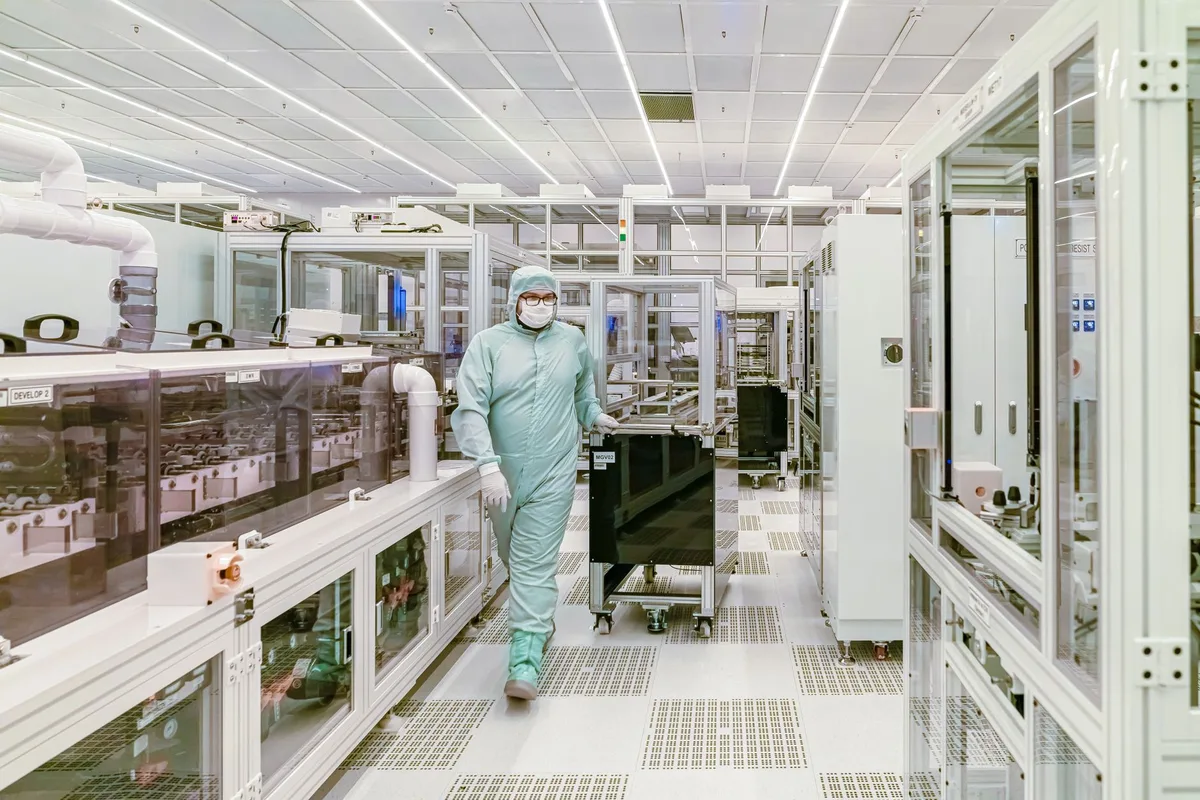
Ambientes de fabricação controlados em biotecnologia, fabricação de semicondutores e processamento farmacêutico exigem segregação física rigorosa entre suítes de produção classificadas. As instalações dependem de cascata de pressão diferencial de HVAC cuidadosamente calibrada para evitar a migração de particulados suspensos no ar e microrganismos viáveis. No entanto, a manutenção de vedações herméticas nas folhas das portas apresenta um conflito de engenharia entre o controle de contaminação e a ergonomia do manuseio de materiais.
Fabricamos essas portas e seus acessórios em nossas próprias linhas de produção, e a distinção importa mais do que a maioria das cotações admite. Instalações tradicionais de portas para salas limpas frequentemente utilizavam soleiras elevadas no piso para estabelecer uma vedação hermética na periferia. Em suítes de fabricação modernas, as soleiras elevadas apresentam obstáculos operacionais severos. Elas impedem a trânsito de carrinhos delicados de equipamento móvel, criam riscos de tropeços para pessoal em processo de vestimenta e causam choques de vibração em instrumentos analíticos de pesagem durante o impacto das rodas. A omissão da soleira inferior deixa uma folga de 10 a 15 milímetros sob a folha da porta, abrindo um caminho direto de vazamento que compromete a pressurização do ambiente.
Princípios de Funcionamento dos Selos de Descida Automáticos
Os selos de descida automática funcionam por meio de cinemática de conexão mecânica, movidos inteiramente pela energia cinética do fechamento da porta. Posicionada dentro de um canal de mortesa oculto ao longo da borda inferior da porta, o mecanismo consiste em uma carcaça de alumínio extrudado, articulações de tesoura internas, molas de retorno e uma lâmina flexível de vedação inferior.
Um êmbolo de atuador ajustável se projeta da borda do lado das dobradiças da folha da porta. Quando a folha da porta atinge seu arco final de fechamento — tipicamente cinco graus antes do travamento completo —, o êmbolo de latão ou polímero entra em contato com o rebaixo do caixilho da porta. À medida que a porta trava, a resistência do caixilho deprime o êmbolo dentro da carcaça de alumínio.
Essa compressão linear impulsiona a articulação de tesoura interna para frente e para baixo, convertendo o empuxo horizontal em movimento vertical descendente. A lâmina de vedação desce firmemente sobre o piso, comprimindo a junta flexível uniformemente ao longo de toda a largura da porta. Durante a abertura da porta, molas de retorno de aço inoxidável de alta resistência retraem instantaneamente o canal portador interno para cima, levantando a junta do piso acabado antes que a folha da porta se movimente.
Planejadores de instalações que integram selos de descida automática em ambientes modernos sistemas de portas de salas limpas devem coordenar as dimensões de rebaixo da porta com tolerâncias de declividade do piso. Mecanismos de selo de descida de qualidade possuem articulação autônoma de nivelamento de extremidade a extremidade. Se um piso epóxi tiver uma leve inclinação atravessando a abertura da porta, o mecanismo de tesoura acomoda variações de nível do piso de até 5 mm sem travar ou deixar folgas abertas na periferia.
Ao eliminar o atrito do piso durante a rotação da folha, os selos de descida automática impedem a geração de poeira abrasiva de borracha preta. Esse recurso é essencial para suítes de fabricação de semicondutores e farmacêuticas certificadas conforme os padrões ISO 14644-1 Classe 5, onde o desprendimento mecânico de particulados desencadeia imediatamente excursões de monitoramento ambiental.
O comportamento aerodinâmico do conjunto da porta durante o fechamento em alta velocidade requer canais equilibrados de deslocamento de ar. Quando o pessoal empurra a porta para fechar contra a pressão positiva da suíte, o ar aprisionado sob a folha descendente escapa horizontalmente. Carcaças de selo de descida projetadas incorporam canais de alívio de pressão que impedem assobios localizados e eliminam correntes de ar turbulentas que poderiam desalojar poeira depositada na superfície.
Selos de descida automática para portas de sala limpa resolvem esse conflito operacional integrando conjuntos retráteis de barreira mecânica de descida dentro do trilho inferior da porta. Esses mecanismos de precisão permanecem elevados enquanto a porta oscila através de seu arco operacional, evitando atrito no piso e geração de partículas. Ao fechar a porta, atuadores mecânicos empurram lâminas elastoméricas flexíveis para baixo contra o piso acabado, estabelecendo uma barreira acústica e aerodinâmica hermeticamente vedada.
Causas de Falha de Vedação em Salas Limpas
Apesar dos robustos projetos mecânicos, os selos de descida automática operam sob condições exigentes caracterizadas por altas frequências de ciclo, agentes químicos esterilizantes agressivos e pressões de ar positivas em salas limpas. Gerentes de instalações frequentemente observam degradação da vedação que compromete as cascata de pressão dos ambientes.
Uma causa primária de falha do selo de descida é a calibração inadequada do curso do atuador. Se o êmbolo do atuador estiver ajustado muito para fora, força mecânica excessiva pressiona a lâmina de vedação violentamente contra o piso. Essa sobrecarga empaca a lâmina elastomérica, dobra os pinos de pivô da tesoura interna e aumenta a resistência do fechador de porta, impedindo que a porta trav com segurança.
| Modo de Falha Observado | Causa Raiz Mecânica | Impacto Operacional na Sala Limpa | Medida Corretiva de Engenharia |
|---|---|---|---|
| Arraste da Lâmina de Vedação | Mola de retorno enfraquecida ou acionamento prematuro do êmbolo | Gera marcas de desgaste no piso e desprendimento de partículas | Ajuste a profundidade do êmbolo e substitua as molas de retorno fadigadas |
| Vazamento de Ar nos Cantos | Afundamento da folha pela dobradiça ou declive irregular do piso (>5 mm) | Colapsa a cascata de pressão diferencial positiva | Realinhe as dobradiças da porta e calibre o parafuso de nivelamento automático |
| Travamento do Êmbolo do Atuador | Resíduo de desinfetante químico ou placa de batida empenada | A vedação não desce no fechamento da porta, deixando folga aberta | Limpe o mecanismo e substitua o pino de batida de latão deformado |
| Assentamento Permanente do Elastômero | Fadiga por compressão do material devido à força de curso excessivo | Folga persistente de fluxo de ar sob pressão positiva do ambiente | Substitua o cartucho da vedação e reduza o curso descendente do êmbolo |
| Resistência ao Travamento da Porta | Compressão excessiva da vedação contrariando o fechador de porta | A porta permanece destravada, violando a eclusa de contenção | Calibre o curso do êmbolo e ajuste o curso da mola do fechador de porta |
O afundamento das dobradiças representa outro contribuinte significativo para a degradação da vedação. Ao longo de centenas de milhares de ciclos, dobradiças arquitetônicas padrão experimentam microdesgaste ao longo das superfícies de suporte. Um afundamento vertical de apenas 1,5 mm inclina a folha da porta, fazendo com que a borda do lado da fechadura do selo de descida atinja o piso prematuramente enquanto o lado das dobradiças não veda completamente.
O ataque químico também degrada a integridade da vedação inferior. Lavagens frequentes do piso com agentes esporicidas contendo ácido peracético, hipoclorito de sódio e compostos de amônio quaternário atacam quimicamente as lâminas elastoméricas desprotegidas. Materiais incompatíveis endurecem, trincam ou passam por lixiviação de plastificantes, destruindo a conformidade flexível de vedação meses após o comissionamento da instalação.
Flutuações ambientais das instalações também contribuem para desalinhamentos mecânicos. Painéis de paredes de divisória de sala limpa e lajes de piso epóxi expandem e contraem diferencialmente durante transições sazonais de temperatura. Uma oscilação térmica de cinco graus Celsius pode causar deflexão da laje do piso de até 1,2 mm através de uma abertura de porta, transformando uma vedação de linha de base hermeticamente selada em um canal ativo de vazamento, a menos que articulações de nivelamento automático compensem o movimento dinâmico da laje.
Materiais de Vedação de Silicone Versus EPDM
A lâmina de vedação elastomérica serve como a barreira de contato primária que impede a infiltração de ar. Especificar a formulação polimérica correta determina a vida útil operacional, a resistência química e o perfil de emissão de particulados de todo o conjunto do selo de descida.
Os dois materiais elastoméricos predominantes especificados para selos de descida em salas limpas são a borracha de etileno-propileno-dieno (EPDM) e a borracha de silicone de alta consistência. Embora o EPDM forneça tenacidade mecânica de baixo custo em ambientes industriais, salas limpas farmacêuticas e de biotecnologia cada vez mais exigem silicone curado por platina de grau médico.
| Parâmetro de Desempenho | Vedação de Silicone de Grau Médico | Vedação de EPDM Curado por Peróxido | Seleção de Engenharia para Sala Limpa |
|---|---|---|---|
| Resistência à Esterilização por VHP | Variação de massa desprezível (<0,3% inchamento) | Oxidação superficial e fragilização | Silicone obrigatório para salas limpas assépticas Graus A/B |
| Dureza Shore | 50 a 55 Shore A (alta conformidade) | 65 a 75 Shore A (conformidade moderada) | Selos de silicone mais macios vedam efetivamente sob menor força de fechamento |
| Temperatura de Operação | -50°C a +200°C contínuo | -40°C a +120°C contínuo | Silicone suporta ciclos de lavagem por esterilização térmica |
| Resistência ao Encolhimento por Compressão | <12% após 1.000 h a 70°C | ~24% após 1.000 h a 70°C | Silicone mantém recuo elástico ao longo de ciclos fechados prolongados |
| Risco de Desprendimento de Partículas | Polímero que não forma pó, não desprendedor | Risco de liberação de partículas de preto de carbono | Silicone elimina riscos de contaminação aérea |
| Resistência a Agentes Esporicidas | Resistente a ácido peracético e IPA | Inchamento moderado com solventes hidrocarbonetos | Silicone proporciona maior vida útil sob desinfecção diária |
As juntas de silicone apresentam elasticidade superior e baixo encolhimento por compressão. Quando comprimidas contra epóxi autonívelante liso ou piso de vinil soldado, o silicone flui microscopicamente nas texturas da superfície, criando uma vedação hermética sob pressão de fechamento mínima.
A engenharia de lâminas de vedação rebaixáveis exige a seleção de geometrias de seção transversal especializadas que aprimoram o controle de contaminação:
- Geometria de Foles Multialetas: Extrusões de silicone multicâmera fornecem barreiras de ar sequenciais, amortecendo a diferença de pressão entre linguetas de vedação consecutivas.
- Formulação de Polímero Antimicrobiano: A incorporação de agentes antimicrobianos com íons de prata diretamente na matriz de silicone inibe a formação de biofilme bacteriano ao longo das linhas de piso.
- Tratamento de Superfície por Plasma: Tratamentos de superfície de baixo atrito reduzem a aderência do elastômero, evitando que a vedação grude em resinas de piso de alto brilho.
O EPDM permanece como uma seleção prática para corredores terciários, espaços mecânicos de suporte não classificados e airlocks de armazenamento onde a exposição a esterilizantes concentrados é mínima e a resistência à abrasão mecânica é a prioridade primária.
Tolerâncias de fabricação na extrusão de silicone ditam controle dimensional rigoroso. Juntas para salas limpas de alta precisão exigem matrizes de extrusão calibradas com tolerância de mais ou menos 0,1 mm, garantindo espessura de parede uniforme ao longo dos perfis de fole oco. Espessura de parede inconsistente resulta em resistência desigual à compressão descendente, fazendo com que o centro da porta vede enquanto as bordas externas permaneçam sem compressão.
Diagnóstico de Vazamentos de Ar e Perda de Pressão
Os testes de integridade de salas limpas exigem quantificação rotineira de vazamento de ar perimetral. Uma pequena folga sem vedação sob uma porta de acesso pode perturbar as pressões em cascata, permitindo que ar não filtrado contorne os sistemas de filtração HEPA terminal.
Aviso de Cascata de Pressão Diferencial: Uma folga de 3 mm sob uma porta padrão de sala limpa de 900 mm de largura cria uma abertura de vazamento de 2.700 mm². Sob uma diferença de pressão padrão de 25 Pa, essa folga vaza mais de 180 m³/h de ar condicionado, impondo cargas termodinâmicas excessivas aos sistemas de tratamento de ar da sala limpa e arriscando rebaixamento de classificação.
Engenheiros de validação de HVAC aplicam procedimentos operacionais padrão para verificar a eficácia da vedação rebaixável durante o comissionamento formal de salas limpas conforme diretrizes ISO 14644-3:
- Perfilagem com Fumaça Teatral: Direcionar neblina teatral de flotração neutra ao longo do rebaixo inferior da porta fechada sob diferenças de pressão operacionais demonstra visualmente o confinamento laminar da vedação ou jatos de vazamento turbulento.
- Mapeamento de Espessura com Espessurômetro: Inserir espessurômetros calibrados de 0,25 mm e 0,5 mm sob a lâmina de vedação comprimida verifica o contato contínuo em toda a abertura livre da porta.
- Auditoria com Micromanômetro Digital: Monitorar a estabilidade da pressão diferencial antes e após o ciclo da porta confirma que o engajamento automático da vedação rebaixável restaura o equilíbrio de pressão da sala limpa em cinco segundos.
Quando testes de diagnóstico identificam vazamento de ar localizado, técnicos devem determinar se a falha origina-se de desgaste do mecanismo de queda, curso incorreto do pino ou imperfeições na superfície do piso. Medir folgas ao longo do arco de abertura da porta garante que o recalque estrutural do piso não tenha criado cavidades locais excedendo a capacidade de curso do mecanismo de vedação.
Medições de velocidade do ar ao longo do patamar inferior devem demonstrar menos de 0,15 m/s de vazamento localizado sob cascatas de pressão de projeto. Ultrapassar essa linha de base indica que a compressão da vedação requer reajuste mecânico ou substituição da junta.
Salas limpas farmacêuticas modernas conectam monitoramento de pressão localizado diretamente aos Sistemas de Gestão Predial (BMS) da instalação. Sensores de pressão diferencial montados sobre vergas de porta registram continuamente tempos de recuperação de pressão após cada ciclo de porta. Se a estabilização da pressão do ar levar mais de oito segundos após o fechamento da porta, alertas automatizados notificam engenheiros de manutenção para inspecionar o acionamento da vedação inferior antes que os parâmetros de classificação da sala limpa desviem das especificações.
Instalação da Fechadura e Calibração do Curso
Alcançar contenção confiável requer instalação de precisão. Vedações rebaixáveis podem ser montadas por suportes de montagem superficial, canais semi-embutidos ou canalização totalmente embutida. Padrões arquitetônicos de salas limpas exigem instalação totalmente embutida, incorporando o mecanismo dentro do trilho inferior interno da folha da porta.
A instalação totalmente embutida preserva faces de porta lisas e higiênicas, sem rebatentes externos, cabeças de parafusos horizontais ou suportes expostos que acumulam poeira. A parte inferior da porta apresenta perfil nivelado que facilita a rápida limpeza com esfregão e a descontaminação por aerossol.
Precauções na Calibração do Êmbolo: Nunca aperte excessivamente o êmbolo roscado de latão do atuador. Estender o êmbolo em excesso força a articulação tesoura interna contra seus batentes estruturais internos, causando danos ao rebaixo da dobradiça e acelerando a falha por cisalhamento mecânico durante eventos de fechamento rápido da porta.
Os técnicos de instalação de salas limpas devem seguir este procedimento de instalação calibrado em seis etapas:
- Verificar o Arco de Elevação do Piso: Meça o nível do piso acabado ao longo de toda a varredura de abertura de 90 graus da porta usando uma ferramenta de nivelamento a laser para garantir a planicidade do piso dentro da tolerância de 2 mm.
- Usinagem do Canal de Meia-Posa por CNC: Usine um sulco de meia-posa limpo com 15 mm de largura por 30 mm de profundidade centralizado ao longo da travessa inferior da folha da porta, garantindo paredes laterais limpas e paralelas.
- Instalar a Caixa de Alumínio: Insira o perfil de vedação de gota em alumínio extrudado na ranhura da meia-posa inferior, fixando-o firmemente com parafusos escareados de aço inoxidável 316.
- Ajustar o Êmbolo do Atuador Rosqueado: Gire o parafuso do atuador de latão no sentido horário para reduzir o curso descendente ou no sentido anti-horário para estender o curso vertical de queda da vedação.
- Inspecionar a folga de compressão da vedação: Feche a porta no encaixe de travamento; verifique com calibrador de espessura que a lâmina de elastômero de silicone se comprima de 2,5 mm a 3,5 mm contra o piso.
- Verificar o Travamento do Fechador de Porta: Verifique se o fechador hidráulico de porta trava a folha da porta de forma segura sob pressão diferencial negativa ou positiva da antecâmara, sem assistência manual.
Seguindo esta rotina padronizada de calibração, garante-se que a vedação seja desdobrada suavemente durante a fração final do giro da porta, eliminando o desgaste no piso enquanto mantém contato hermeticamente contínuo.
A usinagem adequada da profundidade da meia-posa é essencial para evitar travamento mecânico interno. Se a ranhura da meia-posa for usinada com profundidade inferior aos 30 mm especificados, a caixa de alumínio pressiona diretamente contra a estrutura do núcleo interno da folha da porta. Esse travamento estrutural restringe o movimento vertical da tesoura, impedindo que as molas de retorno levantem a vedação completamente durante os ciclos de abertura da porta.
Protocolos de Manutenção Preventiva e Limpeza
A manutenção regular garante que as vedações de gota automáticas mantenham o confinamento ambiental contínuo ao longo de ciclos operacionais de múltiplos anos. Portas de sala limpa farmacêutica com alto fluxo de tráfego operam mais de 150.000 vezes ao ano, exigindo inspeção proativa dos componentes.
Os programas de manutenção das instalações devem estabelecer rotinas trimestrais de manutenção preventiva abrangendo pontos de inspeção mecânica e química:
- Aplicação de Lubrificante NSF H1: Lubrifique os pinos de pivotamento da articulação interna e os hastes dos êmbolos do atuador com graxa sintética de grau alimentar NSF H1 para prevenir travamento por atrito.
- Verificação da Elasticidade da Lâmina de Silicone: Inspecione o perfil de elastômero exposto quanto a endurecimento químico, rasgamento das bordas ou compressão permanente causada pela exposição diária ao esporicida.
- Aperto da Placa de Batente do Caixilho: Verifique se a placa de batente de aço inoxidável montada no rebaixo do caixilho da porta permanece firmemente fixada e livre de rebarbas metálicas na superfície.
- Auditoria de folga da vedação de piso: Confirme que a vedação retratada fornece uma folga mínima de 6 mm acima do piso durante o percurso de giro para evitar contato por fricção.
Os conjuntos de vedação de gota de qualidade para salas limpas apresentam arquitetura de substituição de cartucho deslizante. Quando uma lâmina de elastômero atinge o final de sua vida útil validada, os técnicos removem duas tampas traseiras de retenção e deslizam todo o mecanismo interno para fora do canal inferior da porta. Isso permite a substituição da vedação em menos de dez minutos sem desmontar a pesada folha de porta de aço inoxidável.
Os protocolos de limpeza devem estar alinhados com os SOPs de sanitização da sala limpa. Durante as limpezas diárias do piso, a equipe deve limpar a lâmina de silicone exposta usando panos de microfibra sem fiapos umedecidos com álcool isopropílico estéril 70%. Evitar almofadas abrasivas preserva o microacabamento liso do elastômero de silicone, garantindo integridade de contenção a longo prazo.
O rastreamento de manutenção preditiva com base em contadores de ciclo automatizados previne falhas inesperadas das vedações durante campanhas ativas de fabricação. Engenheiros de instalações de salas limpas estabelecem limites obrigatórios de threshold, agendando revisões dos cartuchos de vedação em 250.000 ciclos operacionais. A substituição de molas tesoura internas e extrusões de silicone durante janelas de parada planejada elimina tempos de inatividade não previstos na sala limpa e mantém a conformidade com cGMP.
Perguntas Frequentes
Como funcionam as vedações automáticas de queda para salas limpas?
As vedações automáticas de queda para salas limpas utilizam uma articulação interna em tesoura, acionada por um êmbolo de latão ou polímero localizado na borda da dobradiça. Quando a porta fecha, o êmbolo atinge a moldura, movimentando o canal de suporte interno para baixo em movimento plano e paralelo, comprimindo a vedação elastomérica contra o piso. Ao abrir a porta, o êmbolo é liberado, permitindo que as molas internas retraiam a vedação instantaneamente.
As vedações automáticas de queda conseguem suportar a pressão diferencial de salas limpas?
Sim, selos de queda automáticos de precisão projetados com lâminas de silicone multi-aletas mantêm pressões diferenciais de ar variando de 15 Pa a 50 Pa. Quando devidamente calibrados para atingir 3 mm de compressão da vedação, restringem o vazamento de ar a menos de 0,15 m/s, atendendo aos padrões de validação de contenção de salas limpas ISO 14644-3.
Por que o silicone é preferido ao EPDM para vedações de encaixe em salas limpas?
O silicone curado com platina de grau médico oferece resistência química superior contra peróxido de hidrogênio vaporizado (VHP) e esporicidas agressivos. O silicone apresenta menor deformação permanente, maior resistência térmica operacional e emissão zero de partículas, tornando-o compatível com as BPM para salas limpas farmacêuticas dos Graus A e B.
Como ajustar o curso de descida na vedação inferior automática de portas?
A calibração do curso de queda é realizada por meio de um êmbolo atuador roscado na borda da dobradiça. Girar o êmbolo de latão no sentido anti-horário estende o pino para fora, aumentando a distância de queda vertical. Girar no sentido horário reduz o percurso descendente, evitando compressão excessiva das vedações e arrasto no piso.
As vedações descendentes automáticas funcionam em pisos de salas limpas irregulares?
Sim, as vedações drop para salas limpas de qualidade incorporam articulação auto-nivelante de ponta a ponta. A ligação em tesoura interna inclina-se dinamicamente para acomodar desvios de declividade do piso de até 5 mm em uma abertura padrão de porta de 900 mm, mantendo contato contínuo sem travamento.