
El diseño arquitectónico en la fabricación farmacéutica, el confinamiento de biotecnología y la fabricación avanzada de semiconductores exige un aislamiento ambiental riguroso. Entre todos los sistemas de barrera arquitectónica, comprender estándares de diseño de puertas empotradas para salas limpias representa una disciplina de ingeniería esencial para arquitectos de instalaciones, planificadores de salas limpias y gestores de cumplimiento de calidad.
Las puertas comerciales tradicionales incorporan rebajos de marco pronunciados, bisagras sobresalientes montadas en superficie, cierrapuertas mecánicos expuestos y cristaleras empotradas. En un edificio comercial no clasificado, estas variaciones superficiales son puramente estéticas. Sin embargo, dentro de un entorno de sala limpia clasificado ISO o cGMP, cada repisa horizontal, escalón perimetral y receso de tornillo expuesto se convierte en área de captura de partículas y reservorio de colonización microbiana que resiste la desinfección automatizada.
La arquitectura verdadera de puertas empotradas para salas limpias elimina estas vulnerabilidades aerodinámicas y biológicas. Al diseñar las hojas de la puerta, el marco, los paneles de visión y las interfaces con la pared como un plano coplanario continuo, los sistemas empotrados garantizan patrones de flujo de aire laminar ininterrumpidos, previenen la acumulación de polvo y permiten un contacto completo con biocidas durante las limpiezas rutinarias con paño húmedo. Esta norma de ingeniería integral detalla las tolerancias geométricas, la ciencia de materiales, la mecánica de sellado hermético, el ocultamiento de herrajes, las clasificaciones regulatorias y los protocolos de validación de limpieza que rigen el diseño de puertas empotradas industriales para salas limpias.
La facilidad de limpieza es el tercer factor a considerar cuando elegir una puerta para sala blanca, y la geometría del flush es cómo ganar esa ventaja.
Normas de Puertas para Salas Limpias en Clases ISO
Las clasificaciones de salas limpias establecidas por ISO 14644-1 y las directrices regulatorias cGMP dictan el nivel de control de partículas y microorganismos requerido en entornos de fabricación. Dado que las puertas representan barreras físicas que separan estas zonas clasificadas, su diseño estructural, hermeticidad y limpieza deben alinearse con los umbrales de clasificación de la sala.
En los núcleos de procesamiento aséptico de Clase ISO 5 (Grado A y Grado B), donde se exponen inyectables estériles y viales de medicamento abiertos, los requisitos de diseño empotrado alcanzan su nivel más estricto. En estas salas, las puertas deben ser totalmente de doble cara empotrada, fabricadas en acero inoxidable 316L electropulido, y contar con hermeticidad certificada EN 12426 Clase 4. La presencia de cualquier reborde horizontal expuesto, rebaje de fijación mecánica o costura sin sellar constituye un incumplimiento inmediato de auditoría. Las velocidades de flujo de aire en zonas unidireccionales Grado A alcanzan 0,45 metros por segundo, lo que significa que cualquier irregularidad superficial crea separación de capa límite y turbulencia que compromete la protección del producto.
En las suites de Clase ISO 6 y Clase 7, incluidas las salas de formulación de vacunas y las suites de preparación biológica, los sistemas de puertas deben mantener presiones diferenciales de 15 a 25 Pascales mientras resisten limpiezas diarias con dióxido de cloro o ácido peracético. Los conjuntos de un solo rebaje, donde la hoja de la puerta está coplanar con la pared interior de la sala limpia mientras presenta un pequeño rebajo en la cara secundaria del corredor, proporcionan un compromiso arquitectónico aceptable cuando el marco de doble rebaje está físicamente restringido por columnas estructurales.
Para los corredores Clase ISO 8 y los airlocks de vestimenta, las puertas priorizan la durabilidad mecánica y la resistencia a impactos contra carros de transporte y recipientes móviles. Si bien los requisitos de limpieza son menos exigentes que los núcleos Grado A, las puertas aún deben contar con cristaleras empotradas, sellos descendentes inferiores y acabados satinados suaves para prevenir la acumulación de polvo y facilitar la limpieza rápida entre turnos.
Los planificadores de instalaciones deben adaptar las especificaciones de puertas a ras a cuatro zonas operativas distintas de sala limpia:
- Núcleos de Llenado Estéril ISO 5: Hojas de acero inoxidable 316L electropulidas de doble rebaje (Ra < 0,4 µm) con cerraduras de cizallamiento electromagnéticas ocultas, doble acristalamiento a ras y activación infrarroja sin contacto.
- Salas de Formulación y Preparación ISO 6: Hojas de acero inoxidable 304 o HPL sólido de doble rebaje con paneles de visión a ras, sellos descendentes EN 12426 Clase 4 y sincronización de interbloqueo magnético.
- Airlocks de Componentes ISO 7 y Suites de Vestimenta: Puertas de rebaje simple o doble que cuentan con superficies de HPL resistentes a productos químicos o acero inoxidable 304 satinado, sellos descendentes mecánicos automatizados y temporizadores de retardo electrónicos.
- Corredores de Embalaje y Soporte ISO 8: Marcos de aluminio o acero a ras con núcleos internos de alta resistencia, placas de protección inferior y juegos de cerraduras de rabeta a ras diseñados para tránsito frecuente de personal.
| Clasificación de la sala limpia | Geometría a Ras Requerida | Material y Norma de Acabado | Permeabilidad de Hermeticidad |
|---|---|---|---|
| ISO 5 / Grado A-B | Doble rebaje (ambas caras coplanares) | Acero Inoxidable 316L, Ra ≤ 0,4 µm | EN 12426 Clase 4 (<0,5 m³/h·m a 50 Pa) |
| ISO 6 / Grado B-C | Doble rebaje o Rebaje Simple | Acero Inoxidable 304, Ra ≤ 0,6 µm | EN 12426 Clase 4 (<0,5 m³/h·m a 50 Pa) |
| ISO 7 / Grado C | Rebaje simple (lado limpio coplanar) | Laminado de Alta Presión (HPL) o Acero Inoxidable 304 | EN 12426 Clase 3 (<1,5 m³/h·m a 50 Pa) |
| ISO 8 / Grado D | Rebaje simple o Semia ras | HPL o Galvanizado con Recubrimiento en Polvo | EN 12426 Clase 2 (<3,0 m³/h·m a 50 Pa) |
Métrica de Alineación Coplanar
En las suites ISO 5 e ISO 6, los desniveles en el plano entre la hoja de la puerta, el marco y el panel de pared no deben exceder ±0,5 mm bajo el Anexo C de ISO 14644-4. Cualquier desviación crea remolinos aerodinámicos que atrapan la biocarga desprendida.
Geometría Sin Repisas y Eliminación de Hendiduras
La geometría sin repisas es el estándar mecánico que gobierna la eliminación total de repisas horizontales en los envoltorios de edificios de salas limpias. En un entorno donde la gravedad tira continuamente de las partículas suspendidas hacia el suelo, cualquier superficie horizontal que exceda 1,0 mm de profundidad actúa como una repisa de partículas. Con el tiempo, el polvo depositado se acumula en estas repisas, formando biopelículas que resisten las limpiezas de mantenimiento rutinario.
Los modelos aerodinámicos demuestran que las corrientes de aire verticales que se mueven hacia abajo desde los filtros HEPA del techo experimentan desprendimiento de capa límite al encontrar un escalón superficial. Una repisa saliente de tan solo 6 mm crea una burbuja de separación localizada que se extiende corriente abajo durante una distancia de aproximadamente seis a ocho veces la altura de la repisa. Dentro de esta zona de separación, las velocidades del aire caen a casi cero, permitiendo que las células epidérmicas desprendidas y las esporas microbianas viables se asienten sobre la repisa en lugar de ser arrastradas hacia las rejillas de extracción de bajo nivel.
Para hacer cumplir los estándares de ausencia de repisas, la unión entre el marco de la puerta y el panel modular de la sala limpia debe ser completamente suave. Las extrusiones de sub-marco de aluminio o acero inoxidable maquinadas con precisión reciben paneles de pared tipo sándwich de 50 mm u 100 mm, integrando una junta de encaje entrelazado. La transición marco-pared incorpora un chanfle de 45 grados o un cordón suave continuo de radio de 15 mm. Esta geometría previene la acumulación de polvo y permite que las raspquetas de limpieza se deslicen sin interrupciones a través de la junta.
Los ingenieros de salas limpias verifican el cumplimiento de la ausencia de repisas auditando tres detalles estructurales:
- Perfiles de Marco Superior Inclinados: El marco superior de la puerta incorpora un perfil de cabeza inclinado integrado de 45 grados o se monta ajustado a los paneles de techo transitables para prevenir la deposición de polvo proveniente del flujo laminar vertical.
- Aberturas de Piso Sin Umbrales: Los umbrales elevados están estrictamente prohibidos; las aberturas inferiores de la puerta se sellan exclusivamente mediante sellos descendentes mecánicos ocultos que se despliegan solo al asegurarse.
- Fijaciones de Herraje a Ras: Las abrazaderas de ensamblaje interno o las soldaduras continuas robóticas reemplazan los tornillos expuestos, presentando una superficie suave que puede desinfectarse en una sola pasada descendente.
Lograr esta alineación planar submilimétrica requiere bisagras tridimensionales ajustables ocultas de alta resistencia. Las puertas de sala limpia de alta gama utilizan bisagras de pivote ocultas maquinadas a partir de acero inoxidable 304 macizo, equipadas con tornillos de ajuste micrométrico independientes a lo largo de los ejes X (horizontal ±3 mm), Y (vertical ±3 mm) y Z (profundidad ±1,5 mm). Los técnicos de instalación ajustan estas bisagras durante la puesta en marcha para lograr una holgura perimetral exacta de 2,5 mm y eliminar cualquier escalón coplanar mayor de 0,5 mm entre las caras de la hoja y el marco.
La verificación en campo de la geometría coplanar de ausencia de repisas utiliza reglas láser ópticas de precisión y micrómetros digitales de profundidad durante la puesta en marcha de la instalación. De acuerdo con los protocolos de verificación arquitectónica del Anexo C de ISO 14644-4, los inspectores muestrean veinte puntos de referencia a lo largo de los límites hoja-marco y marco-pared.
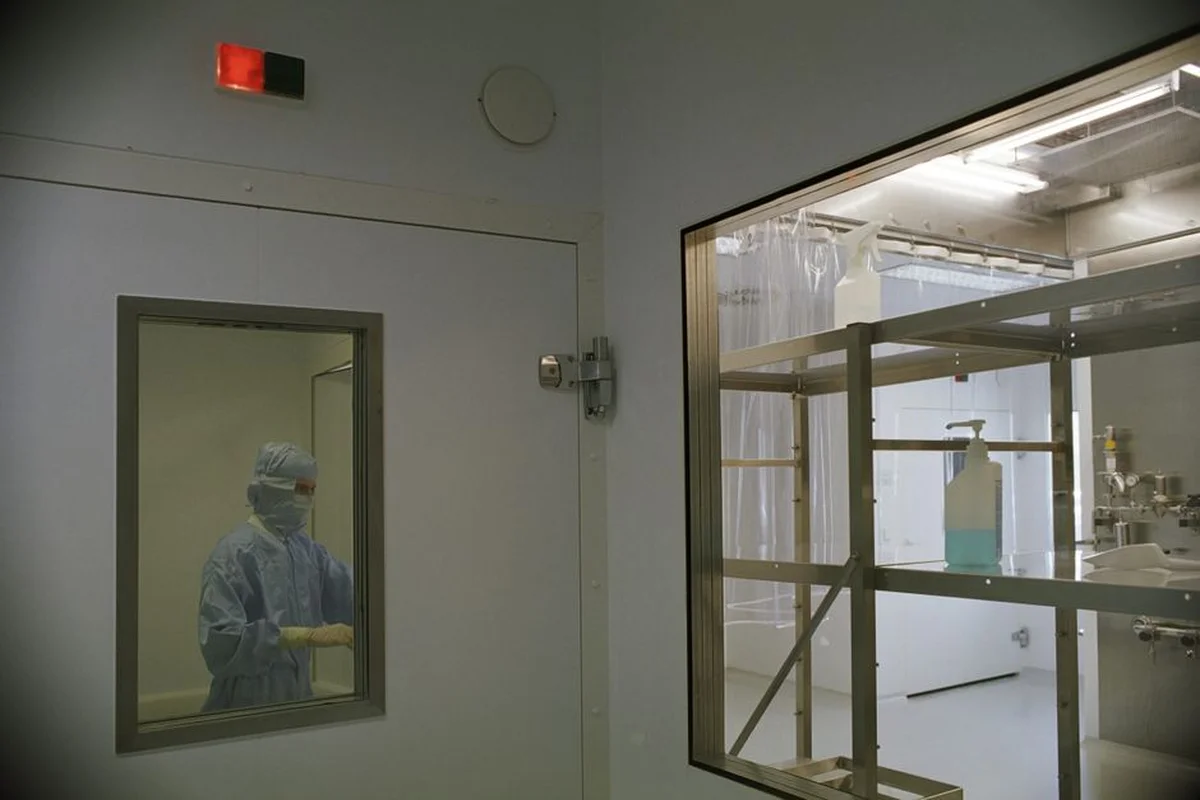
Acero Inoxidable vs Laminado de Alta Presión
La selección de materiales determina si una puerta de sala limpia mantiene su integridad superficial durante años de limpieza química intensiva. Las puertas de sala limpia de alto rendimiento se basan principalmente en dos sistemas de materiales: acero inoxidable austenítico (AISI 304 y 316L) y Laminado de Alta Presión (HPL) de núcleo sólido.
El acero inoxidable austenítico representa el estándar de oro para la fabricación estéril. El Grado 304 contiene 18 por ciento de cromo y 8 por ciento de níquel, proporcionando resistencia estándar a la corrosión para corredores limpios y airlocks de vestimenta. El Grado 316L añade 2,0 a 3,0 por ciento de molibdeno y restringe el contenido de carbono por debajo del 0,03 por ciento, elevando el Número Equivalente de Resistencia a la Pitting (PREN) a 25. Esto permite que los conjuntos 316L resistan las limpiezas diarias con agentes esporicidas concentrados y los ciclos de peróxido de hidrógeno vaporizado (VHP) automatizado sin picadura.
Las puertas de sala limpia de Laminado de Alta Presión (HPL) cuentan con núcleos sólidos compuestos revestidos con láminas decorativas de resina termofijada curadas bajo 10 MPa de presión hidráulica a 150 grados Celsius. El HPL proporciona una superficie impermeable y resistente a arañazos con cero porosidad. Los paneles HPL resisten impactos accidentales de carros y son impermeables a los desinfectantes comunes de hospitales, ofreciendo una solución atractiva y rentable para las suites ISO 7 e ISO 8.
| 1. Característica de ingeniería | Acero Inoxidable AISI 304 | Acero Inoxidable AISI 316L | 2. Compuesto HPL de núcleo sólido |
|---|---|---|---|
| Rugosidad superficial (Ra) | 3. ≤ 0,6 µm (Pulido N.º 4) | 4. ≤ 0,4 µm (Electropulido) | 5. ≤ 0,8 µm (Textura sanitaria) |
| 6. Resistencia química esporicida | 7. Moderada (riesgo leve de picaduras) | 8. Excepcional (sin picaduras) | 9. Alta (resistente al frotado) |
| 10. Resistencia al impacto y abolladuras | 11. Alta (piel de acero de 1,2–1,5 mm) | 12. Alta (piel de acero de 1,5 mm) | 13. Excepcional (núcleo sólido de resina) |
| Clasificación de contención contra incendios | 14. UL 10C hasta 90 minutos | 15. UL 10C hasta 120 minutos | 16. Clase B / estándar de 30 minutos |
| 17. Punto de inversión de capital | 18. Moderado (1,0× línea base) | 19. Premium (1,4×–1,6× línea base) | 20. Económico (0,7×–0,85× línea base) |
21. Integración del marco en paneles murales modulares
22. En la construcción moderna de salas limpias, los muros divisorios se arman con paneles sándwich modulares que presentan caras de acero galvanizado prepintado o aluminio sobre núcleo de panal de aluminio o lana de roca. La integración de soluciones especializadas en estos sistemas ligeros de paneles requiere perfiles extruidos de subestructura envolvente especializada. puertas de salas limpias 23. Los equipos de instalación en sitio ejecutan un procedimiento preciso de cuatro pasos para garantizar una alineación coplanar rígida:.
24. Preparar corte del panel sándwich modular
- 25. : Cortar aberturas en el panel con tolerancia láser (±1,0 mm), insertando refuerzo interno de tubo estructural de aluminio dentro de los perfiles de borde del panel.: Cortar aperturas en el panel con tolerancias láser (±1,0 mm), insertando refuerzo de tubo estructural de aluminio en el interior de los perfiles de borde del panel.
- 27. : Sujetar las secciones interna y externa de aluminio extruido o marco de acero inoxidable alrededor del núcleo del panel, ajustando los pernos ocultos de sujeción internos.: Abrazar secciones internas y externas del marco extruido de aluminio o acero inoxidable alrededor del núcleo del panel, apretando los pernos de sujeción internos ocultos.
- 29. : Usar objetivos láser ópticos para ajustar las diagonales del marco dentro de 1,0 mm, asegurando márgenes uniformes de compresión de junta perimetral a lo largo de todo el perímetro.: Usar blancos láser ópticos para ajustar las diagonales del marco dentro de 1,0 mm, asegurando márgenes uniformes de compresión de junta a lo largo de todo el perímetro.
- 31. : Inyectar silicona médica sin desgasificación en la junta capilar entre marco y panel, calibrando el cordón con herramienta de radio cóncavo de 6 mm.32. Este flujo de trabajo de cuatro pasos garantiza rigidez estructural que resiste impactos por ciclaje de puertas sin aflojar ni agrietar los sellos perimetrales de silicona. Además, los paneles de sala limpia modulares varían en espesor, estandarizados típicamente en 50 mm para muros divisorios interiores, 75 mm para barreras con resistencia al fuego y 100 mm para conductos de plenum de aire de retorno. Los marcos empotrados de sala limpia diseñados incorporan perfiles telescópicos de dos piezas con canales de garganta de profundidad variable, que acomodan variaciones de panel de hasta ±3 mm preservando transiciones perfectamente coplanares en la elevación final de la estancia.
Este flujo de trabajo de cuatro pasos garantiza rigidez estructural que resiste impactos de ciclado de puertas sin aflojar o agrietar las juntas perimetrales de silicona. Además, los paneles modulares de sala limpia varían en grosor, típicamente estandarizados en 50 mm para paredes divisorias interiores, 75 mm para barreras con resistencia al fuego y 100 mm para conductos de plenum de retorno de aire. Los marcos empotrados de sala limpia fabricados incorporan perfiles telescópicos de dos piezas con canales de garganta de profundidad variable, que acomodan variaciones de panel de hasta ±3 mm mientras conservan transiciones perfectamente coplanares en la elevación final de la habitación.
35. Las puertas de sala limpia deben incorporar ventanas para permitir que el personal monitoree las operaciones de la estancia, confirme la preparación de la línea de procesos y verifique la ocupación del cuarteo antes de abrir las puertas. Sin embargo, los marcos comerciales convencionales de visor crean repisas que acumulan polvo y hendiduras difíciles de sellar.
36. Los paneles de visión empotrados de sala limpia cuentan con ensamblajes especializados de doble vidrio diseñados bajo tres estándares estrictos:.
Los ventanales empotrados de sala limpia cuentan con ensamblajes especializados de doble acristalamiento diseñados bajo tres estándares estrictos:
- 38. : Dos láminas de vidrio de seguridad templado de 6 mm se montan completamente empotradas con ambas caras de la puerta, unidas con silicona elástica estructural sin batientes metálicos externos.: Dos láminas de vidrio de seguridad templado de 6 mm se montan completamente alineadas con ambas caras de la puerta, adheridas con silicona elástica estructural sin bisel metálico externo.
- 40. : El espacio de aire interno entre las láminas de vidrio se evacua, se llena con gas argón seco y se sella con barreras continuas de butilo para evitar condensación interna.: El espacio de aire interno entre los vidrios se evacua, se llena con gas argón seco y se sella con barreras continuas de butilo para prevenir condensación interna.
- 42. : Los canales perimetrales ocultos de aluminio contienen tamices moleculares desecantes que absorben humedad residual durante las lavadas y cambios de temperatura VHP.43. Las unidades de visión empotradas de doble acristalamiento proporcionan claridad óptica, aislamiento acústico de hasta 36 dB y superficies coplanares continuas que los operadores de limpieza pueden limpiar con un único movimiento vertical. En suites farmacéuticas que manipulan fármacos oncológicos sensibles a la luz o reactivos fotosensibles, los paneles de visión empotrados pueden incorporar láminas interpositoras PVB de color ámbar que bloquean longitudes de onda ultravioleta inferiores a 520 nanómetros mientras conservan transparencia total para inspección visual.
Las unidades de ventanal empotrado con doble acristalamiento proporcionan claridad óptica, aislamiento acústico de hasta 36 dB y superficies coplanares continuas que los operadores de limpieza pueden frotar en un solo movimiento vertical. En suites farmacéuticas que manipulan fármacos oncológicos sensibles a la luz o reactivos fotosensibles, los ventanales empotrados pueden incorporar láminas intermedias de PVB con tinte ámbar que bloquean longitudes de onda ultravioletas por debajo de 520 nanómetros mientras retienen transparencia total para inspección visual.
45. El sellado hermético perimetral es esencial para mantener cascadas de presión diferencial y evitar derivaciones de aire sin tratar. Las puertas abatibles empotradas de sala limpia combinan juntas de marco continuas en tres lados con un sello inferior de descenso mecánico automático.
El sellado perimetral hermético es esencial para mantener los saltos de presión diferencial y evitar derivaciones de aire no tratado. Las puertas batientes empotradas de sala limpia combinan empaquetadura continua de marco en tres lados con una rejilla automática de caída mecánica en el inferior.
47. Juntas de silicona médica extruida
- 48. : Perfiles de silicona de celda cerrada instalados en canales empotrados del marco conservan recuperación elástica entre ciclos de temperatura y resisten degradación por agentes esporicidas.: Perfiles de silicona de célula cerrada ajustados en canales empotrados del marco retienen recuperación elástica a través de ciclos de temperatura y resisten degradación por productos químicos esporicidas.
- 50.: Un émbolo actuador interno se acopla al marco durante los últimos 10 mm del cierre de la puerta, impulsando una lámina inferior de silicona hacia abajo para sellar contra el suelo.
- Holgura de giro retraída: Durante la rotación del panel, el sello inferior se retrae 8 mm hacia arriba en el canal inferior de la puerta, evitando que el sello se arrastre sobre suelos de epoxi o terrazo.
La física de actuación del sello inferior debe equilibrar la fuerza de sellado descendente con el impulso de cierre. Un resorte interno subdimensionado no comprime completamente la lámina inferior de silicona contra las irregularidades del suelo, dejando microhuecos que filtran aire. Por el contrario, un mecanismo actuador excesivamente rígido aumenta la resistencia del cierrapuertas, evitando que la puerta se cierre herméticamente ante caídas de presión en las esclusas. Los sellos inferiores de alto rendimiento para salas limpias cuentan con mecanismos de tijeras internas de doble resorte que generan una fuerza descendente progresiva superior a 25 Newtons por metro lineal, cumpliendo con las normas DIN 18095 de contención de humo sin impedir el cierre suave de la puerta.
Directriz de compresión del sellado
Para lograr el rendimiento certificado EN 12426 Clase 4, las juntas perimetrales de silicona deben comprimirse entre el 25 y el 35 por ciento de su ancho de perfil sin comprimir al engatillar.
Resistencia a productos químicos de limpieza y durabilidad superficial
Las salas limpias asépticas se someten a protocolos intensivos de limpieza que incluyen desinfección química diaria con paño y biodescontaminación automatizada periódica. Las puertas para salas limpias deben resistir la exposición continua a esporicidas agresivos sin picaduras, decoloración ni fraguamiento de los sellos.
Las puertas especificadas para servicio farmacéutico cGMP deben resistir cuatro protocolos comunes de descontaminación industrial:
- Soluciones esporicidas de ácido peracético: Formulaciones que contienen peróxido de hidrógeno y ácido peracético que corroe rápidamente el acero dulce y las superficies pintadas de baja calidad.
- Lejía de hipoclorito sódico: Soluciones de cloro activo (5.000 ppm) empleadas para la desinfección viral, requiriendo acero inoxidable 316L de alto PREN para evitar picaduras localizadas.
- Compuestos de amonio cuaternario: Biocidas de superficie estándar utilizados en salas de soporte Clase C y D, requiriendo acabados de HPL no poroso o acero inoxidable 304.
- Peróxido de hidrógeno vaporizado automatizado (VHP): Ciclos de esterilización en fase gaseosa que alcanzan concentraciones de 1.200 ppm, requiriendo juntas perimetrales de fluorosilicona resistentes al VHP.
| Químico de descontaminación | Concentración estándar | Respuesta del acero inoxidable 304 | Respuesta del acero inoxidable 316L | Respuesta del HPL sólido |
|---|---|---|---|---|
| Hipoclorito de sodio | 0.5% (5000 ppm de Cl activo) | Riesgo de picadura si no se enjuaga | Inmune (pasivado PREN ≥25) | Inmune (piel de resina química) |
| Ácido peracético + H2O2 | 0.2% PAA / 1.0% H2O2 | Resistente bajo limpieza estándar | Completamente inerte | Completamente inerte |
| Alcohol isopropílico (IPA) | 70% solución acuosa | Completamente inerte | Completamente inerte | Completamente inerte |
| Peróxido de hidrógeno vaporizado | 400–1200 ppm en fase gaseosa | Resistente (<50 ciclos/año) | Inmune (>500 ciclos/año) | Resistente (<100 ciclos/año) |
La certificación de resistencia química de fábrica verifica que los conjuntos de puertas sometan a 1.000 horas de exposición continua a biocidas según el ensayo de inmersión ASTM D543, sin microfisuración superficial, pérdida de brillo ni degradación de las juntas.
Cinco errores comunes en la instalación de puertas de paneles lisos
Incluso las puertas de paneles lisos premium para salas limpias no superan las auditorías regulatorias si se descuidan los detalles de instalación durante la construcción de las instalaciones. Los contratistas de salas limpias deben evitar cinco errores frecuentes de instalación:
Advertencia crítica de instalación
Fijar marcos de puertas directamente a chapa metálica de paneles sin refuerzo interior de tubo provoca el hundimiento de las bisagras y la fuga del sello perimetral en 90 días. Siempre instale estructuras de tubos estructurales dentro de los recortes de los paneles.
- Omisión del refuerzo de tubo interno: Sujetar marcos pesados de acero inoxidable a paneles sándwich sin estructura de acero estructural provoca deformación del marco y desalineación del pestillo.
- Desestimación de las tolerancias de pendiente del suelo: No nivelar los revestimientos de suelo terminados según DIN 18202 hace que los sellos inferiores se atasquen o dejen espacios de aire sobre los desagües del suelo.
- Uso de silicona curada con ácido acético: La silicona estándar para herrajes libera vapores de ácido acético que atacan los sensores electrónicos y los filtros de aire de salas limpias. Especifique únicamente selladores de curado neutro.
- Sobreapriete de los tornillos de bisagra oculta: Desgastar las roscas de fijación interna de la bisagra durante la instalación en obra hace que los batientes pierdan su alineación en el mismo plano.
- Desalineación de las perlas de vidrio del panel de visión: El sellado inadecuado de los canales de acristalamiento perimetral permite la entrada de humedad durante los lavados, empañando permanentemente el espacio aéreo interior.
Para prevenir estos costosos defectos de instalación, los equipos de puesta en servicio deben ejecutar una lista de verificación mecánica formal después del montaje de paneles de pared:
- Verificación láser de escalonamiento coplanar: Utilice una sonda de micrómetro digital a lo largo de todas las interfaces marco-hoja y marco-pared a intervalos de 150 mm, verificando que la altura del escalonamiento no supere 0,5 mm.
- Verificación de la relación de compresión de la junta perimetral: Mida la compresión de la junta con un calibrador de espesores para asegurar una compresión continua del 25 al 35 por ciento a lo largo de las tres caras del rebajo.
- Calibración de recorrido del actuador del sello inferior: Ajuste la tuerca hexagonal actuadora del lado de la bisagra de modo que la lengüeta de silicona inferior se comprima exactamente 3 mm contra el suelo epoxi al cierre final del pestillo.
- Barrido de holgura del arco de apertura de la puerta: Abra la puerta en todo su arco de 90 grados mientras se verifica la holgura con el suelo con un bloque de calibración de 5 mm para confirmar la ausencia de raspado por irregularidades del suelo.
- Trazado con lápiz de humo hermético: Dirija humo teatral no reactivo a lo largo de todas las juntas perimetrales bajo presión diferencial positiva de 50 Pa, confirmando cero chorros de derivación de aire.
Documentar estos pasos de prueba mecánica en el archivo de validación de la instalación proporciona prueba concreta de cumplimiento, asegurando que las puertas herméticas de salas limpias superen las auditorías de cualificación aséptica del Anexo 1 europeo y de la FDA sin demora.
Preguntas frecuentes
¿Qué define a una auténtica puerta lisa para sala blanca?
Una verdadera puerta plana para sala limpia cuenta con superficies completamente coplanares donde la hoja de la puerta, el marco estructural, el panel de pared y el vidrio de visión doble acristalamiento se alinean en el mismo plano exacto, sin salientes, rebajes superficiales ni sujetadores mecánicos visibles.
¿Cuál es la diferencia entre las puertas de sala limpia de un solo relleno y de doble relleno?
Una puerta de paso simple es coplanar con la pared solo por un lado (típicamente el interior de la cámara limpia), mientras que presenta un rebaje escalonado en el lado del pasillo. Una puerta de doble paso es completamente alineada con los paneles de pared a ambos lados simultáneamente, lo que la hace ideal para cámaras de aire y pasillos asépticos críticos.
¿Por qué se prohíben los umbrales de suelo en las puertas para salas limpias?
Los umbrales elevados del suelo obstaculizan el paso de los carritos de materiales, generan riesgos de tropiezo para los operadores con bata y forman rincones difíciles de limpiar donde se acumulan biopelículas microbianas. Las puertas empotradas para sala limpia utilizan aberturas sin fondo selladas mediante juntas mecánicas de caída automática.
¿Cómo se previene la condensación interna en los paneles de visión empotrados?
Los paneles de visión Flush utilizan vidrio de seguridad templado doble con una cavidad evacuada y llena de gas argón, sellada herméticamente con barreras de butilo y equipada con tamices moleculares en el separador perimetral para absorber la humedad residual.
¿Qué material es el mejor para las puertas empotradas de sala limpia farmacéutica?
El acero inoxidable AISI 316L electropulido (Ra < 0,4 µm) es el estándar de oro para suites a sépticas ISO 5 Clase A/B debido a su alta resistencia a la corrosión por picadura frente a productos esporicidas y ciclos VHP. El laminado de alta presión (HPL) ofrece una alternativa duradera y resistente a productos químicos para suites de apoyo ISO 7 e ISO 8.


