
La conception architecturale dans la fabrication pharmaceutique, le confinement biotechnologique et la fabrication avancée de semi-conducteurs exige une isolation environnementale rigoureuse. Parmi tous les ensembles de barrières architecturales, la compréhension normes de conception des portes affleurantes pour salles blanches représente une discipline d'ingénierie essentielle pour les architectes d'établissements, les planificateurs de salles blanches et les responsables de la conformité qualité.
Les portes commerciales traditionnelles intègrent des dégagements de cadre prononcés, des gonds saillants montés en surface, des fermetures de porte mécaniques apparentes et des hublots encastrés. Dans un bâtiment commercial non classifié, ces variations de surface sont purement esthétiques. Dans un environnement de salle blanche certifié ISO ou cGMP, en revanche, chaque rebord horizontal, marche de périmètre et récessions de vis exposées devient une zone de captage des particules et un réservoir de colonisation microbienne résistant à la désinfection automatisée.
La véritable architecture de porte affleurante de salle blanche élimine ces vulnérabilités aérodynamiques et biologiques. En concevant les vantaux, les cadres, les panneaux de vitre et les interfaces murales dans un plan coplanaire continu, les systèmes affleurants assurent des motifs d'écoulement laminaire ininterrompus, empêchent l'accumulation de poussière et permettent un contact complet avec les biocides lors des essuyages de surface de routine. Cette norme d'ingénierie complète détaille les tolérances géométriques, la science des matériaux, la mécanique d'étanchéité à l'air, le masquage des quincailleries, les classifications réglementaires et les protocoles de validation du nettoyage régissant la conception des portes affleurantes industrielles pour salles blanches.
La facilité de nettoyage est le troisième élément à prendre en compte lorsque choisir une porte de salle blanche, et la géométrie de la chasse d'eau est ce qui vous permet de l'emporter.
Normes des portes pour salles blanches selon les classes ISO
Les classifications de salles blanches établies par la norme ISO 14644-1 et les directives réglementaires cGMP déterminent le niveau de contrôle des particules et des micro-organismes requis dans les environnements de fabrication. Les portes représentant des barrières physiques séparant ces zones classifiées, leur conception structurelle, leur étanchéité à l'air et leur facilité de nettoyage doivent être alignées sur les seuils de classification de la salle.
Dans les cœurs de traitement aseptique ISO Classe 5 (Grade A et Grade B), où les injectables stériles et les flacons de médicaments ouverts sont exposés, les exigences de conception affleurante atteignent leur niveau le plus stringent. Dans ces suites, les portes doivent être entièrement double affleurantes, fabriquées en acier inoxydable 316L électropolii, et présenter une étanchéité à l'air certifiée EN 12426 Classe 4. La présence de tout rebord horizontal exposé, de tout renfoncement de fixation mécanique ou de toute couture non scellée constitue une non-conformité immédiate lors d'un audit. Les vitesses d'écoulement de l'air dans les zones unidirectionnelles Grade A atteignent 0,45 mètre par seconde, ce qui signifie que toute irrégularité de surface crée un décollement de couche limite et une turbulence qui compromet la protection du produit.
Dans les suites de classe ISO 6 et 7, y compris les salles de formulation de vaccins et les suites de préparation biologique, les systèmes de portes doivent maintenir des pressions différentielles de 15 à 25 Pascals tout en résistant aux nettoyages quotidiens au dioxyde de chlore ou à l'acide peroxyacétique. Les assemblages à affleurement simple, où le vantail de porte est coplanaire avec la paroi intérieure de la salle blanche tout en présentant un petit retrait sur la face secondaire du corridor, offrent un compromis architectural acceptable lorsque le cadre à double affleurement est contraint physiquement par des colonnes structurelles.
Pour les couloirs ISO Classe 8 et les sas de mise en tenue, les portes privilégient la durabilité mécanique et la résistance aux impacts des chariots de transport et des récipients mobiles. Bien que les exigences de propreté soient moins exigeantes que pour les cœurs de Grade A, les portes doivent toujours présenter un vitrage affleurant, des joints de seuil à chute et des finitions satinées lisses pour empêcher l'accumulation de poussière et faciliter un nettoyage rapide entre les équipes.
Les planificateurs d'installation doivent adapter les spécifications des portes à affleurement à quatre zones de fonctionnement distinctes de la salle blanche :
- Cœurs de remplissage stérile ISO 5: Vantaux en acier inoxydable 316L électro-polis à double affleurement (Ra < 0,4 µm) avec verrous de cisaillement électromagnétiques encastrés, double vitrage affleurant et actionnement infrarouge sans contact.
- Salles de formulation et de préparation ISO 6: Vantaux en acier inoxydable 304 ou en HPL massif à double affleurement avec panneaux de vision affleurants, joints de seuil à chute EN 12426 Classe 4 et synchronisation des interverrouillages magnétiques.
- SAS de composants et suites de mise en tenue ISO 7: Portes à simple ou double affleurement dotées de surfaces en HPL résistantes aux produits chimiques ou en acier 304 satiné, joints de seuil à chute mécaniques automatisés et minuteurs de délai électroniques.
- Couloirs de conditionnement et de support ISO 8: Cadres affleurants en aluminium ou acier inoxydable avec âmes internes robustes, plinthes et ensembles de serrure mortaise affleurants conçus pour un transit personnel à haute fréquence.
| Classification de salle blanche | Géométrie à affleurement requise | Matériau et norme de finition | Perméabilité à l'étanchéité à l'air |
|---|---|---|---|
| ISO 5 / Grade A-B | Double affleurement (les deux faces coplanaires) | Acier inoxydable 316L, Ra ≤ 0,4 µm | EN 12426 Classe 4 (<0,5 m³/h·m à 50 Pa) |
| ISO 6 / Grade B-C | Double affleurement ou simple affleurement | Acier inoxydable 304, Ra ≤ 0,6 µm | EN 12426 Classe 4 (<0,5 m³/h·m à 50 Pa) |
| ISO 7 / Grade C | Simple affleurement (côté propre coplanaire) | Laminate haute pression (HPL) ou acier inoxydable 304 | EN 12426 Classe 3 (<1,5 m³/h·m à 50 Pa) |
| ISO 8 / Grade D | Simple affleurement ou semi-affleurement | HPL ou galvanisé peint en poudre | EN 12426 Classe 2 (<3,0 m³/h·m à 50 Pa) |
Métrique d'alignement coplanaire
Dans les suites ISO 5 et ISO 6, les écarts de planéité entre le vantail de porte, le cadre et le panneau mural ne doivent pas excéder ±0,5 mm conformément à l'Annexe C de l'ISO 14644-4. Toute déviation crée des tourbillons aérodynamiques qui piègent le bioburden détaché.
Géométrie sans rebord et élimination des fissures
La géométrie sans rebord est la norme mécanique qui régit l'élimination totale des étagères horizontales à travers les enveloppes des bâtiments de salles blanches. Dans un environnement où la gravité tire continuellement les particules en suspension vers le sol, toute surface horizontale dépassant 1,0 mm de profondeur agit comme une étagère à particules. Avec le temps, la poussière déposée s'accumule sur ces étagères, formant des biofilms qui résistent au nettoyage janitorial de routine.
La modélisation aérodynamique démontre que les courants d'air verticaux descendant des filtres HEPA de plafond subissent un décollement de couche limite lors de la rencontre avec un dépassement de surface. Un rebord saillant d'aussi petite taille que 6 mm crée une bulle de séparation localisée s'étendant en aval sur une distance d'environ six à huit fois la hauteur du rebord. Dans cette zone de séparation, les vitesses d'air chutent à proximité de zéro, permettant aux cellules épidermiques détachées et aux spores microbiennes viables de se déposer sur le rebord plutôt que d'être balayées vers les grilles d'extraction basse niveau.
Pour imposer les normes zéro-rebord, la jonction entre le cadre de porte et le panneau mural modulaire de salle blanche doit être parfaitement lisse. Des profilés de sous-cadre de précision usinés en aluminium ou en acier inoxydable reçoivent des panneaux muraux sandwich de 50 mm ou 100 mm, intégrant un joint d'emboîtement par clip. La transition cadre-paroi incorpore un chanfrein à 45 degrés ou un cintrage lisse continu de 15 mm de rayon. Cette géométrie empêche l'accumulation de poussière et permet aux raclettes de nettoyage de glisser sans interruption sur la jonction.
Les ingénieurs de salles blanches vérifient la conformité zéro-rebord en auditant trois détails structurels :
- Profils de linteau en pente: Le cadre supérieur de porte intègre un profil de tête incliné à 45 degrés ou est monté à fleur des panneaux de plafond accessibles pour prévenir le dépôt de poussière provenant de l'écoulement laminaire vertical.
- Ouvertures de sol sans seuil: Les marches surélevées sont strictement interdites ; les intervalles inférieurs des portes sont scellés exclusivement par des joints de seuil à chute mécaniques encastrés qui ne se déploient qu'au moment du verrouillage.
- Fixations de quincaillerie affleurantes: Les colliers de montage interne ou les soudures continues robotisées remplacent les vis apparentes, présentant une surface lisse qui peut être désinfectée en un seul passage descendant.
Atteindre cet alignement planaire sous le millimètre nécessite des charnières cachées réglables sur trois axes. Les portes de salle blanche haut de gamme utilisent des charnières à pivot encastrées usinées dans de l'acier inoxydable 304 massif, équipées de vis de réglage micrométriques indépendantes le long des axes X (horizontal ±3 mm), Y (vertical ±3 mm) et Z (profondeur ±1,5 mm). Les techniciens d'installation règlent ces charnières pendant la mise en service pour obtenir un jeu de périphérie exact de 2,5 mm et éliminer tout gradin coplanaire supérieur à 0,5 mm entre les faces du vantail et du cadre.
La vérification sur site de la géométrie coplanaire zéro-rebord utilise des règles laser optiques de précision et des micromètres numériques de profondeur pendant la mise en service de l'installation. Conformément aux protocoles de vérification architecturale de l'Annexe C de l'ISO 14644-4, les inspecteurs prélèvent vingt points de référence le long des limites vantail-cadre et cadre-paroi.
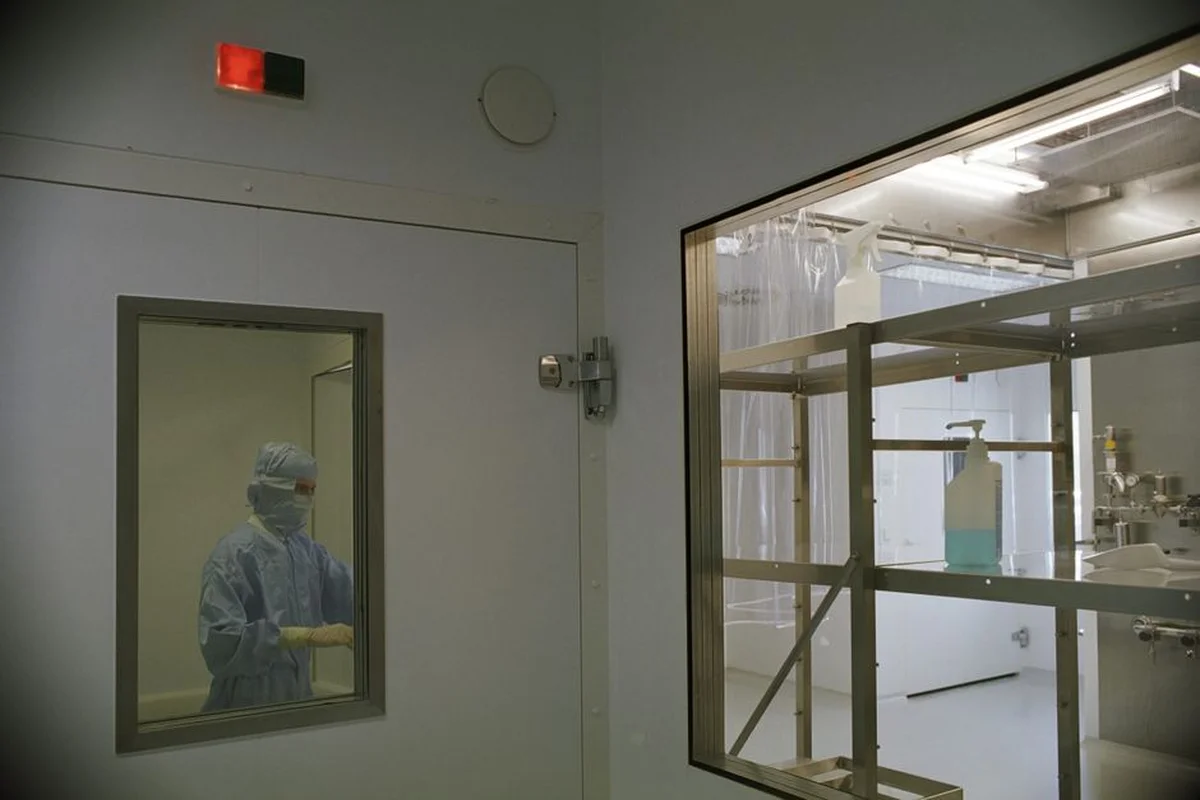
Acier inoxydable vs Laminate haute pression
La sélection du matériau détermine si une porte de salle blanche maintient son intégrité de surface après des années de nettoyage chimique intensif. Les portes de salle blanche haute performance reposent principalement sur deux systèmes de matériaux : l'acier inoxydable austénitique (AISI 304 et 316L) et le Laminate haute pression (HPL) à âme massive.
L'acier inoxydable austénitique représente l'étalon-or pour la fabrication stérile. Le grade 304 contient 18 pour cent de chrome et 8 pour cent de nickel, fournissant une résistance standard à la corrosion pour les couloirs propres et les sas de mise en tenue. Le grade 316L ajoute 2,0 à 3,0 pour cent de molybdène et restreint la teneur en carbone en dessous de 0,03 pour cent, élevant le nombre équivalent de résistance à la corrosion par piqûres (PREN) à 25. Cela permet aux assemblages 316L de résister aux nettoyages quotidiens aux agents sporicides concentrés et aux cycles automatisés de peroxyde d'hydrogène vaporisé (VHP) sans piqûre.
Les portes de salle blanche en Laminate haute pression (HPL) présentent des âmes composites massives habillées de feuilles de résine thermodurcie décorative cuites sous 10 MPa de pression hydraulique à 150 degrés Celsius. Le HPL fournit une surface imperméable, résistante aux rayures et à zéro porosité. Les panneaux HPL résistent aux impacts accidentels des chariots et sont imperméables aux désinfectants hospitaliers courants, offrant une solution attrayante et rentable pour les suites ISO 7 et ISO 8.
| Caractéristique technique | Acier inoxydable AISI 304 | Acier inoxydable AISI 316L | Noyau solide HPL composite |
|---|---|---|---|
| Rugosité de surface (Ra) | ≤ 0,6 µm (Polissage n° 4) | ≤ 0,4 µm (Électropolí) | ≤ 0,8 µm (Texture sanitaire) |
| Résistance chimique sporicide | Modérée (léger risque de piqûre) | Exceptionnelle (zéro piqûre) | Élevée (résistante au nettoyage) |
| Résistance aux chocs et déformations | Élevée (tôle acier 1,2–1,5 mm) | Élevée (tôle acier 1,5 mm) | Exceptionnelle (noyau en résine solide) |
| Classement de confinement au feu | UL 10C jusqu'à 90 minutes | UL 10C jusqu'à 120 minutes | Classe B / norme 30 minutes |
| Point d'investissement initial | Modéré (1,0x de base) | Premium (1,4x – 1,6x de base) | Économique (0,7x – 0,85x de base) |
Intégration du cadre de panneau mural modulaire
Dans la construction moderne de salles propres, les cloisons sont assemblées à partir de panneaux sandwichs modulaires comportant des revêtements en acier galvanisé prélaqué ou en aluminium sur un cœur en nid d'abeille aluminium ou en laine de roche. L'intégration de systèmes spécialisés portes de salle blanche dans ces structures de panneaux légers nécessite des profilés d'emmanchement (sous-cadre) spéciaux.
Les équipes d'installation sur site exécutent une procédure précise en quatre étapes pour garantir un alignement rigide et coplanaire :
- Préparer l'ouverture du panneau sandwich modulaire: Découper les ouvertures de panneau avec des tolérances laser (±1,0 mm), en insérant un renfort interne en tube structural aluminium à l'intérieur des profilés de bord de panneau.
- Installer le sous-cadre à deux pièces: Serrer les sections intérieures et extérieures du cadre profilé en aluminium ou en acier inoxydable autour du noyau du panneau, en serrant les boulons de fixation cachés internes.
- Mise à plomb, de niveau et carrée du cadre de porte: Utiliser des cibles laser optiques pour ajuster les diagonales du cadre dans une tolérance de 1,0 mm, garantissant des marges de compression uniformes du joint d'étanchéité tout autour du périmètre.
- Appliquer un mastic d'étanchéité sanitaire à prise neutre: Injecter du silicone médical sans dégagement gazeux dans le joint microscopique entre le cadre et le panneau, en formant le cordon avec un outil à rayon concave de 6 mm.
Ce flux de travail en quatre étapes garantit une rigidité structurale capable de résister aux chocs dus aux cycles d'ouverture et de fermeture de la porte sans desserrer ni fissurer les joints de silicone périphériques. De plus, les panneaux de salle propre modulaires varient en épaisseur, généralement normalisés à 50 mm pour les cloisons intérieures, 75 mm pour les barrières coupe-feu, et 100 mm pour les conduits de plénum d'air de retour. Les cadres affleurants de salle propre comportent des profils télescopiques à deux pièces avec des canaux de gorge à profondeur variable, permettant de compenser les variations de panneau jusqu'à ± 3 mm tout en conservant des transitions parfaitement coplanaires sur l'élévation finale de la pièce.
Panneaux de vision affleurants et double vitrage
Les portes de salle propre doivent comporter des vitres de visionnage afin de permettre au personnel de surveiller les opérations en salle, de confirmer la disponibilité de la ligne de processus, et de vérifier l'occupation de la sas avant l'ouverture des portes. Cependant, les châssis de vitre commerciaux conventionnels créent des rebords propices à la poussière et des fissures de joints.
Les panneaux de vision affleurants de salle propre comportent des assemblages à double vitrage spécialisés conçus selon trois normes strictes :
- Double vitrage coplanaire double face: Deux feuilles de verre trempé de sécurité de 6 mm sont montées affleurantes avec les deux faces de la porte, collées avec un silicone élastique structurel sans montants métalliques apparents.
- Cavité à remplissage gazeux hermétique: L'espace air interne entre les vitres est évacué, rempli de gaz argon sec, et scellé avec des barrières de butyle continues pour empêcher la condensation interne.
- Tamis moléculaire désiccant intégré: Les canaux de calfeutrement aluminium périphériques intégrés contiennent des désiccatants à tamis moléculaire qui absorbent l'humidité résiduelle lors des lavages et des variations de température VHP.
Les unités de vitrage affleurantes doubles fournissent une clarté optique, une isolation acoustique allant jusqu'à 36 dB, et des surfaces coplanaires continues que les opérateurs de nettoyage peuvent essuyer en un seul mouvement vertical. Dans les suites pharmaceutiques manipulant des médicaments oncolyques photosensibles ou des réactifs photosensibles, les panneaux de vision affleurants peuvent intégrer des films intercalaires PVB teintés en ambre bloquant les longueurs d'onde ultraviolettes inférieures à 520 nanomètres tout en conservant une transparence totale pour l'inspection visuelle.
Joints tombants encastrés et joints de périmètre
L'étanchéité périmétrique est essentielle pour maintenir les cascades de pression différentielle et empêcher les courts-circuits d'air non traité. Les portes battantes affleurantes de salle propre combinent un joint de cadre continu sur trois côtés avec un joint de seuil automatique à lame descendante.
La dynamique d'étanchéité périmétrique fonctionne sur trois interfaces techniques :
- Joints en silicone médical extrudé: Profils en silicone à cellules fermées ajustés dans les canaux récessés du cadre conservent leur récupération élastique à travers les cycles de température et résistent à la dégradation par les produits sporocides.
- Lame descendante mécanique automatique: Un plongeur interne d'actionnement s'engage dans le châssis lors des 10 derniers mm de la fermeture de la porte, entraînant une palette inférieure en silicone vers le bas pour assurer l'étanchéité contre le sol.
- Marge de débattement rétractée: Pendant la rotation du vantail, le joint descendant se rétracte de 8 mm vers le haut dans la rainure inférieure de la porte, empêchant le frottement du joint sur les revêtements époxy ou en terrazzo.
La physique de l'actionnement du joint descendant doit équilibrer la force d'étanchéité vers le bas avec l'élan de fermeture. Un ressort interne trop faible ne comprime pas complètement la lame en silicone inférieure contre les irrégularités du sol, laissant des micro-espaces qui laissent passer l'air. À l'inverse, un mécanisme d'actionnement excessivement rigide augmente la résistance du fer de porte, empêchant la porte de s'enclencher complètement lors des baisses de pression dans le sas. Les joints descendants de haute performance pour salles blanches disposent de liaisons à ciseaux doubles à ressorts internes qui offrent une force descendante progressive dépassant 25 newtons par mètre linéaire, conformes aux normes de confinement de fumée DIN 18095 sans entraver la fermeture fluide de la porte.
Guide de compression d'étanchéité
Pour atteindre la performance certifiée Classe 4 EN 12426, les joints périphériques en silicone doivent se comprimer entre 25 et 35 % de leur largeur de profil non comprimé lors de l'engagement du loquet.
Résistance aux produits chimiques de nettoyage et durabilité de surface
Les salles blanches aseptiques subissent des protocoles de nettoyage intensifs impliquant des nettoyages quotidiens aux produits chimiques et une bio-décontamination périodique automatisée. Les portes de salle blanche doivent résister à une exposition continue à des sporocides agressifs sans piqûre, décoloration ou fragilisation des joints.
Les portes spécifiées pour un usage pharmaceutique cGMP doivent résister à quatre régimes de décontamination industrielle courants :
- Solutions sporocides à base d'acide peracétique: Formulations contenant du peroxyde d'hydrogène et de l'acide peracétique qui corrodent rapidement l'acier doux et les surfaces peintes de faible qualité.
- Eau de Javel à l'hypochlorite de sodium: Solutions de chlore actif (5 000 ppm) déployées pour la désinfection virale, nécessitant un acier inoxydable PREN 316L de qualité élevée pour éviter la piqûre localisée.
- Composés d'ammonium quaternaire: Biocides de surface standard utilisés dans les salles de support Grade C et D, nécessitant des finitions HPL non poreuses ou en acier inoxydable 304.
- Peroxyde d'hydrogène vaporisé automatisé (VHP): Cycles de stérilisation en phase gazeuse atteignant une concentration de 1 200 ppm, nécessitant des joints périphériques en fluorosilicone résistants au VHP.
| Produit chimique de décontamination | Concentration standard | Réponse de l'acier inoxydable 304 | Réponse de l'acier inoxydable 316L | Réponse du HPL solide |
|---|---|---|---|---|
| 23. Hypochlorite de sodium | 0,51 % TP3T (5 000 ppm de Cl actif) | Risque de piqûre si non rincé | Immunisé (passivation PREN ≥25) | Immunisé (peau de résine chimique) |
| Acide peracétique + H₂O₂ | 0,21 % PAA / 1,01 % H₂O₂ | Résistant sous essuyage standard | Complètement inerte | Complètement inerte |
| Alcool isopropylique (IPA) | Solution aqueuse à 70 % | Complètement inerte | Complètement inerte | Complètement inerte |
| Peroxyde d'hydrogène vaporisé | 400–1 200 ppm en phase gazeuse | Résistant (<50 cycles/an) | Immunisé (>500 cycles/an) | Résistant (<100 cycles/an) |
La certification en usine de résistance chimique vérifie que les assemblages de portes subissent 1 000 heures d'exposition continue aux biocides selon le test d'immersion ASTM D543 sans microfissuration de surface, perte de brillance ou dégradation du joint.
Cinq erreurs courantes d'installation des portes rases
Même les portes rases de salle blanche haut de gamme échouent aux audits réglementaires si les détails d'installation sont négligés pendant la construction de l'installation. Les entrepreneurs de salles blanches doivent éviter cinq pièges d'installation fréquents :
Avertissement d'installation critique
Fixer les cadres de porte directement aux peaux fines des panneaux métalliques sans renfort de tube interne provoque l'affaissement des charnières et la fuite du joint périphérique dans les 90 jours. Toujours installer un cadre tubulaire structurel à l'intérieur des découpes de panneau.
- Omission du renfort de tube interne: Serrer de lourds cadres en acier inoxydable sur des panneaux sandwich sans sous-charpente structurelle en acier entraîne la distorsion du cadre et le désalignement du loquet.
- Négligence des tolérances de pente de sol: Ne pas niveler les revêtements de sol finis selon DIN 18202 provoque la fixation des joints descendants inférieurs ou laisse des espaces d'air ouverts au-dessus des évacuations de sol.
- Utilisation de mastic à prise acétique: Le silicone standard des quincailleries libère des vapeurs d'acide acétique qui attaquent les capteurs électroniques et les filtres d'air de salle blanche. Spécifier uniquement des mastics à prise neutre.
- Serrage excessif des vis de charnière cachée: Arrachage des filetages de fixation internes de la charnière lors de l'installation sur site provoque la chute des vantaux hors de l'alignement coplanaire.
- Désalignement des râbles de verre des panneaux vitrés: Une étanchéité inadéquate des rainures de vitrage périphérique permet l'infiltration d'humidité lors des lavages, brouillant de façon permanente le volume intérieur.
Pour prévenir ces défauts d'installation coûteux, les équipes de mise en service devraient exécuter une liste de contrôle formelle d'inspection mécanique suivant la pose des panneaux muraux :
- Vérification des décalages coplanaires au laser: Passer une sonde de micromètre numérique le long de toutes les interfaces cadre-vantail et cadre-mur à des intervalles de 150 mm, en vérifiant que la hauteur de décalage ne dépasse pas 0,5 mm.
- Audit du taux de compression des joints périphériques: Mesurer la compression du joint avec un jeu de cales d'épaisseur pour assurer une compression continue de 25 à 35 % le long des trois faces de gorge.
- Étalonnage de la course de l'actionneur de joint d'étanchéité inférieur: Ajuster l'écrou hexagonal actionné côté charnière afin que la lame inférieure en silicone se comprime exactement de 3 mm contre le sol époxy lors du dernier encliquetage de la porte.
- Balayage de la marge de dégagement de l'arc d'ouverture de la porte: Ouvrir la porte sur son arc complet de 90 degrés tout en vérifiant le dégagement au sol avec un bloc-jauge de 5 mm pour confirmer l'absence de frottement sur les irrégularités du sol.
- Traçage à la fumée étanche à l'air: Diriger de la fumée théâtrale non réactive le long de toutes les coutures périphériques sous une pression différentielle positive de 50 Pa, en confirmant l'absence totale de jets de contournement d'air.
Documenter ces étapes de test mécanique dans le dossier de validation de l'installation fournit une preuve concrète de conformité, garantissant que les portes étanches pour salles propres réussissent sans délai les audits européens de l'Annexe 1 et de qualification aseptique de la FDA.
Questions fréquentes
Qu'est-ce qui définit une vraie porte de cleanroom à panneau plat ?
Une véritable porte d'affleurement de salle blanche présente des surfaces entièrement coplanaires où le vantail, le cadre structurel, le parement mural et le vitrage double vitré à hublot s'alignent sur le même plan sans rebords en saillie, contre-rebords de surface ni fixations mécaniques apparentes.
Quelle est la différence entre les portes de salle blanche à panneau plat simple et à panneau plat double ?
Une porte à affleurement simple est coplanaire au mur d'un seul côté (généralement l'intérieur de la salle blanche), tout en présentant un retour en retraite du côté du couloir. Une porte à double affleurement est complètement affleurante aux panneaux muraux des deux côtés simultanément, ce qui la rend idéale pour les sas et les couloirs aseptiques critiques.
Pourquoi les seuils de porte au niveau du sol sont-ils interdits sur les portes étanches des salles blanches ?
Les seuils de sol surélevés entravent la circulation des chariots de matériaux, créent des risques de trébuchement pour les opérateurs en combinaison et forment des angles morts difficiles à nettoyer où les biofilms microbiens s'accumulent. Les portes étanches de salle blanche utilisent des ouvertures sans seuil scellées par des joints mécaniques à chute automatique.
Comment la condensation interne est-elle évitée dans les hublots affleurants ?
Les panneaux de visionnement encastrés utilisent du verre trempé de sécurité à double vitrage avec une cavité à gaz argon et sous vide, hermétiquement scellée par des barrières en butyle et équipée de dessiccants à tamis moléculaire dans l'entretoise périphérique pour absorber toute humidité résiduelle.
Quel matériau est le mieux adapté pour les portes affleurantes de salles blanches pharmaceutiques ?
L'acier inoxydable AISI 316L électropolí (Ra < 0,4 µm) est la référence pour les suites aseptiques ISO 5 Grade A/B en raison de sa haute résistance aux piqûres face aux produits sporicides et aux cycles VHP. Le stratifié haute pression (HPL) offre une alternative durable et résistante aux produits chimiques pour les suites de support ISO 7 et ISO 8.


