
Les installations propres à haut débit dépendent de rythmes opérationnels prévisibles. Lorsque les lignes de production s'arrêtent, les directeurs d'usine inspectent souvent les machines d'emballage automatisées ou les cuves de mélange chimique. Cependant, le goulot d'étranglement principal se trouve fréquemment à la limite physique de l'environnement contrôlé.
Au-delà de la routine quotidienne, comprendre comment les portes de salle propre façonnent les performances de la salle propre explique pourquoi ces habitudes liées à ces portes revêtent tant d'importance.
Table des matières
- Comment les cycles d'ouverture de porte impactent le flux de travail de salle blanche
- Maintien des cascades de pression pendant le transit de matériaux de pointe
- Automatiser les ouvre-portes pour réduire les points de contact avec les gants
- Coordonner les séquences d'interverrouillage sans interrompre les opérations
- Matrice d'ingénierie d'optimisation du flux de travail des portes de salle blanche
- Consultez nos spécialistes des installations sur l'optimisation du flux de travail
Optimiser le flux de vos portes de salle propre élimine les goulots d'étranglement liés aux changements de poste et stabilise les systèmes sensibles de filtration de l'air. Chaque transit entre grades de classification défie les cascades de pression différentielle et risque une contamination croisée par particules. Les directeurs de site doivent équilibrer la conformité stricte au BPF avec le temps takt des opérateurs. Dans ce guide technique, nous examinons la mécanique des cycles de porte, la physique du déplacement de volume d'air, la logique dynamique des interverrouillages et l'intégration de capteurs sans contact dans les suites manufacturières modernes.
Comment les cycles d'ouverture de porte impactent le flux de travail de salle blanche
La durée de transit par la porte régit la vélocité de production continue dans les environnements contrôlés. Dans l'emballage pharmaceutique réglementé et la fabrication de semi-conducteurs, les temps de cycle des portes déterminent la production globale de l'installation.
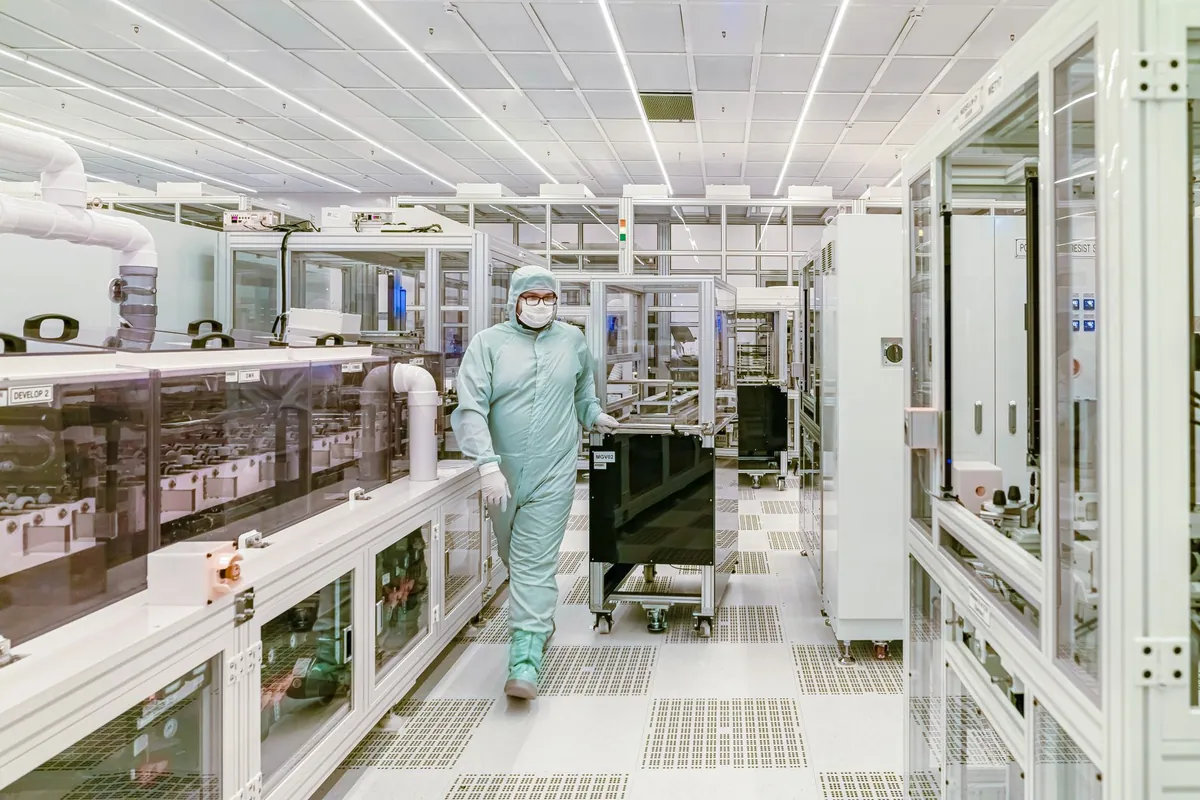
Files d'habillage des opérateurs pendant les changements de poste
Les changements de poste présentent le point de stress opérationnel le plus important pour les sas du personnel. Les installations avec 50 opérateurs par poste rencontrent souvent de graves retards d'entrée pendant les fenêtres de transition de 15 minutes.
L'habillage en salle propre suit une progression stricte à plusieurs étapes. Les opérateurs passent des zones de vêtements de ville à l'habillage primaire ISO 8, traversent les sas ISO 7, et entrent dans les suites finales de traitement stérile ISO 5.
Les portes manuelles standards nécessitent 12 à 18 secondes par cycle. Comparant Portes de salle blanche manuelles vs automatiques révèle des réductions substantielles du temps de cycle grâce à l'automatisation sans contact pendant les changements de poste intensifs.
Évaluer le flux des portes de salle propre pendant un changement de poste intense montre comment les retards statiques de porte créent des files d'attente en cascade. Considérons un sas nécessitant 30 secondes par cycle. Pendant une fenêtre de 15 minutes, cette porte ne peut traiter que 30 transits individuels. Les 20 opérateurs restants doivent attendre dans les couloirs de transition.
Un retard de 30 secondes par opérateur gaspille jusqu'à 45 minutes de temps de fonctionnement productif par poste. Le personnel en file génère de la chaleur métabolique excessive et fait tomber des écailles de peau à l'intérieur des sas. Lorsque les techniciens se dépêchent à travers les étapes d'habillage pour surmonter les retards d'entrée, les écarts de protocole augmentent considérablement.
Pourquoi les lentes portes pivotantes étranglent les voies de transfert de matériel
Les sas de transfert de matériel subissent une forte résistance au transit lorsqu'ils sont équipés de vantaux pivotants manuels. Dimensionner des portes doubles vs simples de salle blanche assure que les largeurs d'ouverture permettent de manœuvrer des chariots élévateurs sans collision des vantaux.
Les opérations manuelles créent des goulots d'étranglement sévères dans les couloirs de matériel à haute fréquence. En revanche, déployer des de salle blanche à grande vitesse réduit la durée d'exposition de la porte à moins de 4 secondes.
Le fonctionnement manuel exige que les opérateurs relâchent les chariots, saisissent les poignées de porte, tirent les vantaux, poussent les chariots à travers le seuil et vérifient le verrouillage positif. Cette séquence réduit la vitesse de transfert de plus de 60 %.
Les vantaux pivotants manuels génèrent également des dépressions de pression négative lorsqu'ils s'ouvrent vers l'extérieur. Ce vortex aérodynamique attire la poussière du sol et les particules en suspension directement dans la chambre de transfert.
Les collisions répétées des chariots contre les vantaux de porte manuelle dégradent les joints de périmètre. Les joints compromis laissent fuir l'air conditionné, nécessitant des interventions de maintenance fréquentes pour restaurer les frontières de pression.
Maintien des cascades de pression pendant le transit de matériaux de pointe
Les cascades de pression différentielle empêchent les contaminants aériens d'entrer dans les espaces de processus critiques. Maintenir des seuils d'enveloppe étanches à l'air sous ASTM E283 assure que les cascades d'air se rétablissent en quelques secondes après chaque ouverture de porte.
La physique de l'échange transitoire de volume d'air
L'ouverture d'une porte standard de salle propre de 900 mm par 2100 mm à vantail unique déplace entre 1,5 et 2,1 m3 d'air conditionné. Le panneau de porte pivotante agit comme un piston physique pendant le mouvement.
Alors que la porte balance sur son arc de 90 degrés, elle balaye un volume physique égal à sa surface multipliée par le chemin parcouru. Ce déplacement physique aspire l'air ambiant dans la zone propre indépendamment de la surpression statique de la pièce.
Gérer les échanges d'air à travers votre flux de portes de salle propre préserve les limites de confinement certifiées des salles. Le mouvement d'air soudain provoque une chute de pression transitoire de 6 à 10 Pa à travers l'enveloppe du sas.
Lorsque les portes restent ouvertes pendant des intervalles prolongés, la turbulence aux limites attire les particules aériennes dans les suites de grade supérieur. Les différences thermiques entre pièces adjacentes déclenchent également un écoulement convectif bidirectionnel à travers les baies de portes ouvertes.
Les rideaux roulants verticaux haute vitesse déplacent moins de 0,2 m3 d'air par cycle. Leur mouvement vertical rapide préserve les frontières laminaires horizontales et minimise la turbulence de l'air.
Latence des clapets VAV CTA et alarmes en cascade
Les systèmes d'automatisation de site utilisent des clapets d'alimentation et d'échappement Variable Air Volume (VAV) pour réguler la pression des pièces. Cependant, les actionneurs mécaniques VAV présentent une latence de réponse inhérente de 10 à 25 secondes.
Les moteurs d'entraînement des actionneurs nécessitent du temps pour repositionner les lourdes pales mécaniques de clapet. Lorsque les portes s'ouvrent répétitivement pendant les transferts de matériel, la pression de la pièce chute plus vite que les clapets VAV ne peuvent réagir.
Ce délai de contrôle déclenche des alarmes de pression différentielle et peut arrêter les machines de remplissage automatisées. Un effondrement soudain de la pression dans une suite retire également l'air de soufflage des pièces voisines sur la même branche de groupe de traitement d'air.
Selon ISO 14644-3 Section B.12, le temps de récupération de la salle propre représente la durée requise pour que les concentrations de particules diminuent d'un facteur 100 après un événement de mise en défaut. Les portes automatisées à action rapide minimisent la durée d'ouverture, permettant aux salles de récupérer la propreté de base en quelques secondes.
Minimiser les périodes de maintien des portes ouvertes empêche le piétinement VAV et les dépassements. Une modulation stable du clapet réduit la demande de puissance du ventilateur et élimine les excursions environnementales intempestives.
Automatiser les ouvre-portes pour réduire les points de contact avec les gants
Les opérateurs humains représentent la source principale de contamination par particules et microbiologique dans les salles propres. Minimiser le contact physique avec les surfaces structurelles est central pour un contrôle efficace de la contamination.
Éliminer la contamination secondaire des gants au niveau des poignées
Les poignées de porte manuelles, les plaques de poussée et les barres de sortie accumulent des résidus biologiques et des débris microscopiques. Les tests microbiologiques de plaques de contact identifient systématiquement les verrous manuels comme vecteurs principaux de contamination croisée.
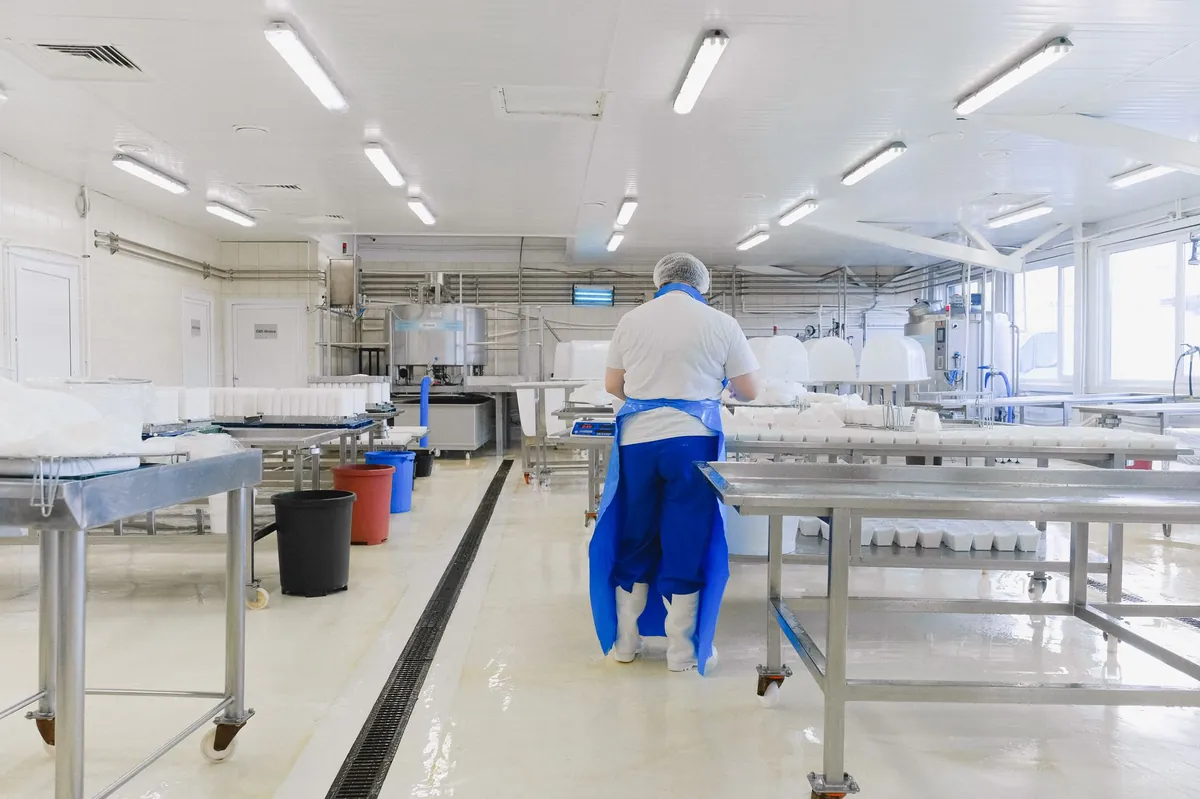
Intégrer l'accès sans contact dans le flux de portes de salle propre réduit les risques de contamination croisée aux frontières critiques de l'installation. L'entrée automatisée préserve la stérilité des gants dans toutes les salles de traitement.
Les procédures opérationnelles standard de salle propre exigent que les opérateurs pulvérisent les gants avec de l'isopropanol 70% stérile après avoir contacté le matériel manuel. Cette étape de désinfection ajoute 15 à 20 secondes de temps opérateur par transit.
Les techniciens doivent pulvériser les deux gants, frotter les mains ensemble et attendre l'évaporation de l'alcool avant de manipuler des outils stériles. Dans les installations avec 200 transits quotidiens par porte, la désinfection des poignées manuelles consomme plus d'une heure de main-d'œuvre de production par jour.
Éliminer les points de contact physiques récupère les heures de travail perdues et renforce la conformité de la salle propre. L'automatisation sans contact permet aux opérateurs de maintenir un mouvement fluide à travers les zones de traitement sans interruptions répétées de désinfection.
Capteurs optiques d'ondes sans contact vs plaques de poussée
Les capteurs optiques d'ondes sans contact détectent la présence de l'opérateur à une distance réglable de 100 mm à 300 mm. Les opérateurs initient des cycles de porte fluides avec un simple geste de la main sans toucher aucune surface.
Les capteurs optiques utilisent la technologie infrarouge de temps de vol pour empêcher les activations accidentelles dues au passage du personnel. Le personnel doit délibérément placer une main dans le champ de détection pour déclencher le contrôleur de porte.
Pour le personnel transportant des chariots de matériel, des capteurs capacitifs anti-coup de pied encastrés fournissent une activation fiable sans contact. Positionnés à 150 mm au-dessus du sol, les opérateurs activent les portes avec un mouvement du pied tout en maintenant un contrôle physique continu des chariots.
Les anciennes plaques de poussée mécaniques se dégradent sous le nettoyage répété avec des désinfectants agressifs comme l'acide peracétique et les ammoniums quaternaires. Les ressorts des interrupteurs internes se corrodent, hébergent des microbes dans les évidements des vis et finissent par coincer.
En revanche, les capteurs d'ondes optiques scellés derrière des plaques en acier inoxydable 304 à affleurement résistent à la corrosion chimique. Leurs surfaces lisses éliminent les pièges à saleté et résistent aux procédures de lavage haute pression.
Coordonner les séquences d'interverrouillage sans interrompre les opérations
Les interverrouillages de sas empêchent l'ouverture simultanée des portes, préservant les cascades de pression entre les pièces. Cependant, une logique d'interverrouillage mal programmée crée des retards opérationnels sévères.
Minuteries de purge dynamiques vs paramètres de délai statique
Les contrôleurs d'écluse traditionnels utilisent des minuteries de compte à rebours fixes. Après la fermeture d'une porte, le système verrouille les deux portes pendant une durée arbitraire de 30 à 45 secondes le temps que la salle purge l'air.
Optimisez le flux de travail de vos portes de salle blanche
Consultez nos ingénieurs pour éliminer les goulots d'étranglement des écluses, rationaliser les délais d'interverrouillage et intégrer des barrières automatisées.
Les minuteries fixes supposent une contamination particulaire maximale à chaque ouverture. Ce délai statique oblige les opérateurs à attendre à l'intérieur de la chambre même lorsque les débits d'échange d'air ont déjà restauré la propreté.
Le réglage de la logique d'interverrouillage dans le processus des portes de salle blanche supprime les attentes inutiles pendant les équipes de production à fort volume. Les installations avancées mettent en œuvre des interverrouillages dynamiques gérés par des automates logiques programmables (PLC) et des transmetteurs de pression différentielle.
Ces capteurs suivent la pression de la pièce en continu à des intervalles de millisecondes. Dès que la pression différentielle de la pièce retrouve ses consignes validées, le PLC déverrouille immédiatement la porte opposée.
Le déclenchement dynamique réduit les temps de séjour dans l'écluse de 40 à 60 % tout en maintenant un confinement validé. L'intégration de capteurs de particules discrets permet au contrôleur de déverrouiller les portes en fonction des mesures de particules en temps réel plutôt que de minuteries arbitraires.
Logique de sortie de secours et conformité à la NFPA 101
Les exigences de sécurité de la vie prévalent toujours sur les protocoles de contamination des salles blanches lors des urgences. Les concepteurs d'installations doivent mettre en œuvre des architectures de sortie de secours de sécurité intrinsèque qui libèrent les portes instantanément en cas d'alarme.
Conformément au code NFPA 101 Life Safety et aux normes EN 1125, les serrures électromagnétiques doivent se libérer instantanément en cas d'alarme incendie ou de défaillance de l'alimentation principale. La libération par coupure d'alimentation doit survenir en moins de 50 millisecondes.
Les contrôleurs d'installation sont directement liés aux relais centraux d'alarme incendie. Lorsque les détecteurs de fumée ou les interrupteurs de sprinkler s'activent, l'alimentation de toutes les bobines magnétiques d'interverrouillage est coupée instantanément.
Les clapets d'échappement pneumatiques et les panneaux de porte mécanique à rupture offrent des issues de secours secondaires. Les forces d'exploitation pour libérer les loquets de rupture doivent rester inférieures à 67 newtons pour permettre une évacuation sans entrave.
Les panneaux de porte à rupture doivent se réarmer rapidement sans outils mécaniques. Cette fonctionnalité permet une reprise rapide de la production une fois que les équipes de sécurité ont dégagé les installations.
Matrice d'ingénierie d'optimisation du flux de travail des portes de salle blanche
Comparaison des types de portes et des performances de débit
Choisir le bon système de portes nécessite de concilier la durée du cycle, la rétention de pression différentielle et les exigences de maintenance. L'examen de cette matrice d'ingénierie du flux de travail des portes de salle blanche met en évidence les compromis clés de performance entre les configurations courantes.
Les sites de fabrication à haut volume atteignent un débit maximal en associant des portes haute vitesse automatisées dans les couloirs logistiques avec des portes à battant affleurantes dans les suites peu fréquentées par le personnel.
Installer des équipements certifiés de salle blanche conçus avec des profils affleurants et des actionneurs automatisés garantit un confinement continu et un flux matériel fluide.
| Configuration de porte | Vitesse d'ouverture | Temps de maintien du cycle | Volume d'air déplacé | Impact sur le takt opérateur | Risque de file d'attente d'interverrouillage | Temps de récupération de la pression de la salle blanche | Risque de point de contact | Disponibilité chariot/AGV | Intervalle de maintenance |
|---|---|---|---|---|---|---|---|---|---|
| Porte simple battante manuelle affleurante | 0,3 à 0,5 m/s traction manuelle | 12 à 18 secondes | 1,5 à 2,1 m3 | Élevé (verrouillage manuel requis) | Élevé pendant les changements d'équipe | 15 à 30 secondes | Élevé (contact avec la poignée) | Non recommandé | 50 000 cycles |
| Porte double battante manuelle affleurante | 0,3 à 0,5 m/s traction manuelle | 16 à 24 secondes | 3,0 à 4,2 m3 | Très élevé (coordination double vantail) | Potentiel de goulot d'étranglement sévère | 25 à 45 secondes | Élevé (doubles poignées) | Chariots manuels uniquement | 35 000 cycles |
| Porte coulissante hermétique automatisée | 0,6 à 1,0 m/s motorisé | 7 à 10 secondes | 0,4 à 0,7 m3 | Modéré (transit fluide) | Modéré dans les couloirs fréquentés | 8 à 15 secondes | Zéro (capteurs sans contact) | AGV à faible vitesse | 150 000 cycles |
| Porte à rouleaux haute vitesse pour salle blanche | 1,5 à 2,5 m/s motorisée | 3 à 5 secondes | < 0,2 m³ | Minimal (flux continu) | Faible en raison des cycles rapides | 3 à 6 secondes | Zéro (capteurs optiques/radar/pédale) | Intégration complète AGV | 300 000 cycles |
| Système de sas double volet roulant synchronisé | 2,0 m/s double motorisation | 4 à 6 secondes au total | < 0,3 m³ cumulé | Zéro (takt ininterrompu) | Négligeable avec automate PLC dynamique | De 2 à 4 secondes | Zéro (automatisation complète) | AGV haut débit intégral | 500 000 cycles |
Stratégies de réduction du temps de cycle pour les lignes à fort volume
L'automatisation de l'activation des portes représente la méthode la plus efficace pour réduire les retards de transit. Des capteurs radar micro-onde montés au plafond détectent les chariots en approche et ouvrent les portes automatiquement.
Les unités radar modernes disposent d'un filtrage directionnel pour ignorer la circulation transversale se déplaçant parallèlement à l'ouverture. Les portes s'activent uniquement lorsque les véhicules approchent directement, évitant toute perte de pression inutile.
Les installations avancées connectent directement les véhicules guidés automatisés (AGV) aux contrôleurs de portes via des contacts secs ou des protocoles Ethernet. L'ouverture prédictive permet aux véhicules de traverser les sas sans s'arrêter.
Ajuster les minuteries de maintien ouvert des portes pour correspondre aux vitesses exactes de passage des chariots empêche les durées d'ouverture inutiles. Un réglage fin des temps de maintien maintient les sas fermés dès que les véhicules dégagent les rideaux lumineux de sécurité.
Les ingénieurs de plateforme installent également des cellules photoélectriques double hauteur sur les ouvertures de portes. Les capteurs bas détectent les roues plates des chariots, tandis que les capteurs hauts protègent les armoires d'équipement hautes contre tout contact pendant le transit.
Questions fréquemment posées sur le flux de travail des portes de salle blanche
Comment les portes automatisées améliorent-elles le débit de personnel dans les salles blanches pendant les changements d'équipe ?
Les portes automatisées réduisent les temps de cycle de 15 secondes à moins de 4 secondes. Le fonctionnement à haute vitesse empêche la formation de files d'attente de personnel dans les sas d'habillage. Des cycles plus rapides permettent aux grandes équipes d'opérateurs d'accéder aux salles contrôlées en douceur, sans enfreindre les procédures standardisées d'habillage ni précipiter les protocoles de désinfection.
Qu'est-ce qui provoque le déclenchement des alarmes de cascade de pression pendant le transfert de matière ?
Les portes à battant manuelles déplacent jusqu'à 2,1 m³ d'air par cycle d'ouverture, provoquant des chutes brusques de pression. Si les portes restent ouvertes pendant le déplacement des chariots, les registres HVAC ne peuvent pas réagir dans leur fenêtre de latence de 10 à 25 secondes, ce qui déclenche des alarmes de pression différentielle.
Les capteurs à ondes sans contact peuvent-ils éliminer les exigences de re-stérilisation des gants ?
Les capteurs optiques sans contact éliminent tout contact physique avec les poignées de porte. Si les procédures opérationnelles standard (SOP) réglementaires cGMP exigent encore une désinfection périodique des gants, la suppression du contact avec les poignées supprime l'obligation de désinfecter à nouveau les gants entre 15 et 20 secondes lors du passage d'une chambre d'écluse à l'autre, ce qui économise un temps de trajet non négligeable pour les opérateurs.
Comment la temporisation dynamique du verrouillage diffère-t-elle des temporisateurs statiques ?
Les minuteries statiques imposent des temps d'attente fixes, indépendamment de la propreté de l'air. Les interverrouillages dynamiques surveillent en temps réel les transducteurs de pression différentielle. Une fois que la pression se stabilise aux consignes cible, le contrôleur déverrouille immédiatement les portes opposées, réduisant les délais de transit du sas de jusqu'à 60 %.
Quelles normes de sécurité régissent l'évacuation d'urgence des portes de salle blanche ?
Les interverrouillages de salle blanche doivent être conformes au code NFPA 101 relatif à la sécurité des personnes et à la norme EN 1125. Les verrous électromagnétiques doivent se désengager dans un délai de 50 millisecondes lors de l'activation de l'alarme incendie ou en cas de panne de courant, garantissant ainsi une évacuation sans entrave pour le personnel de l'installation en cas d'urgence.
Consultez nos spécialistes des installations sur l'optimisation du flux de travail
L'architecture du sas, les vitesses de cycle des portes et la programmation des interverrouillages déterminent l'efficacité manufacturière quotidienne dans les environnements contrôlés. La modernisation des portes manuelles obsolètes supprime les retards de transit, stabilise les barrières de pression et préserve la conformité de la salle blanche.
Modernisez votre flux de travail de portes de salle blanche avec des contrôles d'ingénierie validés. Contactez notre équipe d'ingénierie technique pour évaluer l'implantation de votre installation, modéliser les durées de cycle des portes et sélectionner des portes de salle blanche haute performance configurées pour vos exigences de production exactes.


