
Instalações de sala limpa de alto rendimento dependem de ritmos operacionais previsíveis. Quando as linhas de produção param, os gerentes de planta frequentemente inspecionam máquinas de embalagem automatizadas ou tanques de mistura química. No entanto, o gargalo primário frequentemente está na fronteira física do ambiente controlado.
Além da rotina diária, entender como as portas de salas limpas moldam o desempenho da sala limpa explica por que esses hábitos com as portas têm tanto peso.
Índice
- Como os Ciclos de Abertura de Portas Impactam o Fluxo de Trabalho da Sala Limpa
- Mantendo as Cascatas de Pressão Durante o Trânsito de Pico de Materiais
- Automatize Abre-Portas para Reduzir Pontos de Toque de Luva
- Coordenar Sequências de Intertravaamento Sem Paralisar Operações
- Matriz de Engenharia de Otimização de Fluxo de Trabalho de Portas de Sala Limpa
- Consulte Nossos Especialistas em Instalações sobre Otimização de Fluxo de Trabalho
Otimizar o fluxo de trabalho das portas da sua sala limpa elimina gargalos na troca de turno e estabiliza sistemas sensíveis de filtração de ar. Cada trânsito entre graus de classificação desafia as cascatas de pressão diferencial e coloca em risco a contaminação cruzada por partículas. Os diretores de instalação devem equilibrar a conformidade rígida com as cGMP contra o tempo takt dos operadores. Neste guia técnico, examinamos a mecânica de ciclo de portas, a física de deslocamento de volume de ar, a lógica dinâmica de intertravamento e a integração de sensores sem toque em suites de manufatura modernas.
Como os Ciclos de Abertura de Portas Impactam o Fluxo de Trabalho da Sala Limpa
A duração do trânsito pelas portas governa a velocidade de produção contínua em ambientes controlados. Na embalagem farmacêutica regulada e na fabricação de semicondutores, os tempos de ciclo das portas ditam a produção geral da instalação.
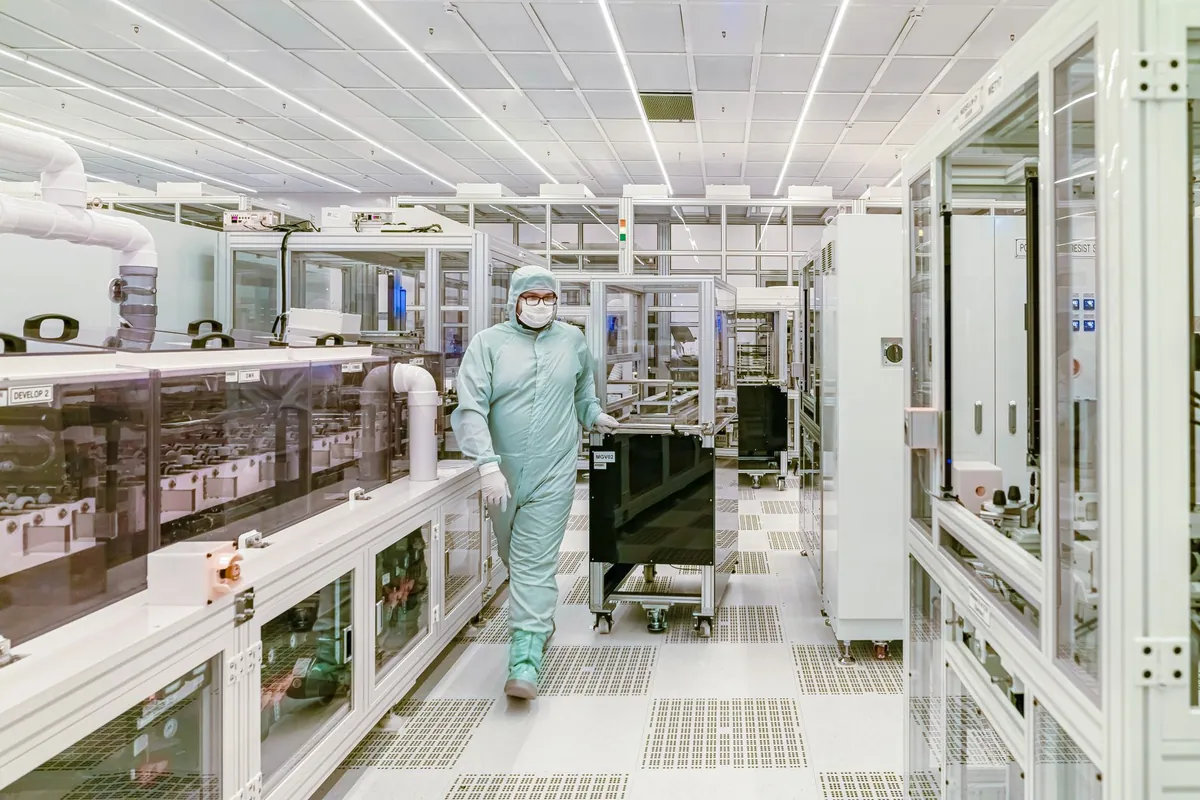
Filas de Vestimenta de Operadores Durante Trocas de Turno
As trocas de turno apresentam o maior ponto de estresse operacional para os airlocks de pessoal. Instalações com 50 operadores por turno frequentemente encontram atrasos severos de entrada durante janelas de transição de 15 minutos.
A vestimenta da sala limpa segue uma progressão estrita em múltiplos estágios. Os operadores saem das áreas de roupa de rua para a vestimenta primária ISO 8, prosseguem através de airlocks ISO 7 e entram nas suites finais de processamento estéril ISO 5.
Portas manuais de balanço padrão requerem de 12 a 18 segundos por ciclo. Comparando portas manuais versus automáticas para salas limpas observam-se reduções substanciais no tempo de ciclo provenientes da automação sem contato durante picos de troca de turno.
Avaliar o fluxo de trabalho das portas da sala limpa durante o pico de troca de turno mostra como os atrasos estáticos das portas criam filas em cascata. Considere um airlock que requer 30 segundos por ciclo. Em uma janela de 15 minutos, esse portal só pode processar 30 trânsitos individuais. Os 20 operadores restantes precisam aguardar nos corredores de transição.
Um atraso de 30 segundos por operador desperdiça até 45 minutos de tempo produtivo de operação por turno. O pessoal em fila gera excesso de calor metabólico e descamação de pele dentro dos airlocks. Quando os técnicos se apressam nos estágios de vestimenta para superar os atrasos de entrada, os desvios de protocolo aumentam substancialmente.
Por que Portas de Balanço Lentas Suffocam as Faixas de Transferência de Material
Airlocks de transferência de material sofrem resistência severa de trânsito quando equipados com folhas de balanço manual. Dimensionar corretamente portas duplas de balanço vs portas simples de sala limpa garante que as larguras de abertura acomodem carrinhos de palete sem colisões de folhas.
Operações manuais de balanço criam gargalos severos em corredores de material de alta frequência. Em contraste, a implementação de rápidas de alta velocidade para sala limpa reduz a duração da exposição da porta para menos de 4 segundos.
A operação manual exige que os operadores soltem os carrinhos, agarrem as alças das portas, puxem as folhas para abrir, empurrem os carrinhos através dos patamares e verifiquem o travamento positivo. Essa sequência reduz a velocidade de transferência em mais de 60 por cento.
Folhas de balanço manuais também geram esteiras de pressão negativa ao abrirem para fora. Esse vórtice aerodinâmico atrai poeira do piso e partículas suspensas diretamente para a câmara de transferência.
Colisões repetidas de carrinhos contra folhas de portas de balanço manual degradam as vedações perimetrais. Vedações comprometidas vazam ar condicionado, exigindo intervenção frequente de manutenção para restaurar os limites de pressão.
Mantendo as Cascatas de Pressão Durante o Trânsito de Pico de Materiais
As cascatas de pressão diferencial impedem que contaminantes aéreos entrem em espaços de processo crítico. Manter limites de envelope hermético sob normas ASTM E283 garante que as cascatas de ar se recuperem em segundos após cada abertura de porta.
A Física da Troca Transitória de Volume de Ar
Abrir uma porta padrão de balanço simples de sala limpa de 900 mm por 2100 mm desloca entre 1,5 e 2,1 m³ de ar condicionado. O painel da porta de balanço atua como um pistão físico durante o movimento.
À medida que a porta balança por seu arco de 90 graus, ela varre um volume físico igual à sua área de superfície multiplicada pelo caminho de percurso. Esse deslocamento físico puxa ar ambiente para a zona mais limpa independentemente da sobrepressão estática da sala.
Gerenciar a troca de ar em seu fluxo de trabalho de portas da sala limpa protege os limites de contenção de salas certificadas. O movimento repentino do ar causa uma queda de pressão transitória de 6 a 10 Pa através do envelope do airlock.
Quando as portas permanecem abertas por intervalos prolongados, a turbulência de fronteira atrai partículas aéreas para suites de graus mais elevados. Diferenças térmicas entre salas adjacentes também desencadeiam fluxo de ar convectivo bidirecional através de aberturas de porta abertas.
Cortinas enroláveis verticais de alta velocidade deslocam menos de 0,2 m³ de ar por ciclo. Seu movimento vertical rápido preserva limites laminares horizontais e minimiza a turbulência do ar.
Latência dos Atuadores VAV do HVAC e Alarmes em Cascata
Sistemas de automação de instalações usam atuadores de dampers de fornecimento e exaustão de Volume de Ar Variável (VAV) para regular a pressão da sala. No entanto, atuadores mecânicos VAV apresentam uma latência de resposta inerente de 10 a 25 segundos.
Motores de acionamento dos atuadores exigem tempo para reposicionar as lâminas pesadas de dampers mecânicos. Quando as portas abrem repetidamente durante transferências de material, a pressão da sala cai mais rapidamente do que os dampers VAV conseguem reagir.
Esse atraso de controle dispara alarmes de pressão diferencial e pode interromper máquinas automatizadas de preenchimento. Um colapso repentino de pressão em uma suite também priva o ar de suprimento das salas vizinhas no mesmo ramo do manipulador de ar.
De acordo com ISO 14644-3 Seção B.12, o tempo de recuperação da sala limpa representa a duração necessária para que as concentrações de partículas diminuam por um fator de 100 após um evento de desafio. Portas automatizadas de ação rápida minimizam a duração de abertura, permitindo que as salas recuperem a limpeza base em segundos.
Minimizar os períodos de permanência das portas abertas evita a caça e a ultrapassagem dos dampers VAV. A modulação estável do damper reduz a demanda de energia do ventilador e elimina excursões ambientais falsas.
Automatize Abre-Portas para Reduzir Pontos de Toque de Luva
Operadores humanos representam a fonte primária de contaminação por partículas e microbiológica em salas limpas. Minimizar o contato físico com superfícies estruturais é central para o controle eficaz de contaminação.
Eliminar a Contaminação Secundária de Luvas nas Alças
Alças manuais de portas, placas de empurrar e barras de saída acumulam resíduos biológicos e detritos microscópicos. Testes microbiológicos de placas de contato identificam consistentemente travamentos manuais como vetores primários de contaminação cruzada.
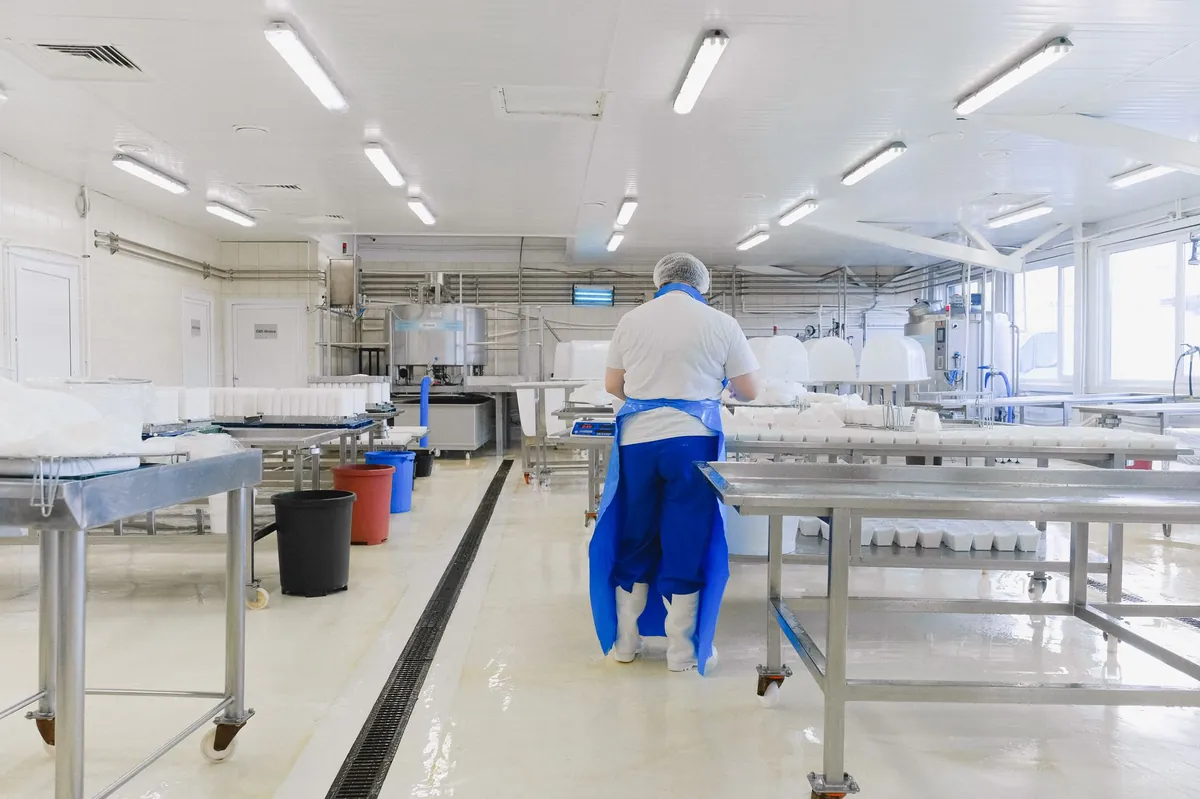
Integrar acesso sem toque no fluxo de trabalho das portas da sala limpa reduz riscos de contaminação cruzada em fronteiras críticas da instalação. A entrada automatizada preserva a esterilidade das luvas em todas as salas de processamento.
Procedimentos Operacionais Padrão da sala limpa exigem que os operadores pulverizem luvas com isopropanol estéril 70% após entrar em contato com hardware manual. Essa etapa de sanitização adiciona de 15 a 20 segundos de sobrecarga do operador por trânsito.
Técnicos precisam pulverizar ambas as luvas, esfregar as mãos e aguardar a evaporação do álcool antes de manusear ferramentas estéreis. Em instalações com 200 trânsitos diários por porta, a desinfecção de alças manuais consome mais de uma hora de mão de obra de produção diariamente.
Eliminar pontos de contato físicos recupera horas de trabalho perdidas e fortalece a conformidade da sala limpa. A automação sem toque permite que os operadores mantenham movimento constante através das zonas de processamento sem interrupções repetidas de desinfecção.
Sensores Ópticos de Onda vs Placas de Empurrar Sem Toque
Sensores ópticos de onda detectam a presença do operador a uma distância ajustável de 100 mm a 300 mm. Os operadores iniciam ciclos suaves de porta com um simples gesto de mão sem tocar nenhuma superfície.
Sensores ópticos usam tecnologia de tempo de voo infravermelho para evitar ativações acidentais de tráfego passageiro. O pessoal deve deliberadamente colocar uma mão dentro do campo de detecção para acionar o controlador da porta.
Para operadores transportando carrinhos de material, sensores capacitivos de acionamento por pé fornecem ativação confiável sem uso das mãos. Posicionados a 150 mm acima do piso, os operadores ativam as portas com um movimento do pé mantendo controle físico contínuo sobre os carrinhos.
Placas de empurrar mecânicas tradicionais se deterioram sob limpeza repetida com desinfetantes agressivos como ácido peracético e amônio quaternário. Molas de interruptores internos corroem, abrigam micróbios em reentrâncias de parafusos e eventualmente emperram.
Em contraste, sensores ópticos de onda selados atrás de carenagens flush de aço inoxidável 304 resistem à corrosão química. Suas superfícies lisas eliminam armadilhas de sujeira e resistem a procedimentos de lavagem de alta pressão.
Coordenar Sequências de Intertravaamento Sem Paralisar Operações
As travas de intertravamento da antecâmara impedem a abertura simultânea de portas, preservando a cascata de pressão entre as salas. No entanto, uma lógica de intertravamento mal programada gera graves atrasos operacionais.
Temporizadores Dinâmicos de Purga vs Configurações de Atraso Estático
Controladores tradicionais de antecâmara usam temporizadores de contagem regressiva fixa. Após o fechamento de uma porta, o sistema bloqueia ambas as portas por um período arbitrário de 30 a 45 segundos enquanto a sala purga o ar.
Otimize o Fluxo de Trabalho de Suas Portas de Cleanroom
Consulte nossos engenheiros para eliminar gargalos na antecâmara, otimizar os atrasos de intertravamento e integrar barreiras automatizadas.
Temporizadores fixos assumem a pior contaminação por partículas a cada abertura. Esse atraso estático obriga os operadores a aguardarem dentro da câmara mesmo quando as taxas de renovação do ar já restauraram a limpeza.
Ajustar a lógica de intertravamento no fluxo de trabalho de suas portas de cleanroom evita tempos de espera desnecessários durante turnos de alta produção. Instalações avançadas implementam intertravamentos dinâmicos gerenciados por Controladores Lógicos Programáveis (CLPs) e transdutores de pressão diferencial.
Esses sensores monitoram a pressão da sala continuamente em intervalos de milissegundos. Assim que a pressão diferencial da sala retorna aos setpoints validados, o CLP desbloqueia imediatamente a porta oposta.
O acionamento dinâmico reduz os tempos de permanência na antecâmara em 40 a 60%, mantendo o confinamento validado. A integração de sensores discretos de partículas permite que o controlador libere as portas com base nas contagens de partículas em tempo real, em vez de temporizadores arbitrários.
Lógica de Saída de Emergência e Conformidade com a NFPA 101
Requisitos de segurança da vida sempre prevalecem sobre os protocolos de contaminação de cleanroom durante emergências. Os projetistas de instalações devem implementar arquiteturas de egresso fail-safe que liberem as portas instantaneamente sob condições de alarme.
De acordo com o Código NFPA 101 de Segurança da Vida e as normas EN 1125, as fechaduras eletromagnéticas devem ser liberadas instantaneamente durante alarmes de incêndio ou falha de energia primária. A liberação por perda de energia deve ocorrer em menos de 50 milissegundos.
Controladores de instalação se conectam diretamente aos relés centrais de alarme de incêndio. Quando detectores de fumaça ou interruptores de aspersores são ativados, a energia para todas as bobinas magnéticas de intertravamento é cortada instantaneamente.
Válvulas pneumáticas de exaustão e painéis mecânicos de ruptura de portas fornecem rotas secundárias de egresso. As forças operacionais para liberar travas de ruptura devem permanecer abaixo de 67 newtons para permitir a fuga sem obstáculos.
Painéis de ruptura de portas devem ser redefinidos rapidamente sem ferramentas mecânicas. Esse recurso permite a retomada rápida da produção assim que as equipes de segurança liberam a instalação.
Matriz de Engenharia de Otimização de Fluxo de Trabalho de Portas de Sala Limpa
Tipo de Porta vs Benchmarks de Eficiência de Vazão
Escolher o sistema de portas correto exige equilibrar a duração do ciclo, a retenção de pressão diferencial e as demandas de manutenção. Analisar esta matriz de engenharia do fluxo de trabalho de portas de cleanroom destaca compensações-chave de desempenho entre configurações comuns.
Plantas de manufatura de alto volume alcançam vazão máxima ao emparelhar portas automatizadas de alta velocidade em corredores logísticos com portas de balanço embutidas em suítes de pessoal de baixo tráfego.
Instalando portas certificadas de salas limpas construídas com perfis embutidos e operadores automatizados garantem contenção contínua e fluxo suave de materiais.
| Configuração da Porta | Velocidade de Abertura | Tempo de Permanência do Ciclo | Volume de Ar Deslocado | Impacto no Takt do Operador | Risco de Fila de Intertravamento | Tempo de Recuperação da Pressão do Cleanroom | Risco de Ponto de Contato | Preparação para Empilhadeira/AGV | Intervalo de Manutenção |
|---|---|---|---|---|---|---|---|---|---|
| Porta de Balanço Simples Embutida Manual | 0,3 a 0,5 m/s puxada manual | 12 a 18 segundos | 1,5 a 2,1 m³ | Alto (trava manual necessária) | Alto durante trocas de turno | 15 a 30 segundos | Alto (contato com a alça) | Não Recomendado | 50.000 ciclos |
| Porta de Balanço Dupla Embutida Manual | 0,3 a 0,5 m/s puxada manual | 16 a 24 segundos | 3,0 a 4,2 m³ | Muito Alto (coordenação de duas folhas) | Potencial severo de gargalo | 25 a 45 segundos | Alto (duas alças) | Apenas carrinhos manuais | 35.000 ciclos |
| Porta Deslizante Hermética Automatizada | 0,6 a 1,0 m/s motorizada | 7 a 10 segundos | 0,4 a 0,7 m³ | Moderado (trânsito suave) | Moderado em corredores movimentados | 8 a 15 segundos | Zero (sensores sem toque) | AGVs de baixa velocidade | 150.000 ciclos |
| Porta Enrolável de Alta Velocidade para Sala Limpa | Motorizada de 1,5 a 2,5 m/s | 3 a 5 segundos | < 0,2 m3 | Mínimo (fluxo contínuo) | Baixo devido aos ciclos rápidos | 3 a 6 segundos | Zero (radar óptico/impacto) | Integração completa com AGV | 300.000 ciclos |
| Sistema de Airlock Duplo Sincronizado com Porta Enrolável | Motor dupla de 2,0 m/s | 4 a 6 segundos no total | < 0,3 m3 cumulativo | Zero (takt ininterrupto) | Desprezível com PLC dinâmico | 2 a 4 segundos | Zero (automação completa) | AGV de alta velocidade completo | 500.000 ciclos |
Estratégias de Redução do Tempo de Ciclo para Linhas de Alto Volume
Automatizar a ativação das portas representa o método mais eficaz para reduzir atrasos de trânsito. Sensores de radar de micro-onda montados no teto detectam carrinhos de transporte que se aproximam e abrem as portas automaticamente.
As unidades modernas de radar apresentam filtragem direcional para ignorar tráfego cruzado que se move paralelamente à abertura da porta. As portas ativam-se apenas quando os veículos se aproximam diretamente, evitando perda de pressão desnecessária.
Instalações avançadas interconectam veículos guiados automatizados (AGVs) diretamente com controladores de porta através de contatos secos ou protocolos Ethernet. A abertura preditiva permite que os veículos prossigam pelos airlocks sem parar.
Ajustar os temporizadores de manutenção das portas abertas para corresponder às velocidades exatas de passagem dos carrinhos evita duração de abertura desnecessária. O ajuste fino dos tempos de permanência mantém os airlocks fechados no momento em que os veículos saem das cortinas de segurança luminosas.
Engenheiros de planta também instalam fotossensores de dupla altura nas aberturas das portas. Sensores baixos detectam rodas planas dos carrinhos, enquanto sensores altos protegem estantes altas de equipamentos do contato durante o trânsito.
Perguntas Frequentes sobre Fluxo de Trabalho de Portas de Sala Limpa
Como as portas automáticas melhoram o fluxo de pessoal nas salas limpas durante as mudanças de turno?
As portas automatizadas reduzem o tempo de ciclo de 15 segundos para menos de 4 segundos. A operação de alta velocidade evita filas de pessoal nas antecâmaras de vestimentas. Ciclos mais rápidos permitem que grandes turnos de operadores entrem suavemente nas suites controladas sem violar os SOPs de vestimenta ou apressar os protocolos de sanitização.
O que causa o disparo dos alarmes de pressão em cascata durante a transferência de material?
As portas de folhas manuais deslocam até 2,1 m³ de ar por ciclo de abertura, causando quedas bruscas de pressão. Se as portas permanecerem abertas durante a movimentação de carrinhos, os amortecedores do HVAC não conseguem reagir dentro de sua janela de latência de 10 a 25 segundos, acionando alarmes de pressão diferencial.
Os sensores de ondas sem contato podem eliminar a necessidade de ressanitização de luvas?
Sensores óticos de ondas sem contato eliminam o contato físico com as maçanetas de portas. Embora as normas regulatórias de BPFg ainda exijam a sanitização periódica das luvas, ao eliminar o contato com as maçanetas, remove-se a exigência de sanitização de 15 a 20 segundos entre as câmaras de airlock, reduzindo significativamente o tempo de trânsito dos operadores.
Como a temporização dinâmica de intertravamento difere dos temporizadores estáticos de atraso?
Temporizadores estáticos impõem tempos de espera fixos independentemente da limpeza do ar. Intertravamentos dinâmicos monitoram transdutores de pressão diferencial em tempo real. Assim que a pressão se estabiliza nos pontos de ajuste alvo, o controlador desbloqueia imediatamente as portas opostas, reduzindo os atrasos de trânsito no airlock em até 60 por cento.
Quais normas de segurança regulamentam a saída de emergência em portas de salas limpas?
Os intertravamentos de sala limpa devem estar em conformidade com o Código NFPA 101 de Segurança contra Incêndio e as normas EN 1125. As fechaduras eletromagnéticas devem liberar dentro de 50 milissegundos após o acionamento do alarme de incêndio ou falha de energia, garantindo saída livre para o pessoal da instalação durante emergências.
Consulte Nossos Especialistas em Instalações sobre Otimização de Fluxo de Trabalho
A arquitetura do airlock, velocidades de ciclo das portas e programação de intertrava determinam a eficiência diária de fabricação em ambientes controlados. A modernização de portas manuais legadas elimina atrasos de trânsito, estabiliza limites de pressão e protege a conformidade da sala limpa.
Modernize o fluxo de trabalho das suas portas de sala limpa com controles de engenharia validados. Contacte a nossa equipa de engenharia técnica para avaliar o layout da sua instalação, modelar durações de ciclo das portas e selecionar portas de sala limpa de alto desempenho configuradas para as suas exigências exatas de produção.


