



Las instalaciones de salas limpias de alto rendimiento dependen de ritmos operativos predecibles. Cuando las líneas de producción se detienen, los gerentes de planta suelen inspeccionar las máquinas empaquetadoras automatizadas o los tanques de mezcla química. Sin embargo, el cuello de botella principal frecuentemente se encuentra justo en el límite físico del entorno controlado.
Nuestro equipo de producción ensambla cada variante discutida aquí, y las diferencias se hacen evidentes mucho antes de que lo haga la garantía.
- Cómo los ciclos de apertura de puertas impactan el flujo de trabajo de la sala limpia
- Mantener las cascadas de presión durante el tránsito en horas pico de materiales
- Automatizar los sistemas de apertura de puertas para reducir los puntos de contacto con la indumentaria
- Coordinar secuencias de interbloqueo sin detener las operaciones
- Matriz de ingeniería de optimización del flujo de trabajo de puertas de sala limpia
- Consulte a nuestros especialistas en instalaciones sobre optimización del flujo de trabajo
Cómo los ciclos de apertura de puertas impactan el flujo de trabajo de la sala limpia
La duración del tránsito por la puerta gobierna la velocidad de producción continua en entornos controlados. En el empaquetado farmacéutico regulado y la fabricación de semiconductores, los tiempos de ciclo de puerta determinan la producción general de la planta.
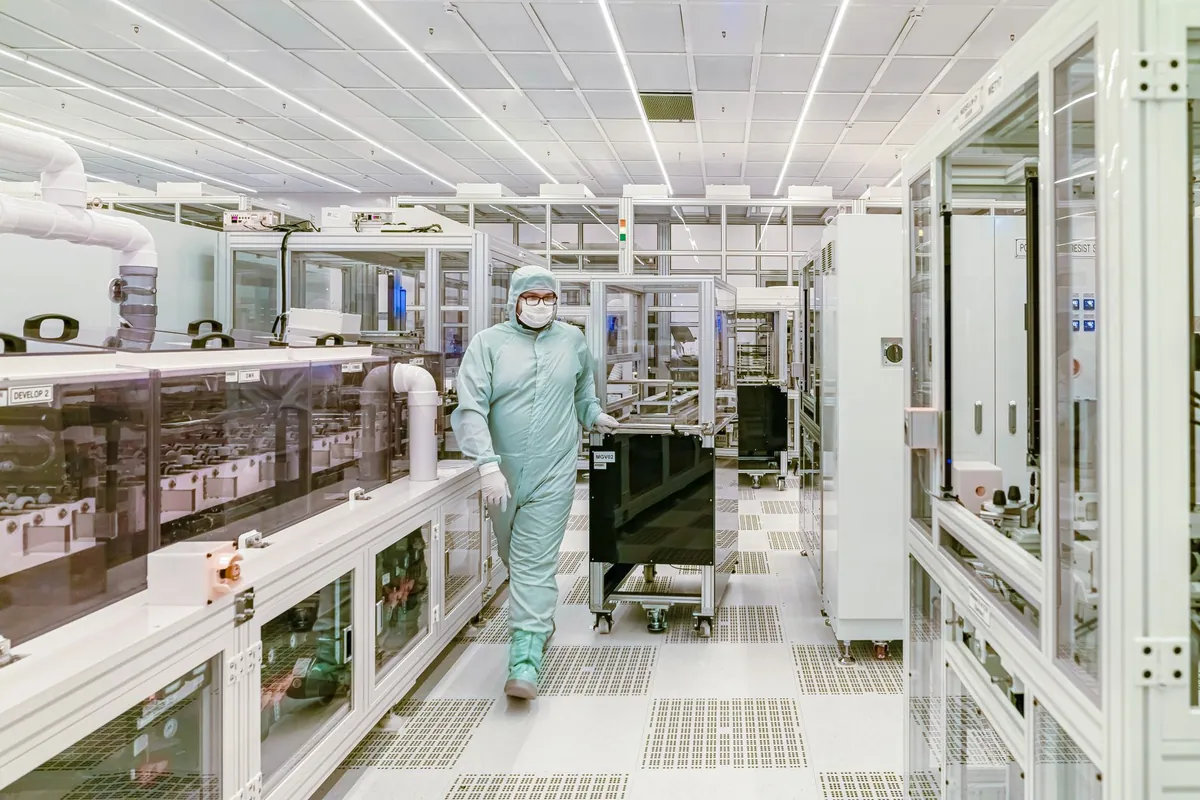
Colas de indumentación de operadores durante los cambios de turno
Los cambios de turno presentan el mayor punto de estrés operativo para las esclusas de aire de personal. Las instalaciones con 50 operadores por turno a menudo experimentan retrasos severos de entrada durante ventanas de transición de 15 minutos.
El proceso de indumentación en sala limpia sigue una progresión estricta multietapa. Los operadores pasan de las áreas de ropa callejera a la indumentación primaria ISO 8, continúan por las esclusas ISO 7 y entran a las salas finales de procesamiento estéril ISO 5.
Las puertas abatibles manuales estándar requieren de 12 a 18 segundos por ciclo. Al comparar puertas de sala limpia manuales vs automáticas se revelan reducciones sustanciales en el tiempo de ciclo mediante automatización sin contacto durante los picos de cambio de turno.
Evaluar el flujo de trabajo de puertas de sala limpia durante el cambio de turno muestra cómo los retrasos estáticos de puerta generan colas en cascada. Considere una esclusa que requiere 30 segundos por ciclo. En una ventana de 15 minutos, ese portal solo puede procesar 30 tránsitos individuales. Los 20 operadores restantes deben permanecer esperando en los pasillos de transición.
Un retraso de 30 segundos por operador desperdicia hasta 45 minutos de tiempo productivo de ejecución por turno. El personal en cola genera calor metabólico excesivo y desprende escamas de piel dentro de las esclusas. Cuando los técnicos se apresuran a través de las etapas de indumentación para superar los retrasos de entrada, las desviaciones de protocolo aumentan considerablemente.
Por qué las puertas abatibles lentas asfixian los canales de transferencia de materiales
Las esclusas de transferencia de materiales experimentan una resistencia de tránsito severa cuando están equipadas con hojas abatibles manuales. El dimensionamiento conforme puertas dobles vs sencillas de sala limpia asegura que los anchos de apertura acomoden las transpaletas sin colisiones de hojas.
Las operaciones abatibles manuales crean cuellos de botella severos en corredores de materiales de alta frecuencia. En contraste, desplegar Puertas de alta velocidad para salas limpias motorizado reduce la duración de exposición de la puerta a menos de 4 segundos.
La operación manual requiere que los operadores suelten los carros, agarren las manillas de la puerta, tiren de las hojas para abrir, empujen los carros a través del umbral y verifiquen el cierre positivo. Esta secuencia reduce la velocidad de transferencia en más del 60 por ciento.
Las hojas abatibles manuales también generan estelas de presión negativa a medida que se abren hacia afuera. Este vórtice aerodinámico arrastra el polvo del piso y las partículas suspendidas directamente hacia la cámara de transferencia.
Las colisiones repetidas de carros contra las hojas de puertas abatibles manuales degradan las juntas perimetrales. Los sellos comprometidos filtran el aire acondicionado, requiriendo intervención de mantenimiento frecuente para restaurar los límites de presión.
Tabla de contenidos
Mantener las cascadas de presión durante el tránsito en horas pico de materiales
Las cascadas de presión diferencial previenen que los contaminantes transportados por aire ingresen a espacios de proceso críticos. Mantener umbrales de envolvente herméticos bajo ASTM E283 asegura que las cascadas de presión se recuperen en segundos después de cada apertura de puerta.
La física del intercambio transitorio de volumen de aire
Abrir una puerta batiente individual estándar de sala limpia de 900 mm por 2100 mm desplaza entre 1,5 y 2,1 m3 de aire acondicionado. El panel de la puerta batiente actúa como un pistón físico durante su movimiento.
A medida que la puerta se abre a través de su arco de 90 grados, barre un volumen físico igual a su área superficial multiplicada por la trayectoria de recorrido. Este desplazamiento físico arrastra aire ambiente hacia la zona más limpia independientemente de la sobrepresión estática de la habitación.
Gestionar el intercambio de aire a través del flujo de trabajo de sus puertas de sala limpia protege los límites de contención de la habitación certificada. El movimiento repentino del aire causa una caída transitoria de presión de 6 a 10 Pa a través de la envolvente de la esclusa.
Cuando las puertas permanecen abiertas por intervalos prolongados, la turbulencia del límite arrastra partículas suspendidas hacia salas de mayor grado. Las diferencias térmicas entre habitaciones adyacentes también desencadenan flujo de aire convectivo bidireccional a través de las aberturas de puerta abiertas.
Las cortinas enrollables verticales de alta velocidad desplazan menos de 0,2 m3 de aire por ciclo. Su movimiento vertical rápido preserva los límites laminares horizontales y minimiza la turbulencia del aire.
Latencia de las compuertas VAV de HVAC y alarmas en cascada
Los sistemas de automatización de instalaciones utilizan compuertas de suministro y escape de Volumen de Aire Variable (VAV) para regular la presión de la habitación. Sin embargo, los actuadores mecánicos de VAV exhiben una latencia inherente de respuesta de 10 a 25 segundos.
Los motores de accionamiento del actuador requieren tiempo para reposicionar las pesadas hojas mecánicas de las compuertas. Cuando las puertas se abren repetidamente durante las transferencias de materiales, la presión de la habitación cae más rápido de lo que las compuertas VAV pueden reaccionar.
Este retraso de control desencadena alarmas de presión diferencial y puede detener la maquinaria automatizada de llenado. Un colapso repentino de presión en una sala también priva de aire de suministro a las habitaciones vecinas en la misma rama del manejador de aire.
De acuerdo con ISO 14644-3 la Sección B.12, el tiempo de recuperación de la sala limpia representa la duración requerida para que las concentraciones de partículas disminuyan por un factor de 100 después de un evento de desafío. Las puertas automatizadas de acción rápida minimizan la duración de apertura, permitiendo que las habitaciones recuperen la limpieza base en segundos.
Minimizar los períodos de permanencia de puertas abiertas evita las oscilaciones de las compuertas VAV y los sobrepasos. La modulación estable de la compuerta reduce la demanda de potencia del ventilador y elimina las excursiones ambientales falsas.
Más allá de la rutina diaria, comprender cómo las puertas de la sala limpia moldean el rendimiento de la sala limpia explica por qué estos hábitos de puerta llevan tanto peso.
Optimizar el flujo de trabajo de sus puertas de sala limpia elimina los cuellos de botella del cambio de turno y estabiliza los sensibles sistemas de filtración de aire. Cada tránsito entre grados de clasificación desafía las cascadas de presión diferencial y arriesga la contaminación cruzada de partículas. Los directores de instalaciones deben equilibrar el cumplimiento estricto de las cGMP frente al tiempo takt del operador. En esta guía técnica, examinamos la mecánica de ciclo de puertas, la física de desplazamiento de volumen de aire, la lógica dinámica de interbloqueo y la integración de sensores sin contacto en salas de fabricación modernas.
Automatizar los sistemas de apertura de puertas para reducir los puntos de contacto con la indumentaria
Los operadores humanos representan la fuente primaria de contaminación particulada y microbiológica en las salas limpias. Minimizar el contacto físico con las superficies estructurales es central para el control efectivo de contaminación.
Eliminar la contaminación secundaria de guantes en las manillas
Las manillas de puerta manuales, las placas de empuje y las barras de salida acumulan residuos biológicos y residuos microscópicos. Las pruebas microbiológicas de placas de contacto identifican consistentemente los cerrojos manuales como vectores primarios de contaminación cruzada.
Integrar el acceso sin contacto en el flujo de trabajo de puertas de sala limpia reduce los riesgos de contaminación cruzada en los límites críticos de la instalación. La entrada automatizada preserva la esterilidad de los guantes en todas las salas de procesamiento.
Los procedimientos operativos estándar de las salas limpias requieren que los operadores rocíen sus guantes con isopropanol 70% estéril después de tocar componentes manuales. Este paso de desinfección agrega entre 15 y 20 segundos de tiempo adicional del operador por cada tránsito.
Los técnicos deben rociar ambos guantes, frotarse las manos y esperar a que el alcohol se evapore antes de manipular herramientas estériles. En instalaciones con 200 tránsitos diarios por puerta, la desinfección manual de las manijas consume más de una hora de mano de obra productiva diariamente.
Eliminar los puntos de contacto físico recupera las horas de trabajo perdidas y fortalece el cumplimiento de la sala limpia. La automatización sin contacto permite a los operadores mantener un movimiento constante a través de las zonas de procesamiento sin interrupciones repetidas por desinfección.
Sensores Ópticos de Onda sin Contacto vs. Placas de Presión
Los sensores ópticos de onda detectan la presencia del operador a una distancia ajustable de 100 mm a 300 mm. Los operadores inician ciclos de apertura suaves de la puerta con un simple gesto de la mano sin tocar ninguna superficie.
Los sensores ópticos utilizan tecnología infrarroja de tiempo de vuelo para evitar activaciones accidentales por el paso de personal. El personal debe colocar deliberadamente una mano dentro del campo de detección para accionar el controlador de la puerta.
Para personal que transporta carritos de material, los sensores capacitivos de pie empotrados brindan activación confiable sin uso de las manos. Posicionados a 150 mm del suelo, los operadores activan las puertas con un movimiento del pie mientras mantienen control físico continuo sobre los carritos.
Las placas de presión mecánicas tradicionales se deterioran bajo limpieza repetida con desinfectantes agresivos como ácido peracético y amonio cuaternario. Los resortes internos de los interruptores se corroen, alojan microbios en las cavidades de los tornillos y eventualmente se atascan.
En cambio, los sensores ópticos de onda sellados detrás de superficies planas de acero inoxidable 304 resisten la corrosión química. Sus superficies lisas eliminan trampas de suciedad y resisten procedimientos de lavado a alta presión.
Coordinar secuencias de interbloqueo sin detener las operaciones
Los interbloqueos de vestíbulo de aire evitan la apertura simultánea de puertas, preservando las cascadas de presión entre habitaciones. Sin embargo, una lógica de interbloqueo mal programada genera demoras operativas severas.
Temporizadores de Purga Dinámica vs. Configuraciones de Retardo Estático
Los controladores tradicionales de vestíbulo de aire utilizan temporizadores de cuenta regresiva fijos. Después de que una puerta se cierra, el sistema bloquea ambas puertas durante 30 a 45 segundos mientras la habitación purga el aire.
Optimice el Flujo de Trabajo de las Puertas de su Sala Limpia
Consulte con nuestros ingenieros para eliminar los cuellos de botella del vestíbulo de aire, agilizar los retardos de interbloqueo e integrar barreras automatizadas.
Los temporizadores fijos asumen la peor contaminación por partículas durante cada apertura. Este retardo estático obliga a los operadores a esperar dentro de la cámara incluso cuando las tasas de intercambio de aire ya han restaurado la limpieza.
Ajustar la lógica de interbloqueo dentro del flujo de trabajo de sus puertas de sala limpia previene esperas innecesarias durante turnos de producción de alto volumen. Las instalaciones avanzadas implementan interbloqueos dinámicos gestionados por controladores lógicos programables (PLC) y transmisores de presión diferencial.
Estos sensores monitorean la presión de la habitación continuamente a intervalos de milisegundos. Tan pronto como la presión diferencial de la habitación vuelve a los puntos de consigna validados, el PLC desbloquea la puerta opuesta de inmediato.
La activación dinámica reduce los tiempos de permanencia en el vestíbulo de aire entre un 40 y un 60 por ciento mientras mantiene la contención validada. La integración de sensores discretos de partículas permite que el controlador libere las puertas basándose en conteos de partículas en tiempo real en lugar de temporizadores arbitrarios.
Lógica de Evacuación de Emergencia y Cumplimiento de NFPA 101
Los requisitos de seguridad de la vida siempre se anteponen a los protocolos de contaminación de la sala limpia durante emergencias. Los diseñadores de instalaciones deben implementar arquitecturas de evacuación fall-safe que liberan las puertas instantáneamente bajo condiciones de alarma.
Bajo el código NFPA 101 de Seguridad de la Vida y las normas EN 1125, las cerraduras electromagnéticas deben liberarse instantáneamente durante alarmas de incendios o fallas de alimentación primaria. La liberación por pérdida de energía debe ocurrir en menos de 50 milisegundos.
Los controladores de la instalación se conectan directamente a los relevadores centrales de alarma de incendio. Cuando los detectores de humo o los interruptores de rociadores se activan, el suministro de energía a todas las bobinas magnéticas de interbloqueo se corta instantáneamente.
Las válvulas neumáticas de escape y los paneles de puerta mecánicos de ruptura suministran rutas secundarias de evacuación. Las fuerzas operativas para liberar los pestillos de ruptura deben permanecer por debajo de 67 Newtons para permitir una evacuación sin obstáculos.
Los paneles de puerta de ruptura deben restablecerse rápidamente sin herramientas mecánicas. Esta característica permite la reanudación rápida de la producción una vez que los equipos de seguridad despejan la instalación.
Matriz de ingeniería de optimización del flujo de trabajo de puertas de sala limpia
Tipo de Puerta vs. Valores de Referencia de Eficiencia de Productividad
Elegir el sistema de puerta correcto requiere equilibrar la duración del ciclo, la retención de presión diferencial y las demandas de mantenimiento. Revisar esta matriz de ingeniería del flujo de trabajo de las puertas de sala limpia destaca los intercambios clave de rendimiento entre configuraciones comunes.
Las plantas de manufactura de alto volumen logran la máxima productividad al emparejar puertas automatizadas de alta velocidad en corredores logísticos con puertas batientes empotradas en áreas de personal de bajo tráfico.
Instalar componentes certificados de sala blanca especializadas fabricados con perfiles empotrados y operadores automatizados asegura un contenido continuo y un flujo suave de materiales.
| Configuración de puerta | Velocidad de apertura | Tiempo de Permanencia del Ciclo | Volumen de Aire Desplazado | Impacto en el Takt del Operador | Riesgo de Bloqueo por Interbloqueo | Tiempo de Recuperación de Presión de la Sala Limpia | Riesgo de Punto de Contacto | Compatibilidad con Montacargas/AGV | Intervalo de mantenimiento |
|---|---|---|---|---|---|---|---|---|---|
| Puerta Batiente Individual de Perfil Empotrado Manual | 0,3 a 0,5 m/s de tracción manual | 12 a 18 segundos | 1,5 a 2,1 m3 | Alto (se requiere trabado manual) | Alto durante cambios de turno | 15 a 30 segundos | Alto (contacto con la manija) | No recomendado | 50.000 ciclos |
| Puerta Batiente Doble de Perfil Empotrado Manual | 0,3 a 0,5 m/s de tracción manual | 16 a 24 segundos | 3.0 a 4.2 m3 | Muy alta (coordinación de doble hoja) | Potencial de cuello de botella grave | 25 a 45 segundos | Rápida (doble manija) | Solo carritos manuales | 35,000 ciclos |
| Puerta corrediza hermética automatizada | 0.6 a 1.0 m/s motorizado | 7 a 10 segundos | 0.4 a 0.7 m3 | Moderada (tránsito fluido) | Moderada en pasillos concurridos | 8 a 15 segundos | Cero (sensores sin contacto) | AGVs de baja velocidad | 150,000 ciclos |
| Puerta enrollable de alta velocidad para sala limpia | 1.5 a 2.5 m/s motorizado | 3 a 5 segundos | < 0,2 m3 | Mínima (flujo continuo) | Baja debido a ciclos rápidos | 3 a 6 segundos | Cero (radar óptico/activación por movimiento) | Integración completa de AGVs | 300,000 ciclos |
| Sistema de esclusa sincronizado de puertas enrollables dobles | 2.0 m/s doble accionamiento motorizado | 4 a 6 segundos en total | < 0.3 m3 acumulados | Cero (takt sin interrupciones) | Despreciable con PLC dinámico | 2 a 4 segundos | Cero (automatización completa) | AGV completo de alta velocidad | 500,000 ciclos |
Estrategias para la reducción del tiempo de ciclo en líneas de alto volumen
Automatizar la activación de la puerta representa el método más efectivo para reducir los retrasos de tránsito. Los sensores de radar de movimiento por microondas montados en el techo detectan carritos de transporte que se acercan y abren las puertas automáticamente.
Las unidades de radar modernas cuentan con filtrado direccional para ignorar el tráfico cruzado que se mueve paralelo a la abertura de la puerta. Las puertas se activan únicamente cuando los vehículos se acercan directamente, evitando la pérdida innecesaria de presión.
Las instalaciones avanzadas conectan los vehículos guiados automatizados (AGVs) directamente con los controladores de las puertas mediante contactos secos o protocolos Ethernet. La apertura predictiva permite que los vehículos atraviesen las esclusas sin detenerse.
Ajustar los temporizadores de retención de las puertas para que coincidan con la velocidad exacta de paso de los carritos evita una duración innecesaria de apertura. El ajuste fino de los tiempos de permanencia mantiene las esclusas cerradas en el momento en que los vehículos superan las cortinas de luz de seguridad.
Los ingenieros de planta también instalan dos sensores fotoeléctricos a diferentes alturas a través de las aberturas de las puertas. Los sensores bajos detectan las ruedas planas de los carritos, mientras que los sensores altos protegen los bastidores de equipo alto contra el contacto durante el tránsito.
Preguntas frecuentes sobre el flujo de trabajo de puertas en sala limpia
¿Cómo mejoran las puertas automatizadas el flujo de personal en salas limpias durante los cambios de turno?
Las puertas automatizadas reducen los tiempos de ciclo de 15 segundos a menos de 4 segundos. La operación de alta velocidad evita las colas de personal en las cámaras de vestimenta. Ciclos más rápidos permiten que grandes turnos de operadores ingresen a las salas controladas sin violar los SOPs de vestimenta ni apresurar los protocolos de sanitización.
¿Qué provoca que las alarmas de cascada de presión se activen durante la transferencia de material?
Las puertas batientes manuales desplazan hasta 2.1 m3 de aire por cada ciclo de apertura, lo que provoca caídas bruscas de presión. Si las puertas permanecen abiertas mientras se mueven los carritos, las compuertas HVAC no pueden reaccionar dentro de su ventana de latencia de 10 a 25 segundos, lo que desencadena alarmas de presión diferencial.
¿Pueden los sensores táctiles por infrarrojos eliminar los requisitos de sanitización de guantes?
Los sensores ópticos sin contacto eliminan el contacto físico con las manijas de las puertas. Mientras que los procedimientos operativos estándar reglamentarios de BPF aún exigen la desinfección programada de los guantes, al eliminar el contacto con las manijas se quita el requisito de re-desinfección de 15 a 20 segundos entre cámaras de aire, ahorrando un tiempo de tránsito considerable para el operador.
¿En qué se diferencia la temporización de interbloqueo dinámico de los temporizadores de retardo estáticos?
Los temporizadores estáticos imponen tiempos de espera fijos independientemente de la limpieza del aire. Los interbloqueos dinámicos monitorean en tiempo real los transductores de presión diferencial. Una vez que la presión se estabiliza en los valores objetivo, el controlador desbloquea inmediatamente las puertas opuestas, reduciendo hasta un 60 % los tiempos de tránsito en la esclusa de aire.
¿Qué normas de seguridad rigen la evacuación de emergencia por las puertas de sala limpia?
Los interbloques de las salas limpias deben cumplir con NFPA 101 Life Safety Code y las normas EN 1125. Los bloqueos electromagnéticos deben liberarse en un plazo de 50 milisegundos al activarse la alarma de incendios o por falla de energía, garantizando una salida sin restricciones para el personal de las instalaciones durante emergencias.
Consulte a nuestros especialistas en instalaciones sobre optimización del flujo de trabajo
La arquitectura de la esclusa, las velocidades de ciclo de las puertas y la programación de los interbloqueos determinan la eficiencia diaria de fabricación en entornos controlados. La modernización de las puertas manuales heredadas elimina los retrasos de tránsito, estabiliza los límites de presión y protege el cumplimiento de la sala limpia.
Modernice el flujo de trabajo de sus puertas de sala limpia con controles de ingeniería validados. Contacte a nuestro equipo de ingeniería técnica para evaluar la distribución de su planta, modelar las duraciones de los ciclos de las puertas y seleccionar puertas de sala limpia de alto rendimiento configuradas para sus demandas exactas de producción.