



Diseñar instalaciones farmacéuticas modernas, suites piloto de biotecnología y salas limpias de semiconductores requiere una separación ambiental estricta a través de límites de acceso controlado. Entre los controles de contaminación arquitectónicos, implementar un sistema automatizado de guía de sistemas de interbloqueo de puertas de sala limpia garantiza que las transiciones de personal y materiales nunca comprometan la limpieza de la habitación, la presurización de la habitación o la integridad del producto.
Nuestra respuesta de fábrica es más corta que el catálogo: las piezas que usted elige deciden cómo envejece la puerta. Un interbloqueo de puerta electrónico actúa como el guardián automatizado de un aireal. En laboratorios de alto confinamiento y suites de llenado aséptico, la disciplina operacional manual es insuficiente para garantizar que dos puertas opuestas nunca se abran al mismo instante. Al integrar hardware de bloqueo electrónico, sensores de posición de puerta de precisión y secuenciación lógica programada, un sistema de interbloqueo previene físicamente la contaminación cruzada, aplica ciclos de purga de aire y mantiene cascadas de presión diferencial validadas.
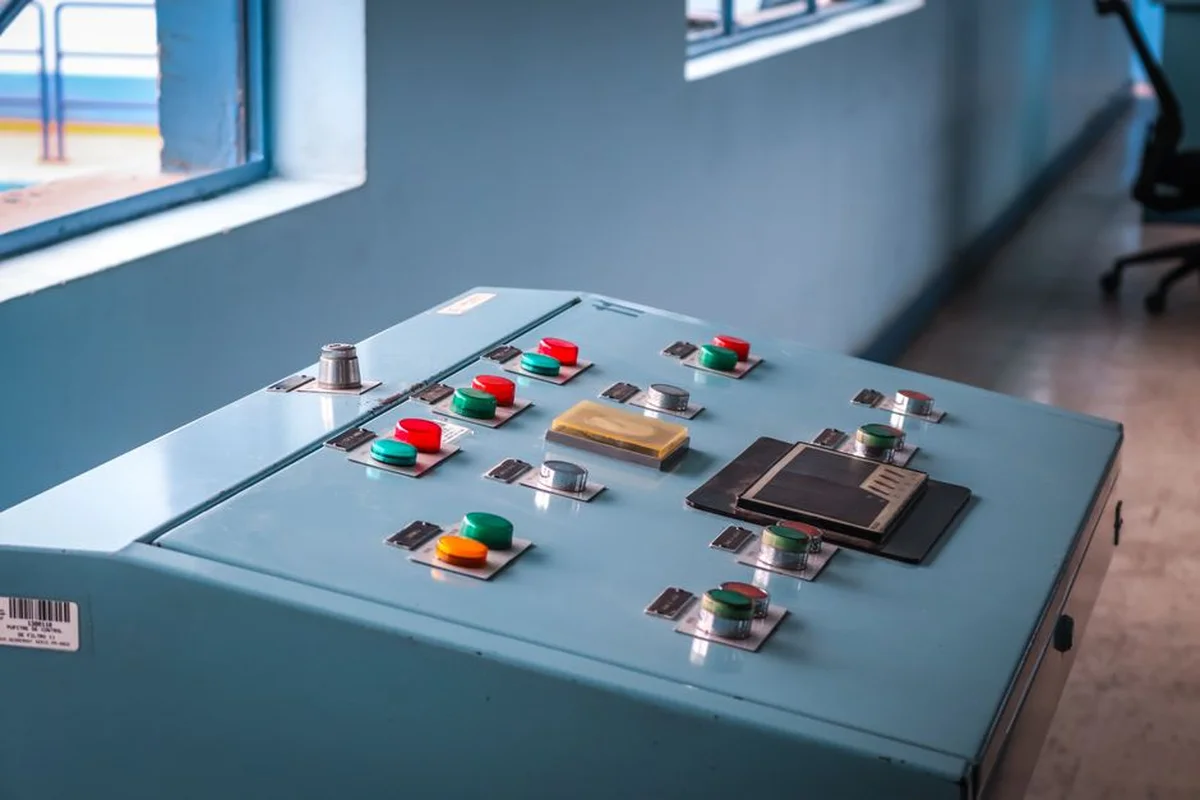
Cómo los Interbloqueos de Puerta Protegen los Entornos de Sala Limpia
Las cascadas de presión diferencial representan la principal defensa aerodinámica contra la contaminación airborne en la manufactura de salas limpias. Según estándares internacionales de salas limpias, los grados de limpieza adyacentes deben mantener diferencial de presión estática de 10 a 15 Pascales. Este gradiente de presión positivo o negativo garantiza que la fuga de aire siempre fluya en una dirección controlada, protegiendo los núcleos asépticos sensibles de entornos de fondo menos limpios.
Cuando una puerta de aireal se abre, la barrera de presión estática entre habitaciones se desintegra momentáneamente. Dentro de 1.5 segundos de desenganchar la puerta, la presión de la habitación disminuye rápidamente mientras el aire se precipita a través de la puerta abierta. Si los operadores abren ambas puertas del aireal simultáneamente, los vectores de flujo de aire se igualan inmediatamente. Este colapso aerodinámico completo permite que el polvo airborne ambiental, microbios y contaminantes aerosolizados ingresen a la zona de producción crítica.
Un sistema de interbloqueo de puerta de sala limpia diseñado aplica tres defensas ambientales críticas:
- Previniendo el Colapso Aerodinámico: Garantizando que un aireal nunca se convierta en una brecha abierta entre clasificaciones de sala limpia diferentes.
- Aplicando Intervalos de Purga HEPA: Bloqueando las puertas interiores durante un tiempo de permanencia post-cierre para permitir que los cambios de aire del HVAC purguen las partículas recién introducidas.
- Estabilizando el Equilibrio de Aire de las Instalaciones: Previniendo oscilaciones de presión que perturban los controladores de volumen de aire variable (VAV) en todo el complejo de sala limpia más amplio.
Principio de Integridad de Cascada Neumática
La apertura simultánea de puertas reduce la presión del aireal a ambiente en 1.2 segundos, induciendo turbulencia que tarda hasta 45 segundos en purgarse. La secuenciación electrónica de interbloqueos garantiza que los aireales nunca se conviertan en un conducto aerodinámico abierto entre diferentes grados de limpieza.
Principios Básicos de Operación de los Interbloqueos de Sala Limpia
Un interbloqueo de puerta de sala limpia arquitectónico opera bajo lógica de exclusión mutua. En su nivel más fundamental, el sistema monitorea la posición mecánica de dos o más puertas interconectadas que forman un recinto de aireal. Cuando un operador tira o libera la Puerta A, el controlador detecta inmediatamente la rotura del contacto y ordena que las cerraduras electromagnéticas en la Puerta B permanezcan energizadas. El acceso a través de la Puerta B está estrictamente prevenido hasta que la Puerta A regrese a su posición completamente cerrada y enganchada.
Toda instalación de interbloqueo de sala limpia industrial depende de tres capas funcionales de hardware:
- Dispositivos de Detección de Posición: Interruptores reed magnéticos o sensores de proximidad inductivos incrustados a nivel dentro de los marcos detectan el contacto de la hoja sin palancas físicas expuestas.
- Elementos de Bloqueo Electrónico: Cerraduras de corte electromagnéticas ocultas o maglocks de alta resistencia (300 kg a 600 kg de fuerza de sujeción) que proporcionan poder de sujeción física positiva.
- Controladores de lógica centralizados: Módulos de relés de estado sólido o controladores lógicos programables (PLC) que ejecutan algoritmos de estado de interbloqueo y rutinas de temporización.
Los indicadores de estado visuales y acústicos proporcionan información crítica en cada entrada de puerta. Sobre o junto a cada marco de puerta, los indicadores LED multicolor muestran el estado operativo. Una iluminación verde fija informa a los operadores que está permitido transitar por la puerta. Un indicador rojo fijo señala que una puerta opuesta está abierta or que un ciclo activo de purga de aire está en curso. Los zumbadores alertan al personal si una puerta permanece entreabierta más allá de un umbral de tiempo preconfigurado.
Los interlocks electrónicos modernos cuentan con temporizadores ajustables para evitar el abandono intencional de puertas entreabiertas o retrasos prolongados en el tránsito. Si un operador deja una puerta de sala blanca abierta con un calce o un carro de transporte durante más de 30 segundos, la alarma audiovisual local se intensifica con un tono de advertencia pulsante. Simultáneamente, un contacto de alarma envía una señal a la red de monitoreo de la instalación, lo que induce a los supervisores de la sala blanca a intervenir antes de que colapse el cascadeo de presiones.
La ingeniería de sensores representa un factor decisivo para prevenir alarmas falsas. Los interruptores convencionales de patín rodante mecánico acumulan polvo y sufren fatiga del resorte mecánico con el tiempo. Las puertas de salas blancas utilizan interruptores magnéticos de lámina herméticamente sellados o sensores de efecto Hall de estado sólido integrados de forma empotrada en el marco superior. El imán activador se instala empotrado en el borde superior de la hoja de la puerta. Para acomodar ligeros asentamientos de la puerta y pulsaciones de presión HVAC sin generar señales falsas de apertura, el firmware del controlador de interbloqueo aplica un filtro antirrebote electrónico de 50 a 100 milisegundos, verificando el contacto continuo antes de cambiar los estados de bloqueo.
Cumplimiento regulatorio según ISO y EU GMP
Las instalaciones de fabricación farmacéutica y biotecnológica operan bajo estricta supervisión regulatoria global. Los organismos reguladores reconocen que las barreras físicas de airlock representan puntos críticos de control de contaminación. Los inspectores de cumplimiento analizan el diseño de interbloqueo de puertas para garantizar una prevención sólida contra la contaminación cruzada durante el movimiento de personal y materiales.
Los operadores de instalaciones de salas blancas deben cumplir con tres marcos regulatorios internacionales principales:
- EU GMP Anexo 1 Sección 4.10: Establece que las puertas del airlock no deben abrirse simultáneamente y requiere un sistema de interbloqueo electrónico con indicadores de advertencia visuales y acústicos para las zonas Clase A y B.
- FDA 21 CFR 211.42 Directrices cGMP: Requiere barreras físicas y separación de flujo de aire validada para prevenir la contaminación de productos farmacéuticos estériles durante la transferencia de materiales y personal.
- Normas ISO 14644-4 Anexo A: Especifica que las cámaras de airlock deben incorporar mecanismos de interbloqueo o procedimientos operativos para aislar los entornos controlados adyacentes durante el tránsito.
Durante las auditorías regulatorias, los inspectores revisan la documentación de cualificación IQ/OQ y los registros de historial de alarmas. Las instalaciones que no puedan presentar registros validados de interbloqueo o que muestren alarmas frecuentes de bypass de interbloqueo enfrentan observaciones de inspección 483 y posibles responsabilidades por descarte de lotes.
| Organismo regulatorio / Norma | Requisito de interbloqueo | Método de verificación de auditoría |
|---|---|---|
| EU GMP Anexo 1 (Revisión 2022) | Interbloqueo obligatorio con alarmas ópticas/acústicas | Prueba de apertura simultánea & verificación de alarmas |
| FDA 21 CFR Parte 211.42 | Separación de flujo de aire y prevención de contaminación | Curvas de recuperación y decaimiento de visualización de humo |
| ISO 14644-4:2001 (Anexo A) | Aislamiento de la esclusa de aire e integridad de la secuencia | Registros de calificación funcional de la puesta en marcha |
| el código NFPA 101 de seguridad vital | Liberación de evacuación a prueba de fallos ante alarma de incendio | Simulación de corte de energía & prueba de caída del relé de incendio |
Sistemas de relés cableados frente a controladores PLC
Al seleccionar la arquitectura de control, los ingenieros eléctricos deben optar entre tableros de lógica de relés electromecánicos cableados y controladores lógicos programables (PLC) basados en microprocesadores. Ambos enfoques ofrecen ventajas distintas según el tamaño del sistema, la complejidad de las instalaciones y los presupuestos de validación.
Los tableros de enclavamiento de relés cableados utilizan relés interponedores físicos, temporizadores mecánicos y circuitos de lógica dedicados para imponer la exclusión mutua. Los tableros de relés ofrecen una fiabilidad incomparable, inmunidad a fallos de software y un diagnóstico sencillo para esclusas de aire estándar de dos o tres puertas. Al no contener firmware ni código de software configurable, los sistemas cableados requieren una documentación mínima de validación de software GAMP 5, lo que reduce los costos de ingeniería iniciales.
Los controladores lógicos programables (como las series Siemens S7-1200 o Allen-Bradley Micro800) ofrecen una escalabilidad superior para suites de múltiples salas complejas. Los PLC ejecutan máquinas de estados sofisticadas capaces de gestionar cuatro o más puertas, tiempos de purga variable, despacho por prioridad y comunicaciones bidireccionales con sistemas de gestión de edificios mediante protocolos de Ethernet industrial.
El dimensionado de la fuente de alimentación representa un cálculo esencial en la ingeniería de tableros de control. Cada candado electromagnético consume entre 0,45 A y 0,65 A a 24 V CC durante el sostenimiento energizado continuo. Para un conjunto de esclusas de aire con seis puertas interconectadas, el consumo de corriente estático alcanza 3,9 amperios, con picos transitorios de conmutación inductiva que llegan a 8,0 amperios. Los ingenieros deben especificar fuentes de alimentación conmutadas industriales (como unidades DIN-rail de Mean Well) con margen del 150 por ciento, combinadas con módulos de respaldo de alimentación ininterrumpida (SAI) capaces de sostener las operaciones de bloqueo durante al menos 120 minutos ante caídas de tensión de la instalación principal.
| Dimensión técnica | Tableros de relés cableados | Controladores lógicos programables (PLC) |
|---|---|---|
| Escalabilidad del sistema | Limitado a 2–3 puertas por módulo | Escalable a 16+ puertas por controlador |
| Carga de validación GAMP 5 | Categoría 1 / 2 (hardware estándar) | Categoría 4 / 5 (software configurable) |
| Flexibilidad de temporización | Ajustes con potenciómetros en el tablero | Parámetros de software mediante pantalla HMI |
| Integración de red BMS | Solo relés de contacto seco | Modbus TCP, BACnet u OPC-UA |
| Tiempo Medio Entre Fallas | Alta (millones de ciclos mecánicos) | Excepcional (electrónica de estado sólido) |
Lógica de secuenciación de la esclusa de aire para personal y materiales
Las esclusas de aire para personal (PAL) y las esclusas de aire para materiales (MAL) cumplen propósitos operativos fundamentalmente distintos y requieren secuencias de enclavamiento diferentes. El diseño de una lógica eficaz requiere mapear los protocolos exactos de movimiento para el vestuario del personal y las transferencias de palets.
Los vestuarios de personal suelen utilizar una esclusa de aire progresiva de tres etapas: pasillo no clasificado, zona de cambio en banco de paso y pasillo de fabricación clasificado. El controlador de enclavamiento debe imponer un progreso unidireccional durante el inicio del turno, impidiendo que el personal omita etapas de vestuario o retroceda a través del banco de paso sin vestirse de nuevo.
En una esclusa de vestuario progresiva de tres puertas, la máquina de estados de enclavamiento ejecuta tres reglas de transición secuenciadas:
- Regla 1 Entrada principal: La apertura de la Puerta 1 (Pasillo a Pre-vestuario) bloquea inmediatamente la Puerta 2 (Vestuario a Pasillo estéril) y la Puerta 3 (Salida de emergencia), mostrando indicadores LED en rojo constante en las hojas opuestas.
- Regla 2 Confirmación de permanencia en vestuario: Una vez que la Puerta 1 se cierra, el controlador activa un temporizador interno (típicamente 45 a 60 segundos) que asegura que el operario permanezca en la zona de vestuario el tiempo suficiente para ponerse correctamente la indumentaria de sala limpia antes de que la Puerta 2 permita el desbloqueo sin contacto.
- Regla 3 Reversión direccional de la evacuación: Al final del turno, el personal que se dirige en sentido de salida activa una secuencia invertida, bloqueando la Puerta 1 hasta que el operario cruza el banco de paso y se desviste por completo.
En instalaciones biofarmacéuticas que manejan agentes biológicos potentes, las esclusas de aire a menudo sirven como duchas de nebulización de descontaminación. Cuando un operario entra en la cámara e inicia el ciclo de lavado, el enclavamiento bloquea tanto la puerta de entrada como la de salida durante 90 a 120 segundos. Las boquillas atomizadoras del techo pulverizan una fina niebla de desinfectante seguida de un purgado de aire seco a alta velocidad. Solo después de que los sensores de humedad detecten la eliminación de la humedad, la puerta de salida se libera, garantizando la descontaminación biológica completa de la indumentaria del operario.
Las esclusas de aire para materiales que manejan componentes paleteados o carros de equipos requieren una secuenciación automatizada coordinada con mecanismos motorizados puertas de sala limpia. Una secuencia típica de transferencia de materiales sigue cuatro pasos programados:
- Etapa 1 Entrada externa: El operario presenta una credencial, abriendo la puerta deslizante exterior; la puerta interior de sala limpia se bloquea inmediatamente mientras se iluminan luces de estado en ámbar.
- Etapa 2 Estacionamiento de materiales: El carro entra en la esclusa y la puerta exterior se cierra y enclava, verificado por sensores de posición ocultos.
- Etapa 3 Purga de aireación HEPA: Los difusores terminales HEPA de techo de alta velocidad inician un ciclo de purga de partículas de 30 segundos mientras ambas puertas permanecen bloqueadas.
- Etapa 4 Ingreso limpio: Una vez completado el ciclo de purga, la puerta interior se desbloquea automáticamente, mostrando indicadores en verde y permitiendo el tránsito hacia la bahía de producción estéril.
Este protocolo de acoplamiento automatizado elimina el error humano, garantizando que ningún carro de materiales ingrese a una suite de procesamiento estéril sin completar su obligatorio ciclo de lavado de aire.
Cableado de campo y protección contra retroceso inductivo
Los errores de instalación eléctrica son la causa raíz principal de fallos intermitentes en los sistemas de interbloqueo de salas limpias. Las cerraduras electromagnéticas operan con grandes bobinas inductivas. Al cortar la alimentación para liberar la fuerza de sujeción de 600 kg de una cerradura electromagnética, el campo magnético colapsante genera un pico de voltaje de retroceso que excede varios cientos de voltios.
Si falta la protección, este arco de retroceso inductivo daña los contactos del relé, induce ruido eléctrico en los cables de sensores adyacentes y desencadena reinicios espurios del microprocesador. Los instaladores deben colocar diodos de retroceso (como 1N4007) o varistores de óxido metálico (MOVs) directamente entre los terminales de alimentación de la cerradura en el marco de la puerta, en lugar de dentro del armario de control alejado.
Las prácticas de cableado de campo deben adherirse a tres reglas de instalación robustas:
- Enrutamiento de señales con par trenzado blindado: Ejecute el cableado de entrada del sensor en conductos metálicos separados aislados de las líneas de alimentación de cierre de 24 V CC para prevenir el acoplamiento de ruido capacitivo.
- Cálculos de caída de tensión en bornes de terminal: Calcule la resistencia del conductor para verificar que las cerraduras electromagnéticas reciban al menos 21,6 V CC (dentro del 10 % del nominal de 24 V) bajo cargas pico de corriente.
- Sellado de cajas de derivación empotradas: Ubique las uniones de cableado en cajas traseras selladas detrás de los tableros, aplicando anillas de silicona herméticas para prevenir fugas de aire a través de los conductos eléctricos.
| Función del circuito | Especificación del conductor | Distancia máxima del cable | Blindaje & mitigación de ruido |
|---|---|---|---|
| Alimentación de cerradura electromagnética (24 V CC) | 2 x 1,5 mm² (16 AWG) cobre flexible | 45 metros (<1,2 V de caída de línea) | Pinzamiento directo de diodo en la bobina de la cerradura |
| Sensor de posición de puerta (interruptor Reed) | 2 x 0,5 mm² (20 AWG) par trenzado | 100 metros | Blindaje completo de lámina conectado a tierra en el panel |
| Actuador/sensor de ondas sin contacto | 4 x 0,5 mm² (20 AWG) blindado | 60 metros | Circuito de alimentación analógica aislada de 24 V |
| Pilar de indicador visual LED | 3 x 0,75 mm² (18 AWG) trenzado | 80 metros | Retorno de tierra negativo común |
| Circuito de emergencia rompecristales | 2 x 1,5 mm² (16 AWG) apto para fuego | 50 metros | Bucle en serie cableado que interrumpe la alimentación de la bobina |
Además, los bucles de tierra representan un modo de fallo común en instalaciones de paneles sándwich modulares. Dado que los paneles de pared de aluminio anodizado pueden no proporcionar el enclavamiento equipotencial, los instaladores deben conectar el gabinete de control de interbloqueo, el rail negativo de la fuente de alimentación y todos los hilos de drenaje de blindaje de cables a la barra de tierra técnica principal de la sala limpia en un único punto de tierra estelar. Los blindajes flotantes o el anclaje a tierra en múltiples puntos generan corrientes de ruido circulates a 50/60 Hz que provocan alarmas falsas de puerta entreabierta durante los ciclos de arranque de autoclaves y enfriadores de alto amperaje.
Advertencia de retroceso inductivo
Nunca opere cerrojos electromagnéticos de puerta sin diodos de retroceso con polaridad correcta montados directamente en los terminales del cerrojo. Los picos de voltaje de bobinas no suprimidas destruyen los relés de control y provocan alarmas de emergencia falsas.
La vista orientada al operador de ese cableado es la secuencia en sí misma, descrita paso a paso en nuestra guía sobre cómo funciona el vestíbulo neumático de una sala limpia.
Protocolos de evacuación de emergencia y cableado a prueba de fallos
Si bien el control de contaminación exige el interbloqueo positivo de puertas, las normativas de seguridad vital siempre tienen prioridad legal sobre la limpieza del producto. Según el código de seguridad vital NFPA 101 y las normas EN 13637, los ocupantes del edificio nunca deben quedar atrapados dentro de un vestíbulo neumático durante emergencias de incendio, eventos sísmicos o fugas de gases tóxicos.
El ingeniería de interbloqueo de salas limpias debe implementar tres mecanismos redundantes de seguridad vital:
- Interfaz de alarma de incendios (relé FAI): Un relé de contacto seco dedicado desde el panel principal de alarma de incendios del edificio interrumpe simultáneamente la alimentación operativa de 24 V CC a todos los cerrojos magnéticos, desbloqueando inmediatamente todas las puertas.
- Estaciones locales de emergencia rompecristales: Botones de salida de accionamiento neumático o eléctrico con enclavamiento, ubicados en ambos lados de cada puerta, que interrumpen mecánicamente la alimentación de bloqueo de forma independiente a la lógica del PLC.
- Arquitectura de hardware de bloqueo a prueba de fallos: Todos los cerrojos magnéticos deben ser a prueba de fallos (energizados para bloquear), garantizando que una falla completa de alimentación reduzca instantáneamente la fuerza de retención a cero.
Los inspectores de seguridad de la instalación verifican el cumplimiento de la evacuación de emergencia realizando pruebas de disparo de incendio en vivo durante las auditorías anuales de recertificación de la sala limpia. Además de las caídas del relé principal de alarma de incendios, las normativas de seguridad vital exigen una opción de anulación mecánica física en las puertas que separan salas químicas de alto riesgo. Estos pulsadores mecánicos superan físicamente la resistencia magnética de retención incluso si el magnetismo residual retiene temporalmente la placa del armature. Los paneles de control de interbloqueo también deben incorporar un interruptor de bypass de mantenimiento con llave, que permita al personal de ingeniería desenergizar todos los cerrojos durante paradas para traslado de equipos importantes sin generar alarmas de molestia continuas en la red de supervisión de la instalación.
Esta guía técnica de ingeniería examina la arquitectura de interbloqueo de puertas para salas limpias, sus principios de funcionamiento, dinámica de cascada neumática, mandatos regulatorios, topologías de control, ingeniería de cableado en campo, secuencia de múltiples puertas, integración de evacuación de seguridad y protocolos de validación de puesta en servicio. Para profundizar, consulte Cómo elegir la puerta industrial del tamaño correcto:....
El cableado es una capa; cómo falla esa capa y se anula se detalla en nuestra guía de seguridad a prueba de fallos sobre de los sistemas de seguridad de puertas para cámara limpia.
Protocolos de puesta en servicio y validación paso a paso
La calificación de salas limpias exige protocolos formales de Calificación de Instalación (IQ) y Calificación Operacional (OQ) antes de que un sistema de interbloqueo entre en servicio de fabricación comercial:
- Realizar inspección mecánica y de cableado en frío: Verificar la instalación física frente a los dibujados esquemáticos, revisando el etiquetado de cables, el par de apriete de terminales y la polaridad de los diodos de retroceso.
- Ejecutar pruebas funcionales de exclusión mutua de puertas: Abrir sistemáticamente cada hoja de puerta y confirmar que todas las puertas opuestas del vestíbulo neumático entran en estado bloqueado dentro de 200 milisegundos.
- Verificar temporizadores de purga y alarmas de puerta entreabierta: Medir los retardos de purga posteriores al cierre utilizando temporizadores digitales calibrados, y confirmar que los zumbadores de puerta entreabierta se activan dentro de más o menos 1,0 segundo de los límites configurados.
- Realizar pruebas de visualización de patrones de humo: Generar humo teatral no tóxico visible a lo largo del perímetro de la puerta cerrada mientras el sistema HVAC opera a velocidades de diseño, verificando la ausencia de arrastre de vórtices a través de los sellos de la puerta.
- Realizar pruebas en vivo de desbloqueo de evacuación de emergencia: Activar el relé principal de alarma de incendios y las estaciones locales rompecristales con carga completa en las puertas, verificando la liberación instantánea del bloqueo en todas las hojas.
- Documentar protocolos eléctricos y funcionales as-built: Archivar las hojas de ejecución de pruebas, los diagramas esquemáticos y las sumas de verificación del firmware del PLC en el archivo maestro de validación de la instalación.
Preguntas frecuentes
¿Qué ocurre con los interbloqueos de las puertas de las salas limpias durante un fallo de electricidad?
Los sistemas de interbloqueo de salas limpias utilizan cerraduras electromagnéticas fail-safe que requieren energía eléctrica continua para permanecer bloqueadas. Durante un fallo de energía, los imanes de sujeción se desenergizan instantáneamente, permitiendo a los ocupantes abrir las puertas manualmente para una salida de emergencia sin obstáculos según NFPA 101.
¿Puede un sistema de interbloqueo manejar tres o más puertas en una sala de vestimenta?
Sí. Los Controladores Lógicos Programables (PLC) gestionan fácilmente aireales complejos de múltiples puertas con 3 a 8 puertas, aplicando secuencia direccional, progreso del protocolo de vestimenta y temporización de purga separada para flujos de personal y materiales.
¿Cuál es el tiempo de retardo de purga estándar en las aireales de sala limpia?
Los tiempos de retardo de purga típicamente varían de 15 a 45 segundos dependiendo del volumen de la cámara de aireal, las tasas de cambio de aire HEPA del techo (a menudo 40 a 60 cambios de aire por hora) y la diferencia de clasificación de limpieza entre habitaciones adyacentes.
¿Son mejores las placas de relé cableadas o los sistemas PLC para los interbloqueos de salas limpias?
Las placas de relé cableadas son ideales para aireales simples de 2 puertas debido al menor costo de capital y a la ausencia de carga de validación de software GAMP 5. Los PLC son superiores para suites complejas de múltiples puertas que requieren integración de red BMS, temporizadores ajustables y registro de datos.
¿Por qué son esenciales los diodos de protección en las cerraduras electromagnéticas de puertas de sala limpia?
Cuando una cerradura electromagnética se desenergiza, el campo magnético colapsante produce un pico de retroceso inductivo de varios cientos de voltios. Los diodos de protección limitan esta transitoria de alto voltaje, previniendo contactos de relé dañados y ruido electrónico en los circuitos de sensores.