Operar uma instalação logística com controle de temperatura sem um programa disciplinado de manutenção preventiva leva à falha prematura do hardware. Gerentes de instalações frequentemente batalham com vedantes de porta congelados e juntas de borracha rasgadas. Em instalações negligenciadas, carruagens de rolete dobradas e compressores de refrigeração sobrecarregados reduzem a vida útil de uma porta de 15 anos para menos de quatro anos.
Dominando como estender a vida útil das suas portas de câmara fria requer manutenção sistemática em sete pontos de controle de engenharia. Áreas chave incluem saúde da junta, continuidade de aquecimento, lubrificação -50°C, calibração de trilho, pilares, portas de alívio de pressão e cadências de inspeção estruturadas. Em mais de duas décadas de engenharia de sistemas de entrada pesados e industriais de câmaras frias, equipes de engenharia de campo avaliaram milhares de instalações. Gerentes de planta que executam manutenção preventiva estruturada reduzem chamadas de serviço de emergência em 85% e estendem a vida útil do equipamento operacional além de 15 a 20 anos.
1. Inspeção de Rotina e Substituição de Juntas EPDM
A junta de borracha periférica representa a primeira linha de defesa contra a infiltração de ar ambiente quente e a migração de umidade.
Verificações Visuais Diárias e o Teste de Compressão com Nota de Dólar
Inspecione as juntas periféricas diariamente quanto a rachaduras localizadas, rasgos físicos ou compressão permanente. Conduza o teste de compressão padrão fechando a porta sobre uma nota de moeda em vários pontos ao redor da moldura. Se o papel sair facilmente sem atrito firme, a junta perdeu sua recuperação de compressão e deve ser ajustada ou substituída imediatamente.
Substituição de Junta de Encaixe e Vulcanização de Cantos
Portas de câmara fria de alta qualidade utilizam canais de retenção de alumínio de encaixe. Ao substituir juntas desgastadas, técnicos podem puxar o perfil danificado e pressionar uma nova vedação multicâmara EPDM virgem no canal sem desmontar o painel pesado da porta. Garanta que juntas de canto de 90 graus moldadas em fábrica sejam usadas em vez de cortes de meia-espa grosseiros para evitar vazamentos de ar nos cantos.
Além disso, técnicos devem limpar semanalmente as superfícies de contato da junta com uma solução desinfetante suave e segura para alimentos para remover cristais de gelo e líquidos orgâlicos derramados. Acúmulos de sujeira ou gordura aceleram a degradação do polímero, causando o endurecimento e rachaduras prematuras dos perfis de borracha.
2. Diagnósticos de Circuito de Aquecimento Elétrico e Testes de Resistência
Em invólucros de freezer subzero (-18°C a -35°C), a falha do cabo de aquecimento periférico leva à formação rápida de gelo. Essa geada cola as juntas de borracha à moldura metálica, causando rasgos instantâneos da vedação ao abrir a porta.
Medições Mensais de Resistência de Linha e Corrente
Meça a resistência elétrica (Ohms) e a corrente (Amperes) de todos os circuitos de aquecimento da moldura periférica e soleira do piso em uma programação mensal. Compare os valores medidos com a classificação nominal do fabricante (geralmente 25 a 35 W por metro linear). Um pico significativo na resistência indica microfraturas no núcleo de aquecimento, enquanto corrente zero indica um disjuntor disparado ou cabo cortado.
Inspeções de Imagem Térmica por Infravermelho
Utilize uma câmera de imagem térmica FLIR portátil durante auditorias trimestrais. Um cabo de aquecimento ativo e saudável exibe um contorno quente uniforme (+5°C a +8°C) ao longo de toda a ombreira da porta e placa da soleira. Pontos frios e escuros no escaneamento térmico revelam falhas de aquecimento localizadas antes que o acúmulo visível de gelo danifique o hardware da porta.
Se a substituição do cabo de aquecimento for necessária, verifique sempre se o fio de substituição corresponde às especificações elétricas exatas da instalação original. Instalar elementos de aquecimento com potência excessiva pode causar degradação térmica do isolamento de poliuretano circundante, enquanto fios subdimensionados falham em prevenir o acúmulo de gelo durante ciclos de pico de umidade.
Precisa de Peças de Reposição ou Auditorias de Engenharia de Portas?
Envie as especificações das portas da sua instalação, delta de temperatura e contagens de ciclos diários para a equipe de suporte técnico para obter juntas de reposição diretas de fábrica, cabos de aquecimento ou painéis de retrofit personalizados.
3. Lubrificação de Baixa Temperatura para Hardware Mecânico (-50°C)
Lubrificantes industriais padrão solidificam em pastas cerosas duras e abrasivas quando expostos a temperaturas subzero, causando travamentos de rolamentos e arranhões nos trilhos dos roletes.
Graxas Sintéticas de Baixa Temperatura NSF-H1
Aplique sempre graxa sintética especializada de baixa temperatura formulada para ambientes extremamente frios (-50°C a +120°C). Garanta que o lubrificante possua certificação NSF-H1 grau alimentício para instalações que processam carnes, laticínios ou produtos farmacêuticos. Lubrifique rolamentos deslizantes, trilhos espirais de dobradiça de elevação came, sapatas de guia e pontos de pivô de fechadura a cada trimestre.
Limpando Trilhos Antes da Lubrificação
Nunca aplique graxa fresca sobre trilhos de rolete contaminados e cheios de detritos. Limpe os trilhos de guia de alumínio extrudado com panos de desengraxar industrial limpos para remover poeira acumulada, flocos de gelo e partículas metálicas gastas antes de aplicar um filme fino e uniforme de lubrificante sintético.
Técnicos de manutenção também devem inspecionar dobradiças espirais de elevação came manuais e tensionadores de corrente de transmissão motorizados a cada seis meses. Ajustar a folga mecânica previne cargas excêntricas de desgastarem buchas de latão internas e rolamentos.
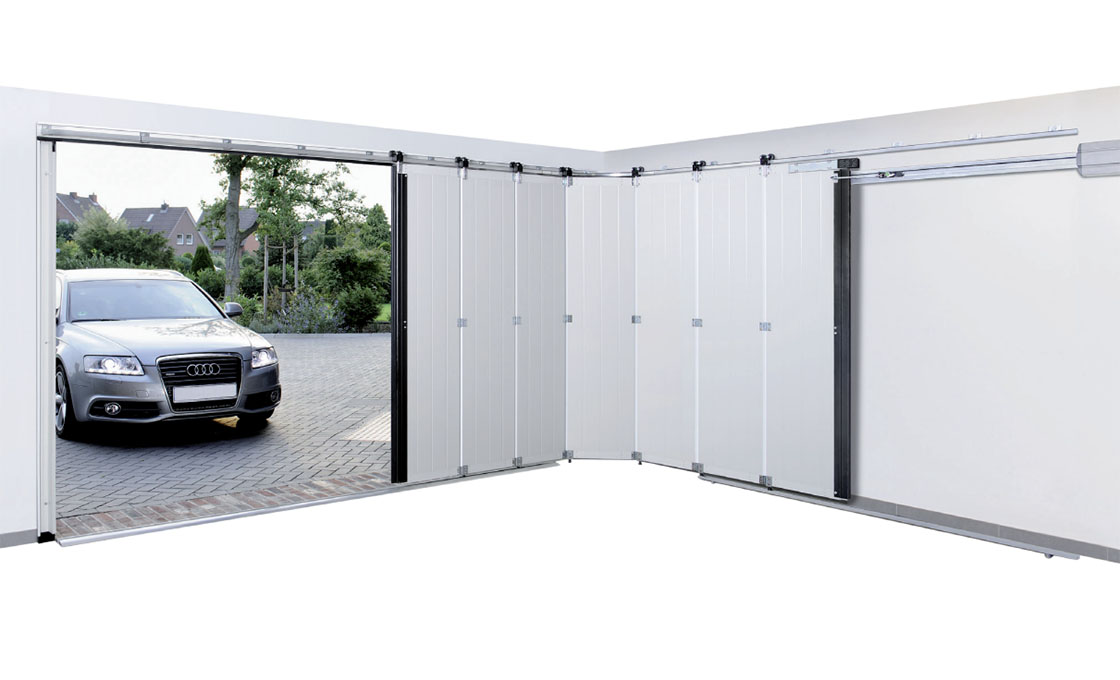
4. Alinhamento de Trilho e Calibração de Cinemática de Queda e Recolhimento
Portas de armazenamento a frio deslizantes pesadas dependem de cinemática de queda e recolhimento de dois eixos para comprimir vedantes periféricos hermeticamente sem arrastar pela moldura durante o deslocamento.
Calibrando a Queda de 10mm e o Curso Interno de 8mm
Ao longo de milhares de ciclos operacionais, o assentamento da fundação ou a vibração dos parafusos de montagem podem fazer com que os trilhos de guia saiam do nível. Verifique se a porta cai exatamente 10 mm verticalmente e se move 8 mm para dentro nos 150 mm finais do curso de fechamento. Ajuste os parafusos excêntricos do eixo do rolete para garantir que a folha da porta pressione uniformemente contra ambas as ombreiras verticais simultaneamente.
Inspeção de Folga da Sapata de Guia Inferior
Inspecione as sapatas de guia de piso ocultas localizadas nos cantos inferiores da folha da porta. Garanta que a sapata de guia mantenha 2 mm a 3 mm de folga operacional dentro do canal de alumínio inferior. Folga excessiva permite que a folha da porta balance durante a passagem da empilhadeira, danificando os rolamentos do carrinho superior.
Ao treinar a equipe de manutenção em como estender a vida útil das suas portas de câmara fria, enfatize a verificação de blocos de parada de trilho e amortecedores hidráulicos. Paradas de fim calibradas adequadamente absorvem o momento horizontal suavemente, prevenindo choques estruturais de fraturar as âncoras de montagem superiores.
5. Proteção de Impacto Físico com Pilares e Gerenciamento de Tráfego
Impactos acidentais de empilhadeiras e transpaletes motorizados respondem por mais de 60% das falhas estruturais catastróficas em instalações de armazenamento frio comercial.
Instalando Pilares de Aço Estrutural Pesado
Proteja as ombreiras da moldura da porta ancorando pilares de aço estrutural cheios de concreto com 150 mm de diâmetro a 150 mm à frente da abertura nos lados quente e frio. Os pilares devem apresentar revestimento em pó amarelo de alta visibilidade e ter pelo menos 1000 mm de altura para desviar cubos de rodas de empilhadeiras e cantos de paletes com segurança.
Zonas de Ativação Automatizadas de Radar e Sensores de Movimento
Configure detectores de radar de porta automatizada e laços de indução de piso para ativar com distância de aproximação suficiente (3 a 5 metros). Isso permite que a porta atinja a altura total de abertura antes que a empilhadeira alcance a soleira, eliminando impactos rasantes na borda inferior da porta.
Além disso, instale luzes de aviso de alta visibilidade e alarmes audíveis sincronizados com os movimentos da porta automatizada. Indicadores visuais alertam operadores de empilhadeira quando a porta está em movimento, reduzindo o risco de entrada prematura na baía e protegendo sensores de fotocélula de segurança sensíveis de danos causados por paletes.
6. Inspeção e Descongelamento da Válvula de Equalização de Pressão
Quando uma porta de um grande freezer (walk-in) fecha, o resfriamento rápido do ar quente recém-admitido cria um vácuo interno intenso que pode deformar os painéis da porta ou puxar os painéis do teto para baixo.
Testando o Movimento Bidirecional da Tampa
As válvulas de equalização de pressão bidirecionais utilizam tampas com mola calibradas para abrir em diferenciais de pressão de ±25 Pa. Inspecione as tampas internas das válvulas trimestralmente para garantir que girem livremente nas direções de pressão positiva e negativa sem travamento mecânico.
Verificando os Elementos de Aquecimento Internos da Válvula
As válvulas de pressão incorporam elementos de aquecimento embutidos de 15W a 25W para evitar que a umidade congele a tampa. Verifique a continuidade elétrica no aquecedor da válvula durante os preparativos para a estação fria para evitar desequilíbrios de pressão destrutivos.
Além disso, limpe as telas de proteção de malha externas nos ports de alívio de pressão a cada seis meses. Em ambientes de processamento de alimentos, poeira transportada pelo ar e cristais de gelo podem obstruir as passagens de ventilação. Esse detrito restringe o fluxo de ar, forçando as vedações das portas de refrigeração a absorver ondas de choque hidráulico destrutivas.
7. Lista de Verificação de Manutenção Preventiva: POPs Diários, Mensais e Anuais
A implementação de uma cronograma estruturado é a estratégia mais eficaz ao determinar como estender a vida útil das suas portas de câmara fria:
| Frequência de manutenção | Tarefas de Inspeção e Itens de Ação | Padrão de Aprovação / Reprovação |
|---|---|---|
| Inspeção Diária | Verificação visual das vedações EPDM, deslizamento suave da porta, soleira do chão livre de gelo | Zero rasgadura de vedação; zero acúmulo de gelo; movimento manual/elétrico suave |
| Inspeção Mensal | Medir a resistência do cabo de aquecimento; testar a haste de empurrar de liberação de segurança interna de emergência | O aquecedor consome 25-35 W/m; o botão de emergência libera a porta trancada sem esforço |
| Inspeção Trimestral | Aplicar graxa sintética NSF-H1 a -50°C nas dobradiças/rolamentos; testar as tampas dos ports de alívio de pressão | Limpar trilhos; movimento livre da tampa a ±25 Pa; zero atrito nos rolamentos |
| Inspeção Anual | Recalibrar a cinemática do trilho de queda e para dentro; apertar os parafusos de ancoragem; escaneamento térmico | Queda uniforme de 10mm / vedação para dentro de 8mm; zero vazamentos de ponte térmica no FLIR |
Regulamentações de segurança no trabalho do Agência de Segurança e Saúde e padrões de qualidade do ISO exigem o registro de todos os logs de serviço para instalações frigoríficas comerciais. A manutenção de registros de manutenção auditados garante a conformidade com os padrões de certificação da cadeia fria e valida a cobertura da garantia do equipamento.
8. Consultoria de Reforma de Engenharia para a Sua Instalação
Compreender como estender a vida útil das suas portas de câmara fria requer inspeções regulares, substituições imediatas de componentes e calibração programada. A adesão a esses protocolos de engenharia preventiva garante proteção contínua de temperatura e os menores custos totais do ciclo de vida operacional.
Ao impor verificações visuais diárias, testes mensais do circuito de aquecimento e lubrificação sintética trimestral de baixa temperatura, os gerentes da instalação protegem ativos da cadeia fria de milhões de dólares e eliminam reformas inesperadas de equipamentos de refrigeração.
Precisa de assistência técnica para estabelecer um programa de manutenção de portas de câmaras frias?
Se a sua instalação está enfrentando congelamento recorrente de vedações, desalinhamento dos trilhos ou perdas excessivas de energia de refrigeração, os engenheiros de suporte técnico estão disponíveis para revisar os esquemas das portas da sua instalação e fornecer POPs de manutenção personalizados e peças de reposição OEM.
Perguntas Frequentes Sobre Manutenção de Portas de Câmaras Frias
Que tipo de lubrificante deve ser usado nas dobradiças das portas de câmara fria?
Use sempre graxa sintética para baixas temperaturas, grau alimentício NSF-H1, classificada para até -50°C. A graxa à base de petróleo padrão solidifica em temperaturas de congelamento e trava os rolamentos.
Com que frequência devem ser substituídas as vedações das portas de armazenamento a frio?
Vedantes de EPDM de alta qualidade geralmente duram de 3 a 5 anos em condições normais de operação. Substitua os vedantes imediatamente se apresentarem rasgos, compressão permanente ou falharem no teste do papel.
Por que a porta do meu congelador está congelando fechada?
As portas do congelador congelam fechadas quando o cabo de aquecimento periférico falha, a tensão do circuito de aquecimento cai, ou as vedações danificadas permitem que o ar quente e úmido penetre e congele na estrutura fria.
Como testar a liberação de segurança de emergência da porta da câmara fria?
Tranque a fechadura da porta externa, entre na câmara fria e pressione firmemente o botão de segurança fotoluminescente interno. A fechadura deve ser destravada imediatamente sem energia elétrica.
O que provoca o desgaste rápido das guias das portas de câmaras frigoríficas deslizantes?
As esteiras desgastam-se prematuramente devido à falta de lubrificação sintética para -50°C, acumulação de detritos, cinemática de queda e para dentro desalinhada ou colisões repetidas de empilhadores.