


Um cronograma de portas para um programa de três plantas chegou ao nosso departamento de vendas no mês passado. As mesmas três colunas permaneceram em branco em todas as linhas: velocidade de abertura, classe de limpeza e ciclos necessários. A linha farmacêutica, a fab de semicondutores e a planta de dispositivos médicos precisavam cada uma de uma porta de alta velocidade. Cada uma precisava de uma diferente. As linhas em branco não eram preguiça; eram as decisões exatas que definem se as salas mantêm sua classe ou derivam gradualmente fora da especificação.
Este artigo preenche essas três colunas indústria por indústria. Fabricamos tanto portas enroláveis rápidas quanto portas de sala limpa em aço inoxidável, então o mapeamento abaixo é a mesma lógica que percorremos com os compradores. Se você quer a visão geral das classes de produto primeiro, nosso guia de soluções de portas de alta velocidade para salas limpas cobre isso. Vamos mais fundo aqui, do requisito à linha de configuração.
Por que Velocidade, Pressão e Classe Pertencem Juntos
Salas classificadas operam com um orçamento de renovação de ar limitado. Projetistas normalmente especificam entre 15 e 25 renovações de ar por hora para uma sala da Classe ISO 8. A prática de projeto da ISO 14644-4 estabelece uma diferença de pressão entre salas adjacentes de aproximadamente 5 a 20 Pa. A cada segundo em que uma porta permanece aberta, essa margem se esvai pela abertura mais rapidamente do que o tratamento de ar consegue repor.
A velocidade é portanto uma variável de controle, não um conforto. Uma lâmina que transpõe a abertura e fecha novamente em poucos segundos mantém o cascata dentro de sua faixa. Uma porta lenta ou permanecendo aberta obriga o sistema HVAC a perseguir uma perturbação durante todo o turno. Vazamento de porta e ciclagem frequente são erosores reconhecidos de cascatas de pressão na produção farmacêutica, e o dano raramente se anuncia.
Essa é a armadilha: problemas de pressão diferencial tendem a surgir primeiro em auditorias, como observações ou cartas de advertência, muito depois dos eventos da porta que os causaram. Especificar velocidade, classe e pressão juntos desde o dia um é mais barato do que defender um desvio no dia quatrocentos. Este guia preenche as três colunas para portas de alta velocidade em salas limpas farmacêuticas primeiro, e depois aplica a mesma lógica a fabs e plantas de dispositivos. As três seções industriais abaixo aplicam essa lógica a três estruturas de custo diferentes.
Linhas Farmacêuticas: Cascatas, Classes e Tempos de Ciclo
A produção farmacêutica vive sobre a cascata de pressão. Corredores alimentam zonas de grau C ou D, que alimentam zonas de trabalho grau A ou B. Cada passo é mantido por alguns pascals que uma única porta pode achatar. Um fabricante combina suas portas de sala limpa quase estanques com requisitos ISO Classe 5 e GMP Classe C. Esse é o patamar onde portas rápidas frequentemente aparecem dentro de airlocks e airlocks de material.
Para portas de alta velocidade em salas limpas farmacêuticas, a linha de especificação que orientamos os compradores a adotar é a seguinte. A velocidade de abertura fica próxima do topo da faixa industrial de 0,8 a 2,5 m/s em rotas de material movimentadas. Adicione vedação compressível em todo o perímetro e preparo para intertravamento, para que o par de portas não permaneça aberto simultaneamente. Um fabricante anuncia ação rápida de até 2,0 m/s especificamente para prevenir perda de pressão. Nossa própria linha chega a 2,5 m/s exatamente por esse motivo; onde o tráfego é de carrinhos de paletes e lotes, tempo de ciclo é tempo de contaminação.
O material da lâmina segue a zona. Corredores de lavagem e áreas sensibilizadas favorecem faces lisas de aço inoxidável ou PVC grau alimentício que resistem à desinfecção diária. Nossa linha de portas de sala limpa oferece opções SS304 e SS316 precisamente para essas salas. A documentação pertence à mesma linha: conformidade CE contra EN 13241 para a porta, e EN 12453 para o operador motorizado, mais relatórios de teste de fábrica que sua unidade de qualidade possa arquivar.
Fabs de Semicondutores: Manter a Disciplina Submicrônica
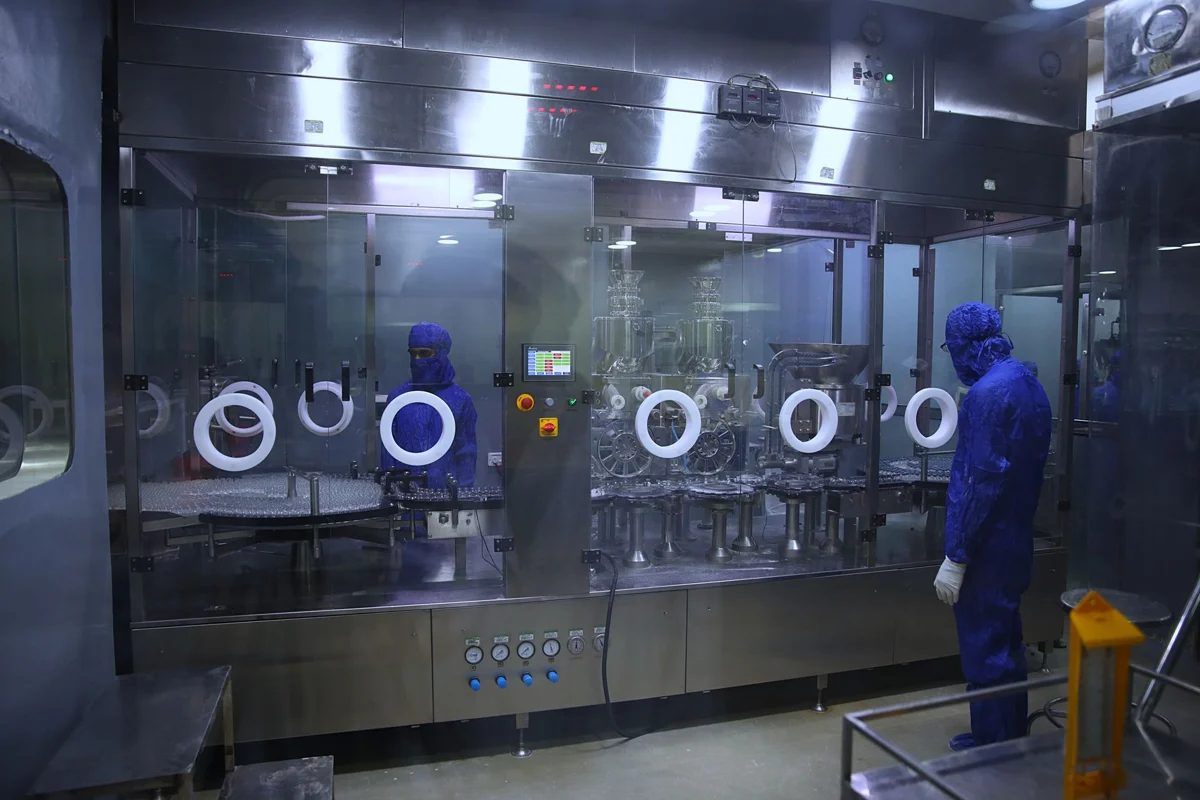
Fabs se importam com a mesma física de pressão, mas punem um conjunto diferente de falhas. Um movimento de wafer entre litografia e etch é um evento de transferência, e cada evento de transferência ameaça a estabilidade de partículas, temperatura e umidade da qual o rendimento depende. Diretrizes do setor para portas de fab enfatizam mínima flutuação de pressão e temperatura nas aberturas. Ciclos de porta nesse contexto são portanto projetados em torno do tempo de recuperação do sistema de filtração, não apenas da conveniência do operador.
Listagens de fabricantes para uma linha de porta enrolável com classificação para sala limpa capturam bem o patamar. Citam certificação ISO 5, velocidades de abertura em torno de 2,5 m/s, e permeabilidade ao ar próxima de 12 metros cúbicos por metro quadrado por hora a 50 Pa. Esses três números formam uma lista de verificação útil mesmo quando se compra de outro fornecedor. Limpeza certificada da própria porta, velocidade de travessia da abertura e vazamento medido através da lâmina fechada devem constar na sua especificação. Uma porta é um equipamento dentro do seu fluxo de ar, então seu próprio comportamento de emissão importa tanto quanto seu comportamento de barreira.
A configuração para fabs adiciona três itens que a farmacêutica raramente solicita. Cortinas rígidas ou de baixa emissão de partículas mantêm a lâmina sem descartar partículas. Guias e escovas são especificados para baixo desgaste para que a porta não se torne uma fonte de partículas. Hardware consciente de vibrações evita que o movimento em alta velocidade cause tremores em metrologias sensíveis nas salas vizinhas. Nossa gama de portas de alta velocidade inclui opções de batentes rígidos de alumínio e tecido, e combinamos o material da cortina à sala antes de cotar a velocidade.
Plantas de Dispositivos Médicos: Higiene, Lavagem e Desgaste
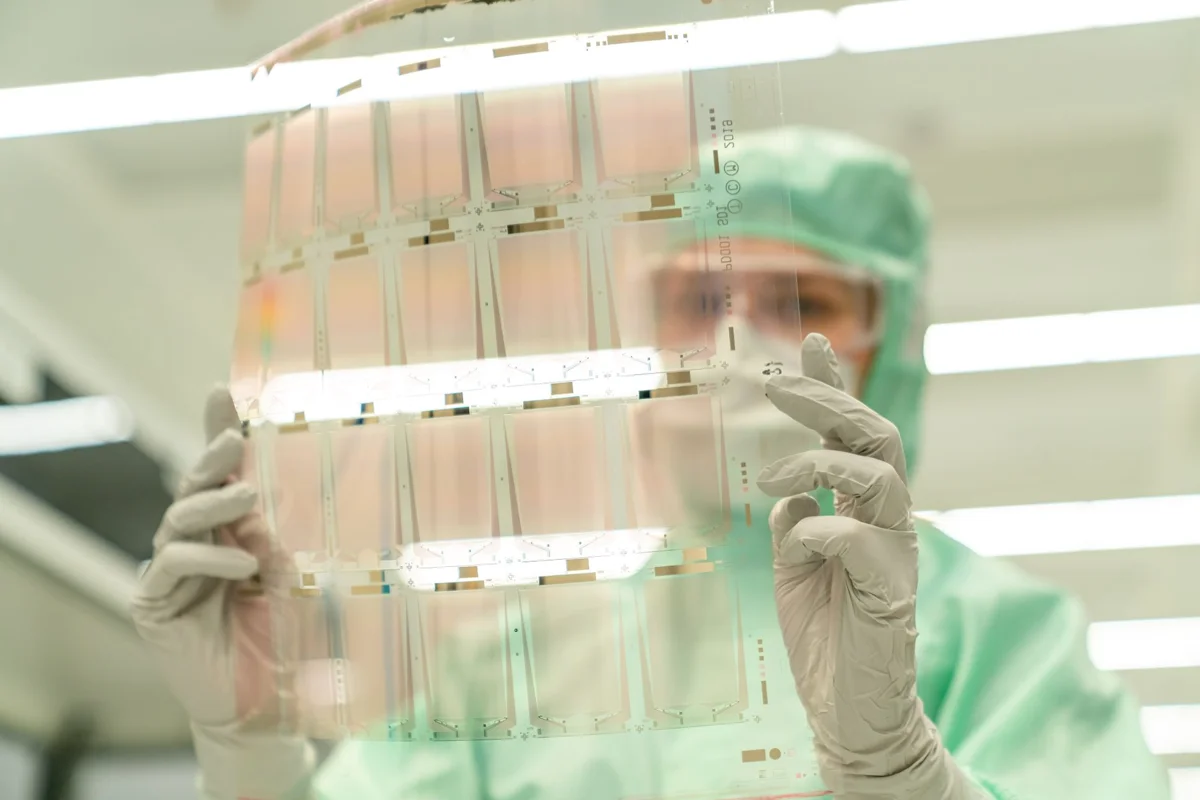
Plantas de dispositivos médicos situam-se entre os dois primeiros casos. Muitas linhas chegam ao ISO Classe 7 ou 8 com zoning estilo GMP, então a cascata ainda importa. A lente de auditoria, contudo, é a higiene: superfícies que resistem à sanitização diária, geometrias que não abrigam microrganismos e hardware que permanece higienizável após anos de ciclagem. Diretrizes de aplicação do setor indicam que portas nessas plantas devem manter sua classificação através de lavagens e uso contínuos.
Duas regras de configuração carregam a maior parte do peso aqui. Primeiro, especifique faces lisas e resistentes à corrosão, tipicamente aço inox SS304 com SS316 onde agentes de limpeza agressivos são rotina, e exija superfícies sem fixadores expostos ou costuras não seladas. Segundo, leve partículas de desgaste a sério. Estudos de caso de fornecedores sinalizam sistemas de vedação que descartam partículas ao longo da operação de longo prazo como fonte de contaminação. Isso defende guias e cortinas escolhidos por baixo abrasão conforme seu número real de ciclos.
Padrões de tráfego decidem o resto. Corredores de embalagem estéreis e armazéns de componentes limpos ciclam o dia todo e justificam portas rápidas no topo da faixa de velocidade. Salas de equipamentos e saídas infrequentes não justificam, e uma porta isolante mais lenta protege a temperatura nesses ambientes. O cronograma pode misturá-las linha por linha, e geralmente deve.
Uma Linha de Especificação que Você Pode Inserir no Cronograma
A tabela abaixo resume as três seções nas linhas que seu cronograma de portas estava faltando. Trate os números como pontos de partida defensáveis e ajuste-os conforme seu balanço de HVAC e contagens de tráfego. Nosso gama completa de portas de alta velocidade abrange cada caminho de configuração listado aqui, fabricado sob encomenda a partir de uma única unidade.
| Zona industrial | Velocidade de abertura | Contexto de classe / pressão | Linha de configuração |
|---|---|---|---|
| Corredor farmacêutico / airlock de material | ~2,0–2,5 m/s | Degraus de cascata de 5 a 20 Pa, até uso em fronteira ISO 5 / GMP C | Vedação compressível em todo o perímetro, controles prontos para intertravamento, lâmina de aço inoxidável ou PVC grau alimentício |
| Transferência em fab de semicondutores | ~2,5 m/s | Zonas ISO 5–6, alvo de baixo vazamento (~12 m³/m²h na classe de 50 Pa) | Cortina de baixa emissão de partículas ou rígida, guias de baixo desgaste, hardware consciente de vibrações |
| Embalagem / armazém de dispositivo médico | 1,0–2,0 m/s | ISO 7–8 com zoning higiênico estilo GMP | Faces lisas SS304/SS316, geometria lisa e higienizável, vedação de baixa abrasão |
Duas regras de leitura mantêm a tabela honesta. Velocidade em portas de baixo tráfego não agrega valor e onera a manutenção, então não copie o número mais rápido para baixo na coluna. E uma figura de classe é propriedade da sala, nunca da porta: o trabalho da porta é não ser uma exceção a ela.
Instalando e Documentando Portas para Validação
A configuração falha nas interfaces com mais frequência do que na própria porta. A lógica do airlock depende do par de portas honrando seu intertravamento, então a fiação de controle, os sensores e os comportamentos de manutenção aberta precisam de comissionamento como uma única sequência. Diretrizes de integração de fornecedores de portas para sala limpa colocam consistentemente intertravamento e temporização de ciclo no topo da lista de comissionamento. O ciclo do airlock que a porta serve é em si uma sequência projetada; nosso roteiro de como um airlock de sala limpa funciona mostra onde a temporização da porta se encaixa.
A validação é então executada na documentação. Uma porta motorizada coloca a segurança do operador conforme a EN 12453 no escopo, juntamente com a EN 13241 para a própria porta. Auditores solicitam esses documentos, o relatório de teste da fábrica e as folhas de instalação em conjunto. Fornecemos folhas CAD de instalação e diagramas de fiação com todo projeto, e os arquivamos por cinco anos para que pedidos repetidos dispensem a conversa sobre ferramental. Peças de reposição são despachadas em 5 a 7 dias sob termos de garantia que abrangem dois anos na porta, três nos operadores e cinco nos motores servo.
Uma observação sobre aquisição fecha o ciclo. Esses projetos raramente precisam de volume para justificar uma construção personalizada. Nossa fábrica fabrica sob encomenda a partir de uma única unidade, sem quantidade mínima (MOQ), o que faz diferença quando três plantas precisam de três configurações diferentes em um mesmo programa. Se sua equipe ainda está comparando uma porta rápida com hardware convencional, o caso para por que salas limpas não podem usar portas industriais padrão é o argumento complementar a esta tabela.
Perguntas Frequentes
Com que rapidez as portas de alta velocidade para salas limpas farmacêuticas devem abrir?
Rápido o suficiente para que o efeito de cascata de pressão se recupere antes do próximo ciclo. As velocidades em ambientes industriais variam de 0,8 a 2,5 m/s, e corredores farmacêuticos movimentados costumam ficar perto do topo dessa faixa.
Portas de alta velocidade para salas limpas farmacêuticas podem substituir uma antecâmara?
Não. A porta é um componente dentro da antecâmara. A integridade da cascata ainda depende de pares de portas intertravadas, zonas de transferência purgadas e da sequência HVAC que a porta atende.
As salas limpas de semicondutores precisam de portas diferentes das da indústria farmacêutica?
A física se sobrepõe; as sensibilidades diferem. As fabs punem particulados, degaseificação e vibração; a farmacêutica pune alojamento microbiano e superfícies não validadas. Ambas dependem de selagens herméticas e tempos curtos de exposição.
Qual material de lâmina é adequado para áreas de lavagem de dispositivos médicos?
Faces lisas de aço inoxidável, tipicamente SS304, chegando a SS316 onde agentes de limpeza agressivos são rotina. Geometrias sem costuras e sem fixadores resistem à sanitização diária sem esconder emendas.
Que documentação deve vir com as portas?
Declaração CE em conformidade com a EN 13241, documentação de segurança do operador em conformidade com a EN 12453 para folhas motorizadas, relatórios de ensaio de fábrica e desenhos de instalação CAD que sua equipe de validação pode apresentar.
Essas portas funcionam para projetos personalizados pequenos?
Sim. Nossa fábrica fabrica sob encomenda a partir de uma única unidade sem MOQ, e os desenhos CAD ficam arquivados por cinco anos, de modo que portas de reposição posteriores dispensam o reinício da engenharia.